
Trends beim Kunststoffspritzgießen: Entlüftungsstrukturen
Was sind die Hauptprobleme bei der Entlüftung beim Kunststoffspritzgießen?
Zu Beginn der Einspritzphase ist die Werkzeugkavität mit Luft gefüllt. Beim Einspritzen des Kunststoffs wird die Luft von der Schmelze zum Fließwegende verdrängt. Damit die Luft nicht im Inneren eingeschlossen bleibt, sind Entlüftungsöffnungen erforderlich. Durch unzureichende Entlüftung können verschiedene Fehler entstehen.
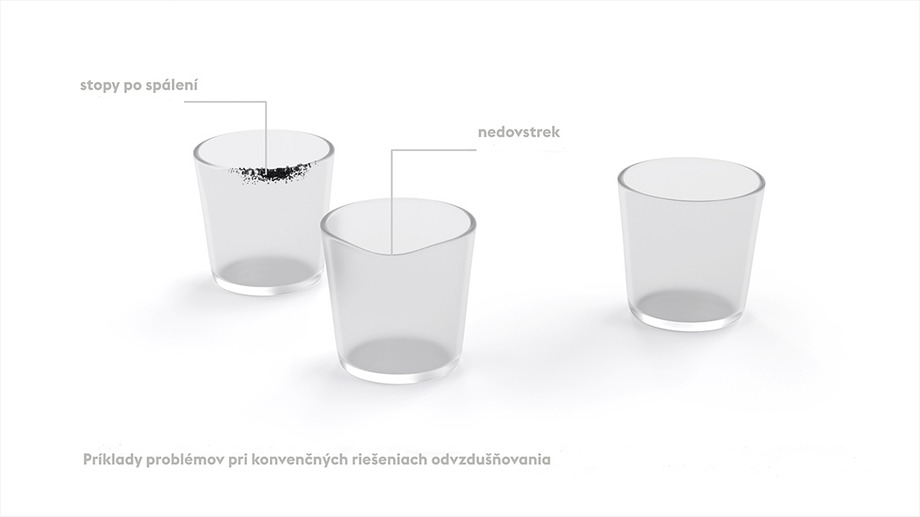
Ein Luftpolster am Fließwegende kann verhindern, dass die Werkzeugkavität vollständig mit Schmelze gefüllt wird. Dadurch entsteht ein unvollständiges Bauteil, ein sogenannter “Kurzschuss”. Wenn ein Luftpolster zwischen zwei Schmelzeströmen eingeschlossen wird, können die mechanischen Eigenschaften der so entstehenden Bindenaht deutlich beeinträchtigt werden.
Die eingeschlossene Luft kann sich durch hohe Einspritzdrücke und hohe Einspritzgeschwindigkeiten überhitzen (> 1 000 °C). Dies kann zu einer Verbrennung der Kunststoffschmelze führen, wodurch auf dem Bauteil eine schwarze Brandstelle entsteht. Das Gemisch aus eingeschlossener Luft und Verbrennungsgasen kann ebenfalls brennen. Es kann nicht nur das Kunststoffmaterial beschädigen, sondern die überhitzte Luft kann auch den Werkzeugstahl verbrennen. Je nach eingespritztem Compound können die bei der Verbrennung entstehenden Gase aggressiv sein und Erosion sowie Korrosion des Werkzeugstahls verursachen.
 |
|
| Abbildung Nr. 1: Beispiele für Probleme bei konventionellen Entlüftungslösungen |
Traditionell wird das Entlüftungssystem durch Spalte zwischen den Werkzeugkomponenten realisiert. Die wichtigste Entlüftungsstelle ist die Trennebene des Werkzeugs, an der die Luft durch vom Werkzeughersteller eingebrachte Kanäle entweichen kann. Die Entlüftung erfolgt jedoch auch an den Trennebenen zwischen den Kavitätseinsätzen und über das Spiel zwischen den Auswerferstiften und den Kavitätseinsätzen.
Es gibt auch Standardkomponenten mit aktiver und passiver Entlüftung. Ein Beispiel für passive Entlüftung sind gesinterte poröse Stopfen, die jedoch Einschränkungen aufweisen, sowohl bei der Herstellung (Komplexität der Bauteilgeometrie usw.) als auch hinsichtlich der Leistungsmerkmale gesinterter poröser Materialien. Die Leistungsprobleme sind:
-
Geringe Härte,
-
Ungleichmäßige Porenmorphologie,
-
Korrosionsbildung (Material, das nicht korrosionsbeständig ist).
voestalpine HPM bietet eine bessere Lösung
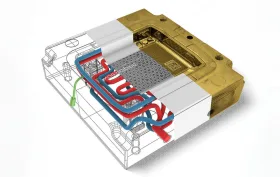
Wenn Sie Entlüftungsprobleme lösen möchten, bietet voestalpine HPM eine bessere Lösung. Additiv gefertigte Entlüftungseinsätze sind so konzipiert, dass sie Entlüftungsprobleme innerhalb der Kavität überwinden und eine hervorragende Leistung bieten.
 |
|
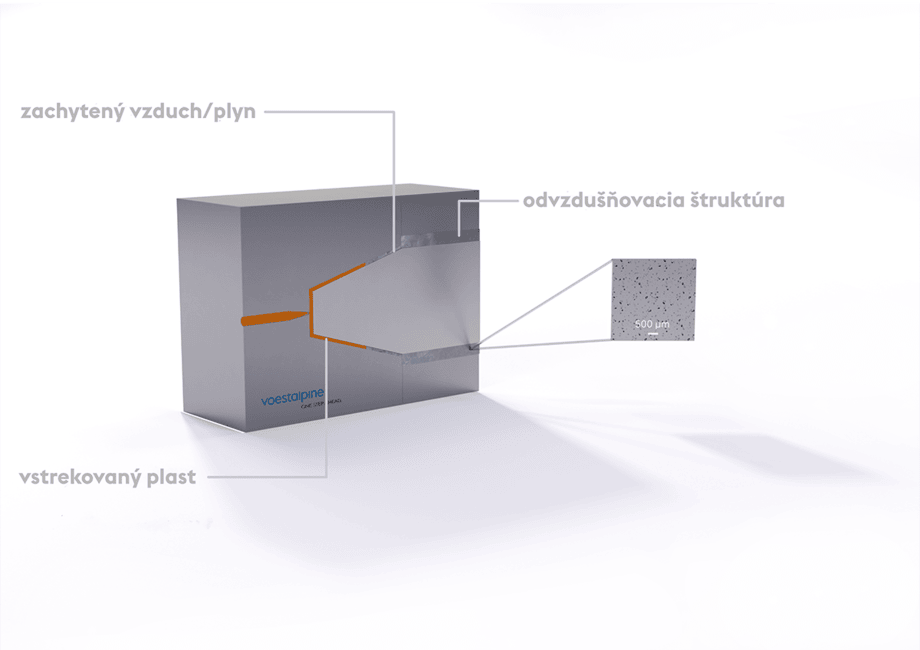
| Abbildung Nr. 2: voestalpine Entlüftungsstrukturen – Darstellung der Hauptfunktion |
Unser auf additiver Fertigung basierender Ansatz ermöglicht die Entlüftung am Ende des Fließwegs unabhängig von der Trennebene oder der Position des Auswerfers. Die Entlüftungsstruktur kann direkt in den Einsatz integriert werden.
Was sind die wichtigsten Vorteile der voestalpine Entlüftungsstrukturen?
Die Entlüftungsstrukturen bieten gegenüber herkömmlichen Strukturen folgende wesentliche Vorteile:
-
Erhöhter Gasdurchfluss
-
Geringere Ausschussquote / Vermeidung von Fehlern
-
Reduzierter Einspritzdruck / Energieeinsparung
-
Erhöhte Korrosionsbeständigkeit
-
Höhere Härte führt zu besserer Verschleißbeständigkeit
-
Längere Lebensdauer
-
Einfache Wartung
Sie werden für den jeweiligen Kunststoffspritzgießprozess maßgeschneidert aus Premiumwerkstoffen von BÖHLER/ Uddeholm in drei unterschiedlichen Dichten hergestellt: niedrig, mittel und hoch.
Die maßgeschneiderten Lösungen umfassen:
-
Anforderungsgerecht optimiertes Design
-
Für die jeweilige Anwendung optimiertes Pulver
-
Optimierten Druck mit höchstmöglicher Qualität, Zuverlässigkeit und Effizienz
-

voestalpine High Performance Metals Slovakia, s.r.o.
Marktführer für Spezialstähle, Werkzeugstähle und weitere Mehrwertdienstleistungen wie Wärmebehandlung und PVD-Beschichtung.



Werkzeug- und Kaltkanalbau von DESMA Elastomertechnik erzielte 2024 einen Rekordumsatz
27.01.2025 Die Klöckner DESMA Elastomertechnik GmbH mit Sitz in Fridingen an der Donau entwickelt seit fast sechs Jahrzehnten Formgebungsverfahren für anspruchsvolle Gummi- und Silikonartikel unterschiedlicher Größen. Eine der Kernkompetenzen von DESMA ist...