
Lösungen für das Kunststoffspritzgießen: voestalpine Einsatz für Spritzgießwerkzeuge
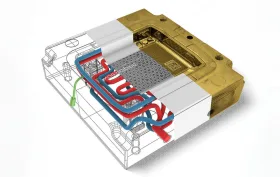
Steigern Sie den Wert Ihrer Kunststoffprodukte und optimieren Sie die Produktivität
Ein nicht optimiertes Wärmemanagement des Einsatzes kann nicht nur zu Maßabweichungen, sondern auch zu sichtbaren Linien um Funktionselemente und Öffnungen führen. Dies hat häufig eine höhere Ausschussquote sowie eine längere Zykluszeit infolge prozessbedingter Anpassungen zur Folge. Die Anwendung von Konzepten zur variothermen Temperierung bietet den Vorteil einer präziseren Steuerung des Abkühlprozesses im Werkzeug und damit einer Einflussnahme auf die Schwindung und die Oberflächenqualität. Bei einer konventionellen Anordnung gebohrter Kühlkanäle führt diese Änderung des Temperierungskonzepts jedoch in der Regel aufgrund der zusätzlichen Aufheizphase zu einer Verlängerung der Zykluszeit.
 |
|
Die Integration von Texturen in die Oberfläche eines Kunststoffteils ist eine weitere Möglichkeit, den Produktwert zu steigern. Hochwertige Oberflächenmuster können zur gezielten Gestaltung sowohl des Erscheinungsbildes als auch der Haptik eingesetzt werden. Die variotherme Temperierung ermöglicht hier eine gezielte lokale Einstellung der Kavitätstemperatur für ein besseres Einspritzen oder Abformen verschiedener Oberflächenstrukturen und Texturen. Dies ist insbesondere dann der Fall, wenn die eigentliche Textur mit Mikrostrukturen überlagert wird, um unsichtbare, aber lesbare Informationen in das Kunststoffprodukt zu integrieren. Um die Lesbarkeit dieser Informationen zu ermöglichen, ist ein hohes Maß an Präzision erforderlich, das durch ein präzises Wärmemanagement beeinflusst werden kann.
Kunststoffe mit Füllstoffen und Additiven können einen Verschleiß der Mikrostruktur verursachen, weshalb diese geschützt werden muss. Hierfür sind PVD-Beschichtungen ideal.
voestalpine Einsätze für Spritzgießwerkzeuge
Das Unternehmen voestalpine High Performance Metals (HPM) stellt eine Lösung für das Kunststoffspritzgießen vor, und am Beispiel des voestalpine Einsatzes für Spritzgießwerkzeuge lässt sich die gesamte Wertschöpfungskette der Fertigungsaktivitäten veranschaulichen – vom Konzept bis zum fertigen Produkt.
 |
|
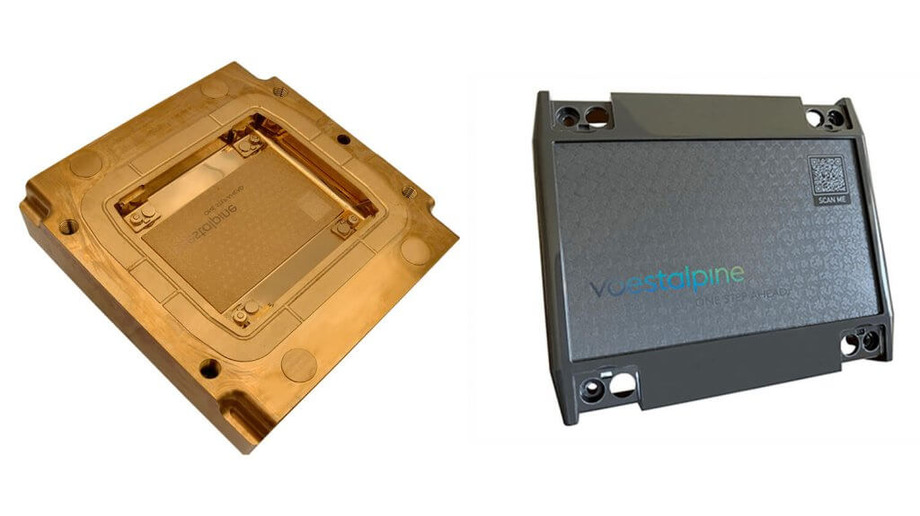
| Abbildung 1: voestalpine Spritzgießwerkzeugeinsatz für eine Kunststoffkappe (links) und fertiges Kunststoffteil mit Hologrammeffekt und mit DigiMarc (digitalem Wasserzeichen), das in der Hintergrundtextur verborgen ist (rechts) |
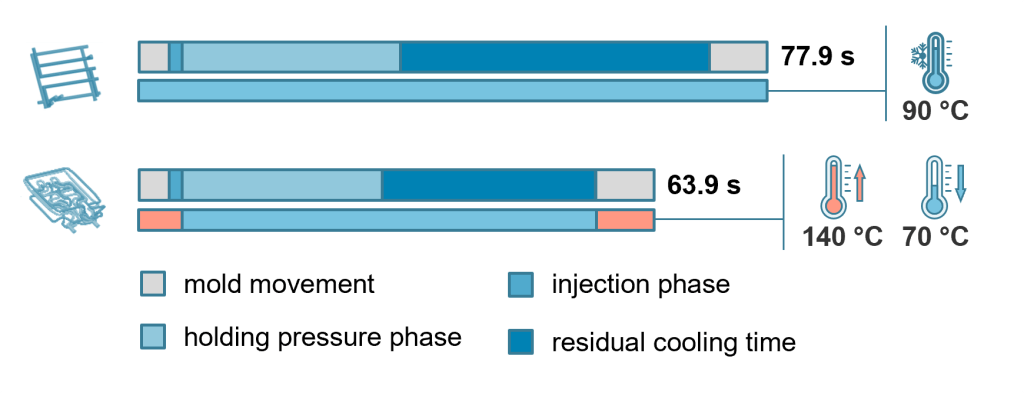
Durch die Anwendung eines optimierten Verfahrens gelang es, Fließlinien vollständig zu eliminieren am Kunststoffteil und die Zykluszeit um 18 %* zu verkürzen. Diese Verbesserungen im Spritzgießprozess und in der Teilequalität wurden durch die variotherme Temperierung konturnaher Kühlkanäle ermöglicht, die mittels additiver Fertigung (3D-Druck) hergestellt werden. Neue Designelemente, wie beispielsweise DigiMarc und ein Hologramm, wurden durch Texturierung erzielt. Die Kombination mit einer PVD-Beschichtung gewährleistete den Verschleißschutz und damit auch eine hohe Lebensdauer.
* Im Vergleich zum ursprünglichen, konventionell gefertigten Einsatz.
Vollständige Beseitigung von Oberflächendefekten:
 |
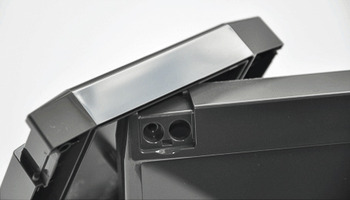 |
| Abbildung 2: Konventionelle Temperierung (sichtbare Fließlinien) |
Abbildung 3: AM – variotherme Temperierung (keine sichtbaren Fließlinien) |
 |
|
| Abbildung 4: Vergleich der Zykluszeit bei einem Werkzeug mit konventioneller Temperierung und einem Werkzeug mit AM – variothermer Temperierung |
Was genau macht die Spritzgießwerkzeugeinsätze von voestalpine so einzigartig?
Für die Herstellung hochwertiger und technisch komplexer Bauteile müssen die erforderlichen Bedingungen erfüllt sein, und dies erreichen wir durch das präzise Zusammenspiel aller Fertigungsprozesse in der Wertschöpfungskette. Ebenso wichtig sind die Qualität der einzelnen Prozessschritte (wie additive Fertigung, Texturierung, Oberflächenbehandlung usw.) und ihr reibungsloses Zusammenspiel. Der Spritzgießwerkzeugeinsatz für eine Kunststoffkappe von voestalpine zeigt das Potenzial, das durch die Kombination modernster Methoden von der Konstruktion und Simulation bis hin zu Fertigungstechnologien und Material erreicht werden kann.
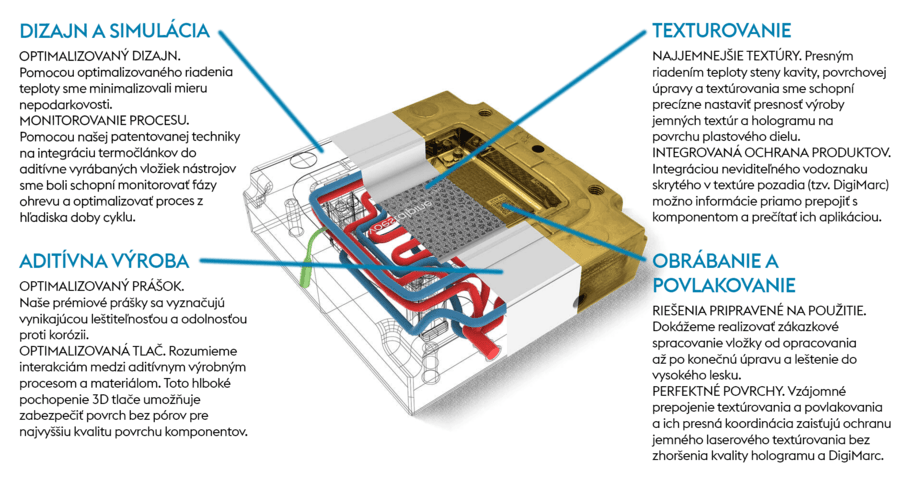
Vom optimierten Wärmemanagement und der sensorgestützten Prozessüberwachung zur Beseitigung von Fehlern wie Fließlinien und zur Steigerung der Produktivität bis hin zur einzigartigen, verschleißfesten Oberflächentexturierung zur Integration eines unsichtbaren Wasserzeichens (DigiMarc) – zahlreiche Eigenschaften und Vorteile des Einsatzes sind nachfolgend aufgeführt.
Wertschöpfungskette der Spritzgießwerkzeugeinsätze von voestalpine
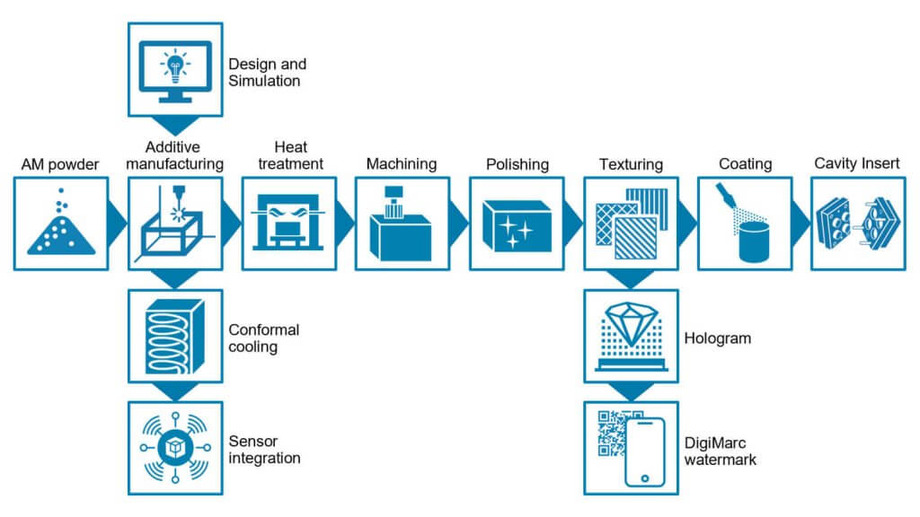
Im nachstehenden Diagramm sehen Sie die gesamte Wertschöpfungskette, beginnend mit der Auswahl des richtigen Pulvers für die additive Fertigung bis hin zur abschließenden PVD-Beschichtung. Verbesserungen im Spritzgießprozess und in der Qualität des Kunststoffbauteils werden durch das Zusammenspiel der Prozesse und die präzise Abstimmung der einzelnen Schritte erzielt.
 |
|
| Abbildung 5: Komplettlösungen innerhalb einer Wertschöpfungskette für Spritzgießwerkzeugeinsätze von voestalpine |
|
Je nach konstruktiver Anforderung stehen sämtliche einzelnen Prozessschritte zur Herstellung eines voestalpine Einsatzes zur Verfügung. Ob die Kunden von voestalpine HPM nur einen einzelnen Prozess (beispielsweise eine PVD-Beschichtung) oder die gesamte Wertschöpfungskette für eine maßgeschneiderte Lösung benötigen, ihnen stehen alle Technologien aus einer vertrauenswürdigen Quelle zur Verfügung.
Eine umfassende Darstellung aller in der Wertschöpfungskette aufgeführten Prozesse finden Sie auf unserer Website voestalpine HPM Slovakia hier.
Der Fertigungsprozess für diesen Einsatz lässt sich wie folgt zusammenfassen:
1. Premiumpulver, additive Fertigung, Wärmebehandlung, Zerspanung und Polieren
 |
|
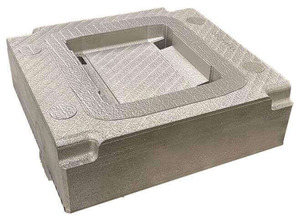
| Abbildung 6: Mit einem 3D-Drucker gedruckter Werkzeugeinsatz |
Unter Verwendung von Premium-AM-Pulver der Marken BÖHLER / Uddeholm und optimierten Prozessparametern wurde der Einsatz entsprechend den konstruktiven Anforderungen additiv gefertigt (einschließlich der Integration konturnaher Kühlkanäle), um die höchstmögliche Bauteilqualität zu erzielen. Die anschließende Bearbeitung wurde mit einer optimalen Wärmebehandlung im Vakuumhärteofen fortgesetzt. Nach der Wärmebehandlung wurde die Oberfläche auf die gewünschte Form bearbeitet. Durch anschließendes Polieren, das unsere Experten von voestalpine eifeler Group durchführten, wurde eine hochglänzende Oberfläche erzielt. Die Grundlage für das Erreichen eines hohen Glanzes ist die Kombination aus Pulvern und optimierten Parametern des AM-Prozesses.
2. Variotherme Temperierung und Sensorintegration
 |
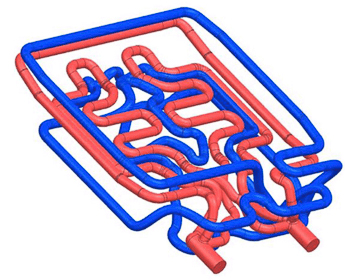 |
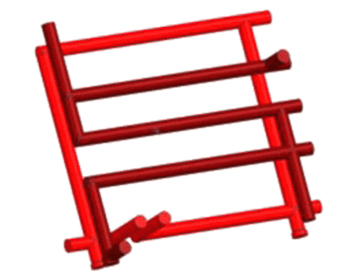
| Abbildung 7: Konventionelle Anordnung | Abbildung 8: Konturnahe Anordnung |
Die integrierten konturnahen Kühlkanäle folgen den komplexen Konturen der Kavitätswände und ermöglichen dadurch eine wesentlich gleichmäßigere Wärmeabfuhr als konventionell gebohrte Kühlkanäle. Die homogene Temperaturverteilung in der Kavität beseitigt Hotspots, minimiert thermische Spannungen und ermöglicht dadurch eine hervorragende Bauteilqualität (Beseitigung von Fließlinien) sowie eine Verkürzung der Zykluszeit.
Die konturnahe Kühlanordnung im Einsatz wurde für die variotherme Temperierung optimiert – mit vergrößerter Heizfläche und minimierten Abständen zwischen den Kühlkanälen und den Kavitätswänden. Durch die Möglichkeit, die Kavitätswände schnell aufzuheizen, wurden Fließlinien auf der Oberfläche des Spritzgussteils beseitigt und feine Oberflächenstrukturen (beispielsweise ein Hologramm) konnten reproduzierbar abgebildet werden.
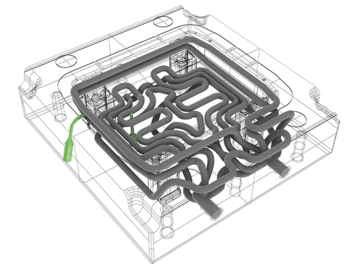
Mithilfe der patentierten Technologie von voestalpine HPM wurden zwei Thermoelemente in den Einsatz integriert, die eine Echtzeitüberwachung ermöglichen, wie nachfolgend dargestellt, um die Bauteilqualität sicherzustellen und ein optimales Umschalten zwischen Heizen und Kühlen zu ermöglichen.
3. Temperaturkontrolle und Sensorüberwachung
 |
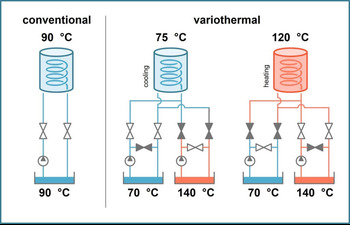 |
| Abbildung 9: Zwei im Werkzeugeinsatz integrierte Thermoelemente | Abbildung 10: Konventionelle vs. variotherme Temperierung |
Die konturnahe Kühlkanalkonfiguration im Kavitätseinsatz ermöglicht eine variotherme Temperierung (70/140 °C). Die erhöhte Temperatur an der Fließfront beim variothermen Prozess beseitigt Fließlinien.
Trotz der variothermen Prozessführung kann die Zykluszeit gegenüber dem konventionellen Prozess (konventionell gefertigter Einsatz) um 18 % verkürzt werden.
Die beiden im Demonstrationseinsatz integrierten Thermoelemente sind in der obigen Abbildung grün dargestellt. Ein Sensor misst die Temperatur der Werkzeugwand in den Bereichen der Fließlinien; der zweite Sensor misst den Bereich der Hologrammstruktur. Diese präzise positionierten Sensoren ermöglichen die Messung der Heiz- und Kühlphasen in Echtzeit und damit die Optimierung des Spritzgießprozesses, um Fehler zu beseitigen und die Zykluszeit zu verkürzen. Das patentierte Verfahren zur Sensorintegration ermöglicht die Positionierung der Thermoelemente nahe der Kavitätswand, ohne die Konstruktion des Kühlkanals negativ zu beeinflussen.
4. Texturierung und PVD-Beschichtung
 |
|
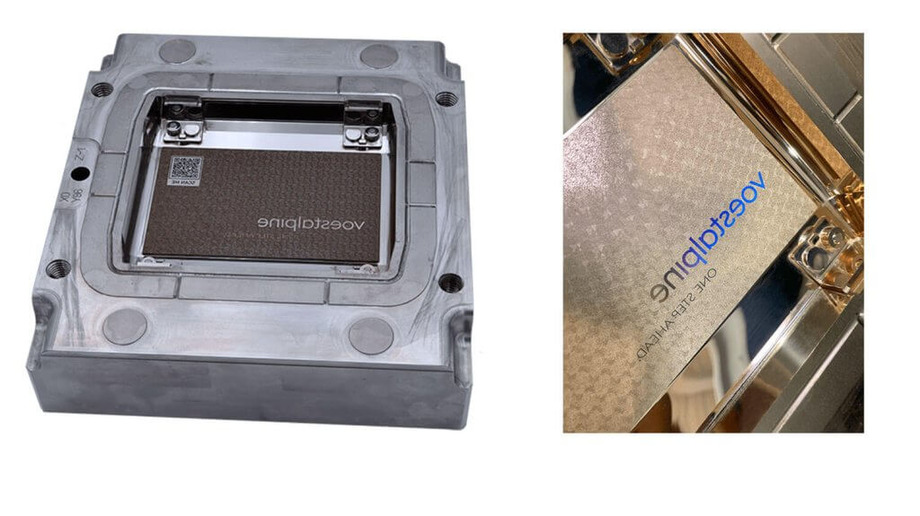
| Abbildung 11: Werkzeug mit Hintergrundtextur und integriertem digitalem Wasserzeichen (links) und mittels Femtosekundenlasertechnologie in die Werkzeugoberfläche gravierter Hologrammeffekt (rechts) |
Dank des Fachwissens von voestalpine Eschmann Textures wurde der Einsatz mittels Femtosekundenlasertechnologie bearbeitet, um eine optisch attraktive Hintergrundtextur auf der Oberfläche zu erzeugen, in die ein digitales Zeichen integriert ist. Das digitale Wasserzeichen kann verwendet werden, um unsichtbare Informationen in die Oberfläche von Kunststoffprodukten zu integrieren.
Die Anwendung von DigiMarc ist vielseitig und reicht von der Integration von Recyclinginformationen direkt in die Bauteiloberfläche bis zum Schutz vor Produktpiraterie. In diesem Fall wurde DigiMarc als Verknüpfung zu einer Website verwendet, auf der der Kunde weitere Informationen zum Projekt findet.
Die Femtosekundenlasertechnologie ermöglicht auch die Gravur äußerst präziser Feinstrukturen in die Werkzeugoberfläche, beispielsweise eines Hologrammeffekts (in der obigen Abbildung), der das Logo hervorhebt: voestalpine – one step ahead.
Diese feinen Oberflächenstrukturen nutzen das Phänomen der Beugung, bei dem Lichtwellen, die auf die Strukturen treffen, gestreut werden, statt nur in eine Richtung reflektiert zu werden. Je nach Position des Betrachters und der Lichtquelle wird das Licht in unterschiedliche Spektralfarben gebrochen.
Das verwendete Polymer – PC/ABS mit Flammschutz- und UV-Schutzadditiven – erfordert den Schutz der Feinstruktur vor Verschleiß. Die Präzision des Hologramms lässt sich über die gesamte Lebensdauer des Werkzeugs nur durch das genaue Zusammenspiel von Beschichtung und Textur in Kombination mit konturnaher Kühltemperierung und sensorbasierter Prozessüberwachung erhalten. Die voestalpine-Beschichtung TiN-ultrafine gewährleistet einen hohen Verschleißschutz und zugleich eine hohe Oberflächenqualität, oder die Beschichtung CHROME-X ermöglicht es, den Glanzgrad und die höchste Oberflächenqualität des Kunststoffteils zu erhalten.
Dieser Hologrammeffekt lässt sich durch den Spritzgießprozess auf der Bauteiloberfläche abformen. Neben unzähligen kreativen optischen Anwendungen kann der Hologrammeffekt auch für Sicherheitszwecke eingesetzt werden.
Sind Sie bereit, die Effizienz zu steigern und Ihren Produkten beim Spritzgießen einen Mehrwert zu verleihen?
Der Voestalpine-Einsatz für Kunststoff-Spritzgießwerkzeuge demonstriert eine Komplettlösung innerhalb einer einzigen Wertschöpfungskette – vom Konzept bis zum fertigen Produkt. Unsere Lösung ermöglicht nicht nur Verbesserungen des Spritzgießprozesses durch Funktionen wie die konturnahe Konstruktion der AM-Kühlung und die variotherme Temperierung, sondern auch die Schaffung eines Mehrwerts für Produkte durch den Einsatz von Technologien wie Texturierung und PVD-Beschichtung (DigiMarc und Hologrammeffekt).
Wenn Sie weitere Informationen wünschen, kontaktieren Sie uns.
-

voestalpine High Performance Metals Slovakia, s.r.o.
Marktführer für Spezialstähle, Werkzeugstähle und weitere Mehrwertdienstleistungen wie Wärmebehandlung und PVD-Beschichtung.



Trends beim Kunststoffspritzgießen: Entlüftungsstrukturen
07.02.2025 Beim Kunststoffspritzgießen erfolgt der Großteil der Entlüftung über die Trennebenen. Herkömmliche Entlüftungslösungen reichen jedoch häufig nicht aus, was zu einer geringen Effizienz beim Spritzgießen und zu Qualitätsproblemen bei den...