
Ing. Lubomír Zeman: Schmelzflussindex und seine Anwendung in der Spritzgießtechnologie für Thermoplaste - Theorie und Praxis, Teil 3
Definition des ITT und die daraus resultierenden Anwendungsmöglichkeiten und Einschränkungen
Der Schmelzflussindex wird so definiert, wie er gemessen wird - als Masse oder Volumen des untersuchten Materials, das innerhalb von 10 Minuten bei einer für das untersuchte Granulat festgelegten Belastung und Temperatur durch eine Düse mit definierter Form und definierten Abmessungen fließt. Da die Prüfparameter eindeutig festgelegt sind – Temperatur, Belastung, Durchmesser und Länge der Düse, ist auch die Schubspannung bestimmt. Der Schmelzindex ist somit lediglich ein Punkt auf der Viskositätskurve, der für eine Schergeschwindigkeit ermittelt wurde, die wesentlich niedriger ist als die niedrigste Schergeschwindigkeit beim realen Spritzgießen.
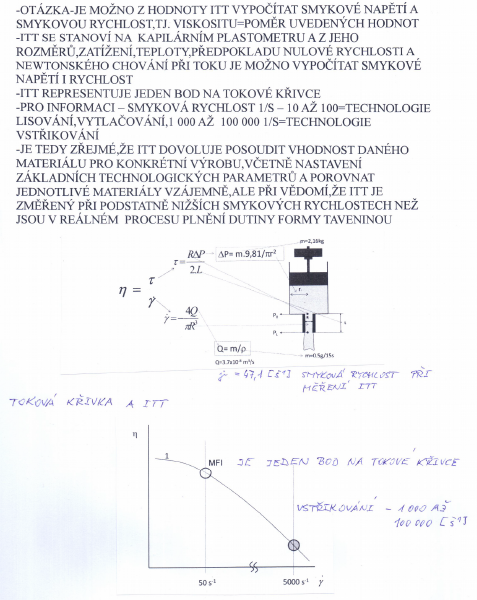
Die Frage lautet – lassen sich aus den ITT-Werten die Schubspannung und die Schergeschwindigkeit beziehungsweise die Viskosität berechnen, die das Verhältnis der genannten Werte darstellt? Wie ich im Folgenden erläutern werde, wird der Schmelzflussindex durch Messung an einem Extrusions-Kapillarplastometer bestimmt, und aus seinem Wert, der bei der Prüfung verwendeten Belastung, der Prüftemperatur und unter der Annahme einer Geschwindigkeit von null sowie eines newtonschen Fließverhaltens lassen sich sowohl die Schubspannung als auch die Schergeschwindigkeit berechnen – Abbildung Nummer 10. Zur Veranschaulichung – der ITT wird bei sehr niedrigen Schergeschwindigkeiten gemessen, die Verfahren des Pressens und Extrudierens laufen bei Schergeschwindigkeiten von ca. 10 s-1 bis 100 s-1 ab, und das Spritzgießen von Thermoplasten kann im Schergeschwindigkeitsbereich von ca. 1 000 s-1 bis ca. 100 000 s-1 erfolgen.
 |
|
| Abb. Nr. 10 : Berechnung der Schergeschwindigkeit bei der ITT-Messung und Vergleich der Schergeschwindigkeit bei der ITT-Messung ( MFI ) mit der Schergeschwindigkeit beim Spritzgießen |
Daraus ergibt sich, dass der ITT nicht zur Beschreibung des Verhaltens von Polymerschmelzen geeignet ist, sondern eine technologische Prüfung darstellt, bei der uns bewusst ist, dass sie bei wesentlich niedrigeren Schergeschwindigkeiten durchgeführt wurde, als sie im realen Spritzgießprozess beim Füllen der Werkzeugkavitäten mit Polymerschmelze auftreten (Abbildung Nummer 10), und die beispielsweise für Folgendes geeignet ist:
- Vergleich von Materialien hinsichtlich ihrer Fließfähigkeit untereinander – je höher der ITT-Wert ist, desto größer ist die Fließfähigkeit der Schmelze, die Schmelze fließt besser in die Formelemente der Werkzeugkavität, bildet Narbungen besser ab, fließt besser in Bereiche mit geringen Wanddicken, oder es kann mit niedrigeren Schmelze- und Werkzeugtemperaturen oder einem niedrigeren Einspritzdruck oder einer niedrigeren Einspritzgeschwindigkeit gearbeitet werden
- Bewertung der Qualität der gelieferten Granulatcharge - wenn der vom Hersteller im Prüfzeugnis der Charge angegebene Schmelzflussindex nicht dem gemessenen Wert entspricht, d. h., wenn die Fließfähigkeit von der angegebenen Fließfähigkeit abweicht, entsprechen auch die mechanischen Eigenschaften des gelieferten Materials nicht den Anforderungen, da sie ebenso wie die Fließfähigkeit von der Größe der Makromoleküle abhängen
- Vergleich des Einflusses von Additiven auf die Fließfähigkeit - niedermolekulare Stoffe, beispielsweise Farbkonzentrate, erhöhen die Fließfähigkeit der Materialien, faserförmige Füllstoffe - Glasfasern, anorganischen Ursprungs - verringern die Fließfähigkeit deutlich
- Bewertung der Qualität des Produktionsprozesses – eine Veränderung – Erhöhung - des an zerkleinerten Spritzgussteilen - Rezyklat ermittelten Schmelzindex gegenüber dem im Prüfzeugnis angegebenen Wert oder dem am Originalmaterial gemessenen Wert weist auf eine thermische Degradation des Materials hin, die durch ungeeignete Spritzgießparameter verursacht wird - hohe Schmelzetemperatur, lange Verweilzeit des Materials bei hoher Temperatur im Plastifizierzylinder, hohe Scherbeanspruchung beim Plastifizieren usw.
- Auslegung des Angusssystems von Spritzgießwerkzeugen, insbesondere der Größe des Anschnitts und der Dimensionierung der Verteilerkanäle von Spritzgießwerkzeugen
- Gestaltung der Geometrie des Spritzgussteils
Das Verfahren zur Bestimmung des Schmelzflussindex eines Thermoplasts kann in der technischen Praxis zur Beurteilung der gleichmäßigen Qualität des Ausgangsmaterials, zum Vergleich des Fließverhaltens von Schmelzen gefüllter und ungefüllter Thermoplaste sowie zur Bewertung der Qualität des Produktionsprozesses eingesetzt werden.
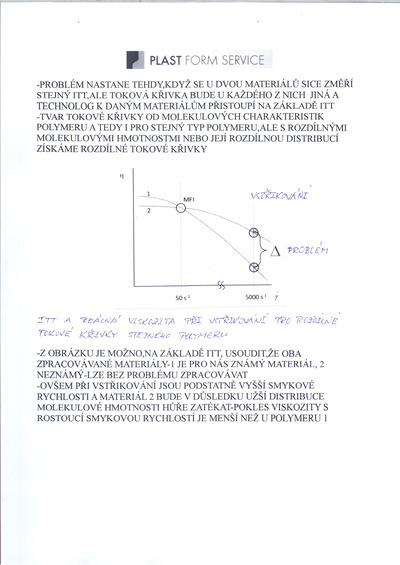
Ein Problem entsteht dann, wenn bei zwei verglichenen Materialien derselbe ITT gemessen wird, die Fließkurve jedoch bei jedem von ihnen unterschiedlich ist und dem Technologen oder Einrichter lediglich die ITT-Werte zur Verfügung stehen. Ein solches Beispiel zeigt Abbildung Nummer 11:
 |
|
| Abb. Nr. 11 : ITT-Messung – MFI und Fließkurven |
Aus Abbildung 11 beziehungsweise aus den gemessenen MFI-Werten lässt sich schließen, dass beide untersuchten Spritzgießmaterialien hinsichtlich des ITT mit denselben technologischen Parametern verarbeitet werden können. Wie jedoch bereits mehrfach erwähnt, erfolgt das Fließen von Thermoplasten beim Spritzgießen bei wesentlich höheren Schergeschwindigkeiten. Aus den Fließkurven beider Materialien geht hervor, dass Material 2 aufgrund seiner engeren Molekulargewichtsverteilung schlechter fließt und höhere Viskositätswerte aufweist. Daher muss dieser Umstand auch unter diesem Gesichtspunkt bei der Einstellung der technologischen Spritzgießparameter berücksichtigt werden, beispielsweise durch die Einstellung einer höheren Schmelze- oder Werkzeugtemperatur, höherer Parameter in der Einspritzphase – Geschwindigkeit, Druck – beziehungsweise weiterer Parameter, auch in Abhängigkeit vom verarbeiteten Material und den an das Spritzgussteil gestellten Qualitätsanforderungen.
Die Qualität des Ausgangsmaterials, also seine rheologischen, physikalischen, thermischen und weiteren Gebrauchseigenschaften, ist vor allem ein Spiegelbild der chemischen Zusammensetzung des Kunststoffs, seiner molekularen Struktur usw. Der Schmelzflussindex vermittelt eine Vorstellung vom Molekulargewicht und der Viskosität des Polymermaterials. Entspricht der Schmelzflussindex nicht den vom Hersteller angegebenen Werten ( beispielsweise im Qualitätszertifikat der gelieferten Granulatcharge ), werden auch andere Gebrauchseigenschaften nicht den Vorgaben der Materialspezifikation entsprechen, da diese ebenso wie die Fließfähigkeit von der Größe der Makromoleküle abhängen.
Die Methode kann nicht für Thermoplaste verwendet werden, deren rheologisches Verhalten, wie ich bereits erwähnt habe, durch Hydrolyse – die Zersetzung von Verbindungen durch Wasser – oder durch Vernetzung beeinflusst wird. Dies gilt insbesondere für einige PA-Typen beziehungsweise PC. Bei diesen Materialien wird der Wert der Viskositätszahl angegeben.
Messung des Schmelzflussindex
Das einfachste Kapillarrheometer ist das Gerät zur Messung des Schmelzflussindex (ITT). Der Aufbau des Kapillarviskosimeters und das Prinzip der Messung des Schmelzflussindex ergeben sich aus seiner im vorherigen Kapitel angegebenen Definition.
 |
|
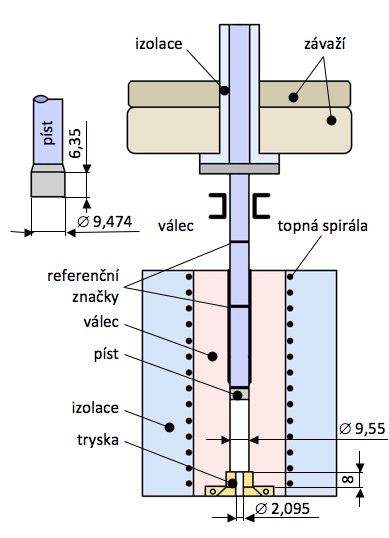
| Abb. Nr. 12 : Schema des Kapillar-Extrusionsrheometers zur Messung des ITT |
Bei der Messung werden Granulat, Pellets, Pulver oder Zuschnittreste des zu prüfenden Materials in einen isolierten Zylinder eingefüllt, der auf die für das untersuchte Material vorgeschriebene Temperatur temperiert ist. Der im oberen Teil des Zylinders angeordnete Kolben wird mithilfe eines Gewichts mit wählbarer Masse belastet, die ebenfalls für das jeweilige Material vorgeschrieben ist. Bestimmt wird der Volumenstrom des aus der Kapillare – der Düse – austretenden Polymers, der proportional zur Viskosität des gemessenen Materials ist (hohe Viskosität = niedriger ITT und umgekehrt) – siehe Abbildung Nummer 12 .
ITT (MFR) bezeichnet die Schmelzemenge (in Gramm), die bei definierter Belastung und Temperatur innerhalb von 10 min durch eine Düse mit definiertem Durchmesser (2,095 mm) und definierter Länge (8 mm) fließt. Aus dieser Definition geht hervor, dass der ITT lediglich einen Punkt auf der Fließkurve darstellt.
Der wärmeisolierte Zylinder, in den die Charge des untersuchten Materials eingebracht wird, muss aus einem gegenüber den gemessenen Polymeren inerten Material hergestellt sein. Die Innenfläche des Zylinders muss korrosionsbeständig sein, seine Härte muss mindestens 500 HV betragen, die Arbeitstemperatur reicht bis 450 °C. Die Länge des Zylinders beträgt 115 mm bis 180 mm, der Innendurchmesser beträgt 9,550 +/- 0,025 mm.
 |
|
Der Stahlkolben, der mit dem Zylinder eine sogenannte Reibpaarung bilden muss, um ein Fressen bei der Belastung mit einem definierten Gewicht und bei der Abwärtsbewegung während des Auspressens des geschmolzenen Polymermaterials zu verhindern, besitzt einen Kopf mit den in Abbildung Nummer 12 angegebenen Abmessungen und ist darüber hinaus auf einen Durchmesser von ca. 9 mm abgesetzt. Der Kolbenkopf soll gegenüber dem Kolbenschaft und dem Gewicht thermisch isoliert sein.
Die Düse wird üblicherweise aus Wolframkarbid hergestellt, wobei die maximale Ovalität des zylindrischen Teils über die gesamte Länge 0,005 mm beträgt. Sie darf nicht über die Unterkante des Zylinders hinausragen und muss koaxial zur Zylinderachse angeordnet sein.
Vor der Prüfung müssen sowohl der Kolben als auch die Innenflächen des Zylinders und der Düse stets gründlich gereinigt werden. Die Temperatur des Geräts muss vor dem Einbringen der Prüfprobe stabilisiert sein, d. h., vor Beginn der Messung muss das Gerät ohne Probe für eine bestimmte Zeit auf Arbeitstemperatur gehalten werden (ca. 15 Minuten).
Nach dem schnellen Einfüllen der Probe wird diese für eine bestimmte Zeit – ca. 4 Minuten bis 6 Minuten – ohne Belastung belassen. Nach der Belastung durch den Kolben mit dem Gewicht wird das aufgeschmolzene Material durch die Düse in den freien Raum unterhalb des Zylinders des Geräts gedrückt. Der entstehende Strang wird entweder vom Bediener oder automatisch nach und nach abgeschnitten (der erste Teil des Strangs); gegebenenfalls werden Strangabschnitte mit Blasen entfernt und nicht ausgewertet – nicht gewogen. Es sollten mindestens drei Abschnitte mit einer Genauigkeit von 0,001 g gewogen werden.
Die Masse der Einwaage des zu prüfenden Materials liegt üblicherweise zwischen 4 g und 8 g.
Das Gewicht ist austauschbar – manuell oder automatisch –, wobei die Masse des Kolbens in die Prüfmasse eingerechnet wird – die gewählte Nennbelastung muss eine Genauigkeit von 0,5 % aufweisen.
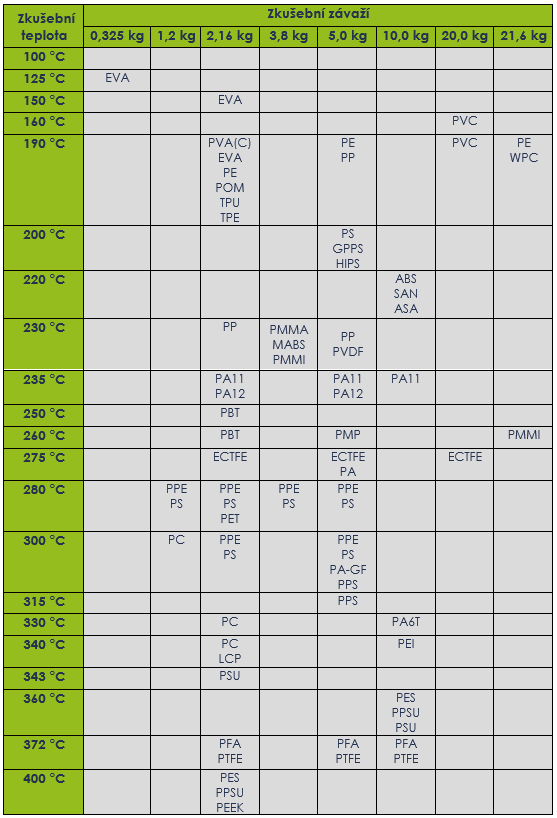
Die Prüfbedingungen – Temperatur, Prüfmasse – sind für die einzelnen Materialgruppen genormt oder vertraglich vereinbart und müssen stets zusammen mit dem ITT-Wert angegeben werden – beispielsweise ITT = 16,4 g/10 Minuten (230 °C/2,16 kg). Die empfohlenen Parameter sind in Tabelle Nummer 1 aufgeführt:
 |
|
| Tabelle Nr. 1: Empfohlene Temperatur- und Belastungswerte zur Bestimmung des ITT ( MFR ) für ausgewählte Thermoplaste |
|
 |
|
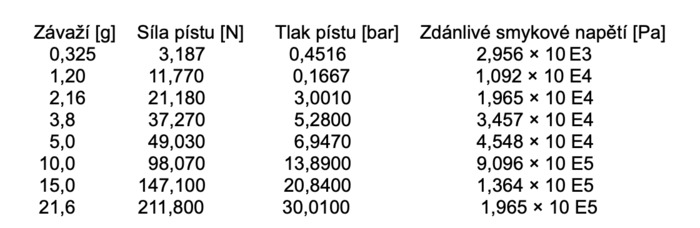
| Tabelle Nummer 2 : Bedingungen für die Messung des Schmelzflussindex |
Ich habe bereits erwähnt, dass die Norm ČSN EN ISO 1133-1:2012 Kunststoffe – Bestimmung der Schmelze-Massefließrate (MFR) und der Schmelze-Volumenfließrate (MVR) zwei Verfahren A und B zur Bestimmung des ITT angibt.
Verfahren A :
Das Prinzip dieses Verfahrens besteht in der Messung der Zeit, während der die Schmelze durch eine Düse mit vorgeschriebenen Abmessungen gedrückt wird, während der belastete Kolben einen festgelegten Weg zurücklegt. Der Kolbenweg wird mit einer Genauigkeit von ± 0,1 mm und die Zeit (10 Minuten) mit einer Genauigkeit von 0,1s gemessen. Der extrudierte Strang wird nach und nach abgeschnitten, und die Zeit für die einzelnen Abschnitte wird gemessen und aufsummiert. Das Messergebnis ist die Schmelze-Massefließrate, ausgedrückt durch die Beziehung
MFR ( T,m-nom ) = t ref . m / t
wobei: T- die Prüftemperatur der Schmelze [°C] ist – siehe Tabelle 1, m-nom - die Nennbelastung [kg] – siehe Tabelle 1, m - die durchschnittliche Masse des Abschnitts[g], tref - die Referenzzeit ( 10 min = 600 s ) [s] und t - das Abschneideintervall [s].
Verfahren B :
Verfahren B ermöglicht im Gegensatz zu Verfahren A nicht nur die Bestimmung der Schmelze-Massefließrate MFR, sondern auch der Schmelze-Volumenfließrate MVR, und zwar unter der Voraussetzung :
a) der Messung der Zeit, während der sich der Kolben über eine festgelegte Strecke bewegt
oder
b) der Messung der Strecke, über die sich der Kolben während einer festgelegten Zeit bewegt
Das Ergebnis nach a) oder b) wird durch die folgenden Beziehungen ausgedrückt:
MFR ( T,m-nom) = S . t ref .l . ρ / t = 427 . l . ρ / t
MVR ( T,m-nom ) = S . t ref . l / t = 427 . l / t
wobei: T - die Prüftemperatur der Schmelze [°C], m-nom – die Nennbelastung [kg],
tref - die Referenzzeit (10 min = 600 s) [s], S – der durchschnittliche Querschnitt von Kolben und Zylinder [cm2],
t - die festgelegte Messzeit (siehe a) oder der Durchschnittswert der einzelnen Zeitmessungen (siehe b) [s], l - die festgelegte Strecke, die der Kolben zurücklegt (gemäß Punkt b), oder der Durchschnittswert der einzelnen Streckenmessungen (gemäß Punkt a) [cm], ρ - die Dichte der Schmelze bei der Prüftemperatur [g/cm3 ], m - die durch Wiegen des Strangs, der durch die Bewegung des Kolbens über den Weg l extrudiert wurde, mit einer Genauigkeit von 0,001 g bestimmte Masse ist.
Bei der Bestimmung des MFR nach dieser Methode muss die Dichte der Thermoplastschmelze bekannt sein, die sich durch folgende Beziehung ausdrücken lässt:
ρ = m / 0,711 . l
Dabei ist m die Masse [g], die durch Wiegen des Strangs bestimmt wird, der durch die Bewegung des Kolbens über die Strecke l [cm] extrudiert wurde
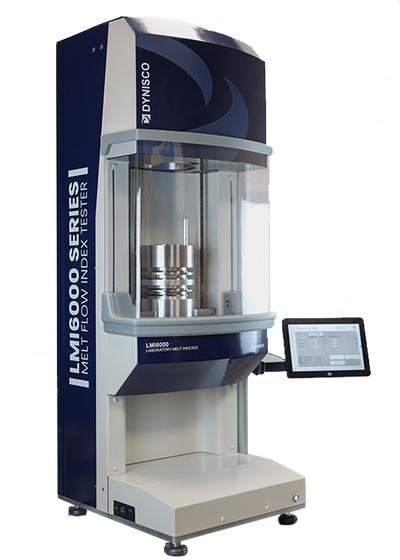
Abbildung 13 zeigt den neuesten Typ eines Kapillar-Extrusionsplastometers der Firma Dynisco für den betrieblichen Einsatz. Der Hersteller bietet dem Käufer im Rahmen der angebotenen Varianten eine individuelle Gerätekonfiguration an, bei der er beispielsweise zwischen der Möglichkeit, nach Methode A oder nach beiden Methoden A und B zu messen, sowie dem Auflegen der Gewichte mithilfe einer Hubplattform oder eines elektromechanischen Hubmechanismus, der das Anheben der Gewichte automatisiert, wählen kann. Darüber hinaus bietet er eine Auswahl des Materials der Prüfkammer sowie die Möglichkeit, ohne oder mit automatischem Abschneiden der Abschnitte des zu bewertenden Materials zu arbeiten, einschließlich des Verfahrens nach ČSN EN ISO 1133 und ASTM D1238, gegebenenfalls auch gemäß der Zertifizierung für Materialien, die empfindlich auf die Zeit-Temperatur-Vorgeschichte oder Feuchtigkeit reagieren, nach ČSN EN ISO 1133-2. Die Hardware- und Softwarekonfiguration ermöglicht beispielsweise, die Messung mit einem einzigen Tastendruck zu starten, wodurch aufwendige Einstellungen entfallen und der gesamte Prüfprozess vereinfacht wird.
 |
|
| Abb. Nr. 13 : Kapillar-Extrusionsplastometer Dynisco – Modell LMI6000 Series, Hauptabmessungen – Grundfläche 46 x 54 cm, Höhe 130 cm, Masse einschließlich Gewichten 136 kg, davon Gewichte gemäß ISO-Norm 21,6 kg |
Neben den massebezogenen ITT-Werten lassen sich die durchgeführten Messungen und deren Ergebnisse auch zur Bestimmung des FRR-Verhältnisses nutzen, mit dem bei zwei gemessenen Granulatproben der Einfluss der Molekulargewichtsverteilung auf ihr rheologisches Verhalten, das Fließverhalten der Polymerschmelzen, bewertet werden kann. Polymere mit höherem Molekulargewicht erreichen eine höhere Festigkeit und Steifigkeit, eine geringere Zähigkeit sowie eine höhere Viskosität, was bedeutet, dass sie eine geringere Fließfähigkeit aufweisen, an die auch die Einstellung der technologischen Spritzgießparameter angepasst werden muss. Auch hier handelt es sich um einen Vergleich zweier Materialien.
Das FRR-Verhältnis wird wie folgt berechnet:
FRR = MFR1(T,m-nom) / MFR2(T,m-nom) < 1
Bei der Herstellung von Polymeren – synthetische Polymere entstehen durch drei grundlegende chemische Reaktionen: Polymerisation, Polykondensation und Polyaddition – entstehen Ketten unterschiedlicher Länge. Der Grund dafür ist die statistische Verteilung der energetischen Verhältnisse bei ihrer Entstehung. Daher sind nicht alle Makromoleküle, die unter den gegebenen Polymerisationsbedingungen entstanden sind, gleich groß, und das Polymer besteht aus einer unterschiedlichen Anzahl von Bausteinen. Ein Polymer ist somit eine Gesamtheit von Makromolekülen mit einer unterschiedlichen Anzahl von Bausteinen und weist unterschiedliche Makromoleküllängen auf.
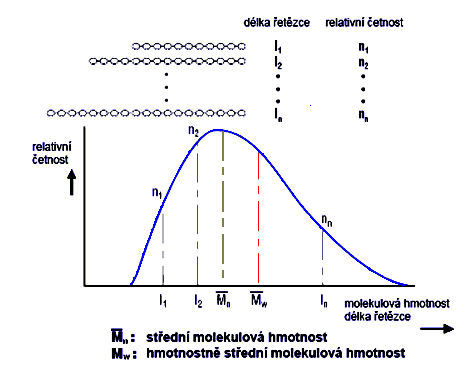
Polymere sind polydisperse Stoffe (polydispers = ein disperses System, das Teilchen vieler unterschiedlicher Größen enthält und durch eine kontinuierliche Verteilungskurve charakterisiert wird). Deshalb ist der Polymerisationsgrad in den einzelnen Fraktionen unterschiedlich, und somit unterscheidet sich auch das Molekulargewicht der polymeren Stoffe in den einzelnen Fraktionen. Der Anteil der Makromoleküle mit einem bestimmten Molekulargewicht im polymerhomologen Gemisch wird mithilfe einer Verteilungskurve charakterisiert. Das Molekulargewicht wird üblicherweise durch einen Mittelwert definiert. Bestimmt werden das Zahlenmittel, das Gewichtsmittel oder das Viskositätsmittel der Molekulargewichte. Das zahlenmittlere Molekulargewicht Mn ist als Verhältnis der Summe der Molekulargewichte aller Moleküle zur Anzahl aller Moleküle definiert. Die Werte der zahlenmittleren Molekulargewichte reagieren empfindlich auf das Vorhandensein geringer Mengen niedermolekularer Anteile. Das gewichtsmittlere Molekulargewicht Mw bezieht sich auf die Masse der Moleküle in den einzelnen Fraktionen. Die Werte der gewichtsmittleren Molekulargewichte reagieren empfindlich auf Anteile mit hohem Molekulargewicht. Die Erklärung der Begriffe ist am Beispiel der Verteilungskurve in Abbildung 14 dargestellt:
 |
|
| Abb. Nr. 14 : Beispiel einer Verteilungskurve eines polymeren Materials |
Ein polymeres Material mit niedrigerem Molekulargewicht ermöglicht beim Spritzgießen höhere Einspritzgeschwindigkeiten und weist eine geringere Viskosität sowie eine höhere Fließfähigkeit auf. Ein Polymer mit höherem Molekulargewicht wird mit einer geringeren Fließgeschwindigkeit der Polymerschmelze verarbeitet; die Schmelze weist eine höhere Viskosität und somit eine geringere Fließfähigkeit auf. Die Fließgeschwindigkeit der Schmelze ist ein indirektes Maß für das relative durchschnittliche Molekulargewicht.
Molekulargewicht, Dispersität und Verzweigung haben einen wesentlichen Einfluss auf die mechanischen und physikalischen Eigenschaften von Polymeren. Allgemein gilt, dass ein höheres Molekulargewicht die mechanischen Eigenschaften verbessert, d. h., Zugfestigkeit, Streckgrenze und Schlagzähigkeit steigen. Ein höheres Molekulargewicht erhöht jedoch, wie bereits erwähnt, auch die Schmelz- und Glasübergangstemperatur sowie die Viskosität der Schmelze, was die Verarbeitung und Formgebung des polymeren Materials erschwert.
Die Dispersität, der Grad der Dispersion beziehungsweise Streuung, hat den gegenteiligen Effekt; eine breitere Molekulargewichtsverteilung verringert die Zugfestigkeit und Schlagzähigkeit, erhöht jedoch die Streckgrenze. Anders ausgedrückt führt eine geringere Dispersität ( eine engere Molekulargewichtsverteilung ) zu besseren mechanischen Eigenschaften. Der niedermolekulare Anteil der Verteilung wirkt ähnlich wie ein Weichmacher, d. h., er verringert die Sprödigkeit, erhöht die Zähigkeit und senkt die Schmelzeviskosität, was die Verarbeitbarkeit verbessert, während der hochmolekulare Anteil Schwierigkeiten bei der Verarbeitung verursacht, da er einen großen Beitrag zur Schmelzeviskosität leistet.
Verzweigte Makromoleküle weisen kurze seitliche Substituenten auf, die an die Hauptkette gebunden sind (Elemente, die die ursprünglichen Elemente bei einer Substitution, einem Ersatz oder Austausch ersetzen) und ihre Beweglichkeit beeinträchtigen. Die Verzweigung der Makromoleküle führt zu einem größeren Abstand zwischen ihnen, wodurch die Kräfte zwischen den Makromolekülen abnehmen und damit auch die mechanische Festigkeit, die Härte und der Elastizitätsmodul sinken.
Ende des dritten Teils. Fortsetzung am 20. 12. 2024
Den ersten Teil finden Sie hier.
Den zweiten Teil finden Sie hier.
Illustrationsfoto: AI
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern, Fensterprofile aus… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Elektroplast výrobné družstvo Prešov
Herstellung von Kunststoffprodukten, Spritzgießen, Vakuumformen von Kunststoffen, Bedruckung, technische… -

Extruindustrie CR s.r.o.
Kunststoffextrusion, Herstellung von Kunststoffprofilen, Kunststoffprofile, Platten, Stäbe und anderes, Profile aus… -

JASPLASTIK-SK spol. s r.o.
Kunststoffkomponenten für den Automobil-, Elektronik- und Industriemarkt, Kunststoffspritzgießen, Montage, Lackierung…



ALLROUNDER e TREND: ARBURG präsentiert einen neuen Standard für elektrische Spritzgießmaschinen
21.09.2026 Steigende Energiepreise, der Druck auf die Produktionseffizienz und der Mangel an qualifizierten Fachkräften verändern die Art und Weise, wie Kunststoffverarbeiter neue Investitionen bewerten. ARBURG reagiert auf diese Trends mit der Einführung...