
Ing. Lubomír Zeman: Schmelzflussindex und seine Anwendung in der Spritzgießtechnologie für Thermoplaste – Theorie und Praxis, Teil 4
Anwendung der Schmelzflussindexwerte in der Praxis
Zu Beginn dieses Kapitels möchte ich die wesentliche Aussage des MFI für die Praxis wiederholen: Entspricht der von uns gemessene Schmelzflussindex nicht dem vom Hersteller des bewerteten Materials angegebenen Wert, beispielsweise im Qualitätszertifikat der gelieferten Granulatcharge, so werden auch andere Gebrauchseigenschaften nicht den Angaben im Materialdatenblatt oder in einer anderen Materialspezifikation des betreffenden Spritzgießthermoplasts entsprechen, die beide Parteien – Verkäufer und Käufer – akzeptiert haben.
Mit dem Schmelzflussindex hängt auch das Fließverhalten der Polymerschmelze beim Einspritzen in die formgebende Kavität des Werkzeugs sehr eng zusammen. Neben strukturellen Voraussetzungen (Molekulargewicht) beeinflussen auch die technologischen Parameter des Verarbeitungsprozesses das Fließverhalten des Kunststoffs. Dabei handelt es sich vor allem um den Einspritzdruck, die Schmelzetemperatur und die Werkzeugtemperatur, wobei sowohl die genannten als auch weitere Parameter sich gegenseitig beeinflussen.
Beispielsweise erreichen wir durch eine Änderung des Einspritzdrucks nicht nur eine höhere Fließfähigkeit der Schmelze, sondern verändern auch die Orientierung der Makromoleküle in der Schmelze. Bei einer Druckerhöhung richten sich die Makromoleküle stärker in Fließrichtung aus; bei einer Drucksenkung neigen die Makromoleküle dazu, sich wieder zu Knäueln zusammenzurollen, was Änderungen der Schubspannungswerte (τ) zur Folge hat. In der weiteren Folge führt dies insbesondere bei Verbundwerkstoffen mit verstärkendem Füllstoff und thermoplastischer Matrix zur Entstehung einer Schwindungsanisotropie (unterschiedliche Schwindung in Fließrichtung und quer zur Fließrichtung der Polymerschmelze, wobei die Längsschwindung geringer ist als die Querschwindung) und infolgedessen bis hin zum Verzug des Spritzgussteils.
Der Einfluss der Schmelzetemperatur äußert sich bei polymeren Stoffen in strukturellen Veränderungen, bei denen sich grundlegende mechanische und Verformungseigenschaften wie Elastizität, Fließfähigkeit und Dehnbarkeit ändern. Die Schmelzetemperatur beeinflusst nicht nur die Fließfähigkeit (die mit steigender Temperatur zunimmt), sondern auch die differenziellen Druckverluste, die infolge der Änderung in der Schmelze entstehen, was sich am Austritt auf den gesamten Einspritzdruck auswirkt. Die Einstellung der Schmelzetemperatur hängt von der Polymerart ab, und ihr Bereich wird bei den vom Granulathersteller empfohlenen technologischen Parametern angegeben. Hier möchte ich einen kleinen Exkurs machen: Zahlenmäßige Empfehlungen für Druckwerte und Einspritzgeschwindigkeiten in den Unterlagen der Hersteller oder Lieferanten von Spritzgießmaterialien sind nicht korrekt, da sie sich immer auf eine konkrete Spritzgießmaschine beziehen. Korrekte Angaben sind die Begriffe niedriger, mittlerer, hoher Druck sowie niedrige, mittlere, hohe Einspritzgeschwindigkeit – diesen entsprechen dann die Werte, die sich mit der jeweiligen Spritzgießmaschine realisieren lassen.
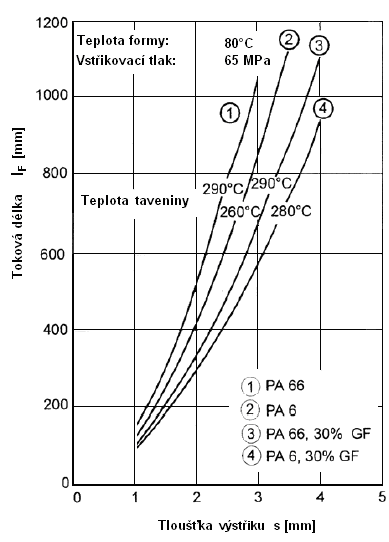
Von den oben genannten technologischen Parametern hat die Werkzeugtemperatur den geringsten Einfluss auf das Fließverhalten von Kunststoffschmelzen. Aus rheologischer Sicht beeinflusst die Werkzeugtemperatur den Fluss der Polymerschmelze einschließlich ihrer momentanen Temperatur. In Abhängigkeit von der definierten Werkzeugtemperatur und dem Einspritzdruck lassen sich Diagramme erstellen – siehe Abbildung Nr. 15 –, die die Mindestwanddicke des Spritzgussteils so festlegen, dass die Kunststoffschmelze auch den am weitesten entfernten lokalen Formbereich in der formgebenden Kavität des Werkzeugs problemlos füllt. Die Entfernung wird von der Anschnittöffnung in die Werkzeugkavität aus gemessen.
 |
|
| Abb. Nr. 15 : Abhängigkeit der Wanddicke des Spritzgussteils von den rheologischen Eigenschaften der Polymerschmelzen für verschiedene PA-Typen |
Wenn wir über MFI-Werte und die Fließfähigkeit von Polymerschmelzen sprechen, ist der Vollständigkeit halber auch die Fließspiralprüfung von Polymerschmelzen kurz zu erwähnen, die ebenso wie die MFI-Werte (bei Kenntnis ihrer Einschränkungen) zum Vergleich von Materialien dienen kann, die für die Spritzgießtechnologie geeignet sind.
Fließspiralprüfung von Polymerschmelzen ist eine rein technologische Prüfung, die es ermöglicht, das Fließverhalten von Polymerschmelzen unter Bedingungen zu bewerten, die praktisch mit den Bedingungen beim eigentlichen Spritzgießen übereinstimmen. Darüber hinaus bietet sie auch die Möglichkeit, den Einfluss einer Änderung technologischer Parameter oder beispielsweise einer nachträglichen Additivierung auf die Veränderung der Fließfähigkeit des bewerteten Polymers zu überprüfen (Additivierung = physikalischer Mischprozess, bei dem dem Basispolymer Additive, Zusatzstoffe, zugesetzt werden).
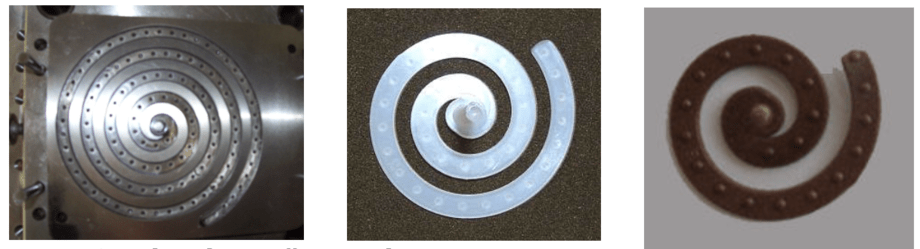
Die Fließspiralprüfung erfolgt direkt auf der Spritzgießmaschine. Die Polymerschmelze wird unter definierten technologischen Parametern in die Achse des Werkzeugs eingespritzt, dessen Formkavität eine flache archimedische Spirale von theoretisch unendlicher Länge und einem gegebenen Querschnitt – Breite x Höhe – bildet. Für die Prüfung werden die technologischen Bedingungen so gewählt, dass die Spirale nicht über ihre gesamte Länge gefüllt wird. Als Maß für das Fließvermögen dient die Spirallänge – siehe Abbildung Nummer 16. Ein großer Nachteil der Prüfung ist ihre Subjektivität, da die Querschnittsabmessungen der Spiralen nicht genormt sind und die Prüfer unterschiedliche Querschnitte verwenden können, was einen Vergleich untereinander nicht ermöglicht. Bei der Bewertung anhand einer bestimmten Spirale handelt es sich um eine sehr aussagekräftige Methode.
 |
|
| Abb. Nr. 16 : Fließspiralprüfung des Fließvermögens von Polymerschmelzen – von links – Formkavität in Form einer archimedischen Spirale, Material mit höherem ITT-Wert , Material mit niedrigerem ITT-Wert |
In bestimmten Fällen lassen sich die durch den ITT ausgedrückten Fließeigenschaften eines bestimmten Granulats durch die Zugabe eines funktionellen Additivs verbessern. Beispielsweise kann sich aus den Anforderungen an die Eigenschaften des Spritzgussteils die Notwendigkeit ergeben, ein Material zu verwenden, das primär für die Verarbeitung durch Extrusion bestimmt ist, d. h. einen sehr niedrigen Schmelzflussindex aufweist, üblicherweise bis etwa 2 g/10 minut bis 3 g/10 minut bei einer dem jeweiligen Material entsprechenden Temperatur und Belastung. Ein niedriger Schmelzflussindex bedeutet in der Regel auch, dass das fertige Bauteil gute mechanische Eigenschaften besitzt. Falls ein solches Material beim Spritzgießen nicht die Füllung aller Konturen ermöglicht – das Spritzgussteil weist beispielsweise sehr geringe Wanddicken auf –, lässt sich sein Fließvermögen beziehungsweise der ITT mithilfe eines geeigneten funktionellen Additivs beeinflussen und erhöhen.
Der Wert des Schmelzflussindex der Polymerschmelze ermöglicht uns auch, den möglichen Einfluss auf die Fließeigenschaften von Verbundwerkstoffen mit einer Polymermatrix zu beurteilen, die in Abhängigkeit von Menge, Form und Größe des Füllstoffs nicht nur die mechanischen, elektrischen und thermischen Eigenschaften beeinflussen, was insbesondere für verstärkende Füllstofftypen gilt, während es sich bei partikelförmigen Füllstoffen üblicherweise um einen kostengünstigeren Ersatz für das teurere Polymermaterial und in geringerem Maße um eine Verbesserung der Eigenschaften handelt, sondern auch die Dispergierung von Füllstoffen und Additiven in der Polymerschmelze beziehungsweise im Granulat des jeweiligen Spritzgießmaterials.
 |
|
Generell kann eine Polymermatrix mit einem hohen ITT dazu beitragen, Füllstoffe und Additive bei guter Kompatibilität, also gegenseitiger Verträglichkeit, wirksam zu dispergieren und zu verteilen. Ein Polymer mit niedrigem ITT führt dagegen zu einer schlechten Dispergierung und unzureichenden Kompatibilität mit den Füllstoffen. Ebenso kann auch das Mischen recycelter Polymermaterialien mit direkt vom Hersteller bezogenen ursprünglichen Polymermaterialien den ITT-Wert beeinflussen, insbesondere wenn das recycelte Material – insbesondere Regranulat - im Vergleich zum ursprünglichen, nicht recycelten Polymermaterial eine niedrige Molekülmasse aufweist.
Zur Auffrischung unseres Gedächtnisses erlaube ich mir, hier vier grundlegende Bedingungen anzuführen, die ein recyceltes Kunststoffmaterial definieren:
- es wird aus Kunststoff hergestellt, der zum Recycling gesammelt wurde, hat einen Marktwert oder wird durch eine gesetzliche Vorschrift gefördert
- es kann kommerziell verarbeitet werden – durch Recyclingverfahren
- es wird sortiert und aggregiert, zu definierten Strömen für Recyclingverfahren zusammengefasst
- der recycelte Kunststoff wird zu einem Rohstoff, der zur Herstellung neuer Produkte verwendet werden kann
Da in letzter Zeit auch viel über recycelbare und biologisch abbaubare Kunststoffe gesprochen wird, führe ich auch für diese die Definitionen der Abbaubarkeit an - ein Material oder Endprodukt gilt als biologisch abbaubar, wenn es sich nach der Entsorgung vollständig zersetzt, üblicherweise innerhalb eines Jahres. Biologisch abbaubare Materialien können teilweise oder vollständig aus Pflanzen gewonnen werden, wobei aber auch einige Kunststoffprodukte auf Erdölbasis modifiziert werden können, um biologische Abbaubarkeit zu erreichen. Einige biologisch abbaubare Materialien sind auch kompostierbar, was bedeutet, dass sie sich zu einem bodenverbessernden Material zersetzen können, und zwar typischerweise innerhalb von sechs Monaten. Die Zusammensetzung solcher Materialien ist in den Normen ASTM (American Society for Testing and Materials) D 6400, D 6868, einschließlich EN 13432, festgelegt.
Die Prüfung des ITT ist entscheidend, um festzustellen, wie der Recyclingprozess die Materialqualität beeinflusst. Der Schmelzflussindex kann sinken, was bedeutet, dass das Material viskoser und schwieriger zu verarbeiten wird, oder, was häufiger vorkommt, steigen, d. h., das recycelte Material fließt in der Regel besser und lässt sich besser verarbeiten, weist jedoch verminderte Gebrauchseigenschaften auf.
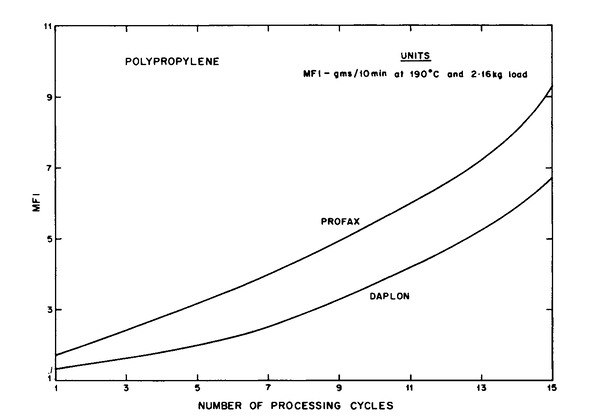
Beim mechanischen Recycling – üblicherweise unter Einsatz verschiedener Mühlentypen, meist Schneidmühlen – mit anschließender Regranulierung und der Möglichkeit, Additive hinzuzufügen – beispielsweise Farbkonzentrate, Antistatika, verschiedene Stabilisatoren usw. – durchläuft das Granulat oder Mahlgut bereits die dritte thermische und Scherbelastung: Die erste erfolgte bei seiner Herstellung, die zweite bei der erstmaligen Herstellung von Spritzgussteilen und die dritte bei der Regranulierung, beispielsweise auf einem Doppelschneckenextruder, einer Extrusionsmaschine mit Regranulierkopf und rotierendem Messer zum Zerkleinern der extrudierten Stränge. Weitere Belastungen folgen bei der Herstellung von Spritzgussteilen und der anschließenden Regranulierung, was sich weiter wiederholen kann. Ein solcher thermischer und scherbedingter Abbau erhöht die ITT-Werte der Regranulate deutlich, wobei auch oxidativer Abbau zu einer weiteren Erhöhung beitragen kann. Abbildung Nummer 17 zeigt die Veränderung des ITT in Abhängigkeit von den Recyclingzyklen für zwei Typen von Polypropylen für die Extrusion.
 |
|
| Abb. Nr. 17 : Abhängigkeit der Veränderung des ITT ( MFI ) von der Anzahl der Regranulierungen für zwei Typen von Polypropylen für die Extrusion |
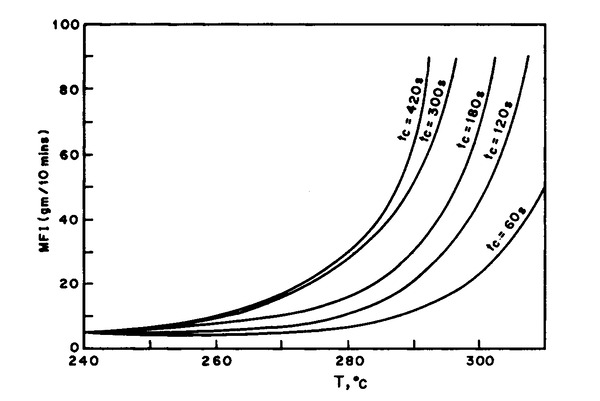
Die gemessenen ITT-Werte sind bei Verbundwerkstoffen und ihren Bestandteilen nicht nur im Hinblick auf die Temperaturparameter und die Verweilzeit bei Verarbeitungstemperatur – thermische Belastung – wichtig, sondern auch im Hinblick auf die Scherbelastung bei der Aufbereitung der Polymerschmelze und bei der Einstellung der Plastifizierparameter – Staudruck an der Schnecke, Umfangsgeschwindigkeit der Schnecke und die daraus resultierende Schneckendrehzahl. Diese Belastung beeinflusst unter anderem auch die Dispergierung von Füllstoffen und Additiven in der Polymerschmelze, einschließlich der Längenverkürzung faserförmiger Füllstoffe. Höhere Parameterwerte in der Plastifizierphase des Spritzgießprozesses verbessern einerseits die Dispergierung, erhöhen andererseits jedoch die Scherbeanspruchung der Polymerschmelze. Ein Beispiel für die Veränderung des ITT in Abhängigkeit von der Verweilzeit des Materials bei Verarbeitungstemperatur zeigt Abbildung Nummer 18.
 |
|
| Abb. Nr. 18 : Einfluss der Temperatur und der Verweilzeit bei Verarbeitungstemperatur auf den ITT für PP |
|
Beispielsweise ist der ITT von Rezyklat aus einer PET-Flasche (ITT = 145 g/10 min unter den gegebenen Prüfbedingungen) etwa fünfmal höher als bei herkömmlichem PET-Spritzgießgranulat (ITT = 32 g/10 min, gleiche Prüfbedingungen). Der Grund dafür ist die Verringerung der Molekülmasse durch hydrolytischen Abbau beim mechanischen Recycling. Ein solcher nachteiliger Einfluss auf den ITT von recyceltem PET lässt sich beim Recycling durch die Zugabe eines funktionellen Additivs beheben, das die makromolekularen Ketten verlängert. Die Kettenverlängerung hat sich auch bei der Erhöhung der Molekülmasse von herkömmlichem PET-Granulat bewährt. Eine ähnliche Verringerung des ITT wurde beim biologisch abbaubaren Polyester PLA (PLA, Polymilchsäure) beobachtet. Auch bei diesem wird zur Erhöhung der Molekülmasse ein Verlängerer der makromolekularen Ketten eingesetzt. Die Auswahl eines ungeeigneten Kettenverlängerers kann zu einer Erhöhung des ITT führen, indem er als Weichmacher wirkt.
Wie bereits erwähnt, ist das eingespritzte Material bei der Verarbeitung von Polymerwerkstoffen durch Spritzgießen Temperaturen sowie oxidativem und scherbedingtem Abbau ausgesetzt, die eine Spaltung der Moleküle und damit auch eine Verringerung der Molekülmasse verursachen können. Die Abnahme der Molekülmasse wird allgemein durch Veränderungen des ITT des jeweiligen Granulats charakterisiert.
Daraus ergibt sich, dass die Veränderung des Schmelzflussindex der Polymerschmelze beim Spritzgießen eines bestimmten Spritzgussteils auch als Qualitätskontrollwert zur qualitativen Bewertung des jeweiligen Spritzgussteils beziehungsweise seines Spritzgießprozesses und der optimal eingestellten technologischen Prozessparameter dienen kann. Eine solche indirekte Bewertung der Qualität von Spritzgussteilen ist bei Materialien vorteilhaft, die zum Abbau, insbesondere zum scherbedingten Abbau, neigen (neben der Aufbereitung der Polymerschmelze im Plastifizierzylinder der Spritzgießmaschine wird auch die Füllung der Werkzeugkavität über das Verteilersystem des Spritzgießwerkzeugs, insbesondere den Anschnitt, kontrolliert). Aus dem beim Spritzgießen eines anhand der vorgeschriebenen Qualitätskriterien bewerteten Gutteils ermittelten ITT-Wert, verglichen mit dem ITT-Wert, der beim Durchgang von Abschnitten des gerade hergestellten Spritzgussteils durch ein Kapillarviskosimeter ermittelt wurde, lässt sich ableiten, ob die Molekülmasse bei beiden Spritzgussteilen vergleichbar ist (sie haben denselben ITT beziehungsweise liegen im festgelegten Toleranzfeld) und somit auch ihre qualitativen Eigenschaften gleich sind.
Ende des vierten Teils. Fortsetzung mit dem letzten Teil am 27. 12. 2024
Den ersten Teil finden Sie hier.
Den zweiten Teil finden Sie hier.
Den dritten Teil finden Sie hier.
Symbolfoto: KI
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern, Fensterprofile aus… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Elektroplast výrobné družstvo Prešov
Herstellung von Kunststoffprodukten, Spritzgießen, Vakuumformen von Kunststoffen, Bedruckung, technische… -

Extruindustrie CR s.r.o.
Kunststoffextrusion, Herstellung von Kunststoffprofilen, Kunststoffprofile, Platten, Stäbe und anderes, Profile aus… -

JASPLASTIK-SK spol. s r.o.
Kunststoffkomponenten für den Automobil-, Elektronik- und Industriemarkt, Kunststoffspritzgießen, Montage, Lackierung…



ALLROUNDER e TREND: ARBURG präsentiert einen neuen Standard für elektrische Spritzgießmaschinen
21.09.2026 Steigende Energiepreise, der Druck auf die Produktionseffizienz und der Mangel an qualifizierten Fachkräften verändern die Art und Weise, wie Kunststoffverarbeiter neue Investitionen bewerten. ARBURG reagiert auf diese Trends mit der Einführung...