
Ing. Lubomír Zeman: Schmelzflussindex und seine Nutzung beim Spritzgießen von Thermoplasten - Theorie und Praxis, 2. Teil
Kapillarrheometrie – Fließkurven
Die Aufgabe der Rheometrie ist die experimentelle Bestimmung des funktionalen Zusammenhangs zwischen der Schubspannung und dem Geschwindigkeitsgradienten für eine gegebene Flüssigkeitsprobe, d. h. der Abhängigkeit der scheinbaren Viskosität von der Schubspannung oder dem Geschwindigkeitsgradienten.
Zur Messung der Fließkurven nichtnewtonscher Flüssigkeiten werden am häufigsten Durchfluss-Kapillarviskosimeter mit einstellbarer Druckdifferenz verwendet. Direkt messbare Größen sind der Volumenstrom V und die Druckdifferenz Δp, die an einer Kapillare mit dem Radius R und der Länge l gemessen werden.
Das direkte Ergebnis einer Messung am Kapillarrheometer ist ein Datensatz aus Druckdifferenzen und den jeweils zugehörigen Volumenströmen. Als erster Auswertungsschritt erfolgen die Berechnung der Variablen – Schubspannung und Geschwindigkeitsgradient D (gegebenenfalls auch der scheinbaren Viskosität) – und das Zeichnen der Fließkurve (des Rheogramms). Zur Charakterisierung des Fließverhaltens nichtnewtonscher Flüssigkeiten muss daher der Verlauf der Abhängigkeit η = η.(D) über einen größeren Bereich der Geschwindigkeitsgradienten D bekannt sein.
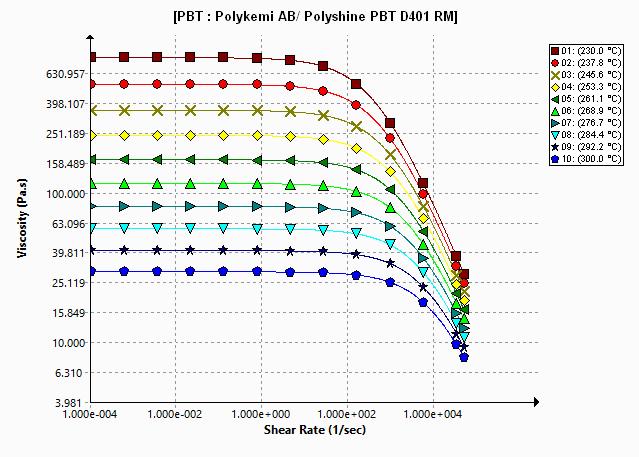
Die Viskositätskurve (Fließkurve, Rheogramm) ist eine grafische Darstellung der Abhängigkeit der dynamischen Viskosität vom Geschwindigkeitsgradienten, von der Schergeschwindigkeit (Shear Rate) – Abb. Nr. 7.
 |
|
| Abb. Nr. 7 : Viskositätskurven – Fließkurven – Rheogramm : Abhängigkeit der Viskosität von der Schergeschwindigkeit ( Shear Rate ) bei verschiedenen Temperaturen, ermittelt unter den beim Spritzgießen von Thermoplasten üblichen Schergeschwindigkeitsbedingungen, hier bis 10 000 s-1 |
Abbildung Nr. 7 zeigt den Schergeschwindigkeitsbereich bis 10 E4 s-1; die üblichen Schergeschwindigkeitsbereiche für ausgewählte Verarbeitungstechnologien sind: Pressen – 10 E0 bis 10 E1 s-1, Extrudieren – 10 E1 bis 10 E3 s-1, Spritzgießen – 10 E2 bis 10 E5 (10 E6) s-1.
Gesetzmäßigkeiten, die auf das Spritzgießen von Thermoplasten angewendet werden können und sich aus den Rheogrammen ergeben:
- aus physikalischer Sicht ist die Viskosität der innere Widerstand gegen das Fließen des Materials; bei polymeren Werkstoffen hängt sie sowohl von der Temperatur als auch vom Wert der Schergeschwindigkeit ab; es handelt sich um eine exponentielle Abhängigkeit
- mit steigender Verarbeitungstemperatur des jeweiligen polymeren Werkstoffs nimmt seine Viskosität in Abhängigkeit von der Schergeschwindigkeit ab
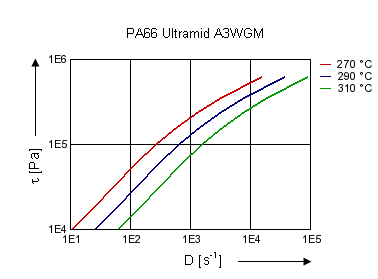
- allgemein gilt: Je höher die Viskosität der Polymerschmelze ist, desto geringer ist ihre Fließfähigkeit, d. h. ihre Fähigkeit, lokale Konturen der Werkzeugkavität problemlos zu füllen, und umgekehrt ermöglicht eine niedrigere Viskosität der Polymerschmelze beim Spritzgießen des jeweiligen Materials eine niedrigere Verarbeitungstemperatur, gegebenenfalls einen niedrigeren Einspritzdruck und eine niedrigere Einspritzgeschwindigkeit; je höher die Temperatur, desto niedriger die Viskosität, und je höher die Schergeschwindigkeit, desto niedriger die Viskosität – das Material fließt besser
- die genannten Gesetzmäßigkeiten veranschaulicht Abbildung Nr. 8
 |
|
| Abb. Nr. 8: Fließkurven für PA66 Utramid bei Temperaturen aus dem vom Hersteller empfohlenen Verarbeitungsbereich |
Aus dem oben Gesagten und insbesondere aus der Darstellung der Fließkurve wird deutlich, dass die Fließkurven der zu spritzgießenden Materialien nicht die am besten geeignete Grundlage für eine schnelle praktische Anwendung bei der Verarbeitung von Thermoplasten durch Spritzgießen sind. Die Kurven sind wichtige Eingangsparameter beispielsweise für Simulationsberechnungen, eignen sich jedoch nicht zur schnellen Orientierung bei der Entscheidung über die Materialauswahl für eine bestimmte Anwendung, bei Überlegungen zur Einstellung der technologischen Verarbeitungsparameter usw.; ihre Messung ist relativ kostspielig, und außerdem erfordern sie die notwendigen Kenntnisse, die, entschuldigen Sie bitte, in Spritzgießbetrieben gewöhnlich fehlen.
Schmelzflussindex
Deshalb hat sich im Bereich des Spritzgießens die Praxis durchgesetzt, als rheologische Daten nicht die Fließkurven anzugeben, sondern das jeweilige Granulat durch einen einzelnen Wert zu charakterisieren, den sogenannten Schmelzflussindex – ITT, der üblicherweise auch in Materialdatenbanken, Materialdatenblättern oder Prüfzeugnissen der jeweiligen Thermoplaste angegeben wird. Insbesondere bei stark feuchtigkeitsaufnehmenden Polyamiden wird anstelle des ITT manchmal der Wert der Viskositätszahl verwendet.
Bei den oben genannten Unterlagen ist zu beachten, dass die Eigenschaften von Polymeren niemals absolute Werte darstellen, insbesondere aufgrund der unterschiedlichen Kettenlängen der Makromoleküle in der Polymerstruktur, deren Häufigkeit in Abhängigkeit von der Länge durch eine Verteilungskurve dargestellt wird. Ein vom Lieferanten bestätigtes Prüfzeugnis ist eine Art Garantieschein für den Polymerverarbeiter, während eine Datenbankangabe oder eine Angabe im Materialdatenblatt lediglich informativen Charakter hat und im Falle einer Reklamation kein verbindliches Dokument darstellt – angegeben wird ein sogenannter typischer Wert.
Wie ich bereits erwähnt habe, steht die allgemein zur Beschreibung von Polymerschmelzen verwendete Kenngröße mit der Viskosität in Zusammenhang – der Schmelzflussindex (ITT, MFI – Schmelzflussindex) – ČSN EN ISO 1133-1:2012 Kunststoffe – Bestimmung der Schmelze-Massefließrate (MFR) und der Schmelze-Volumenfließrate (MVR) von Thermoplasten – Teil 1: Standardverfahren (MFR – Schmelze-Massefließrate; MVR – Schmelze-Volumenfließrate); Teil 2: Verfahren für Materialien, die empfindlich gegen eine zeit- bzw. temperaturabhängige Vorgeschichte und/oder Feuchte sind.
 |
|
Teil 1 der Norm legt zwei Verfahren zur Bestimmung beider Arten des Schmelzflussindex – MFR (massebezogen), MVR (volumenbezogen) – fest. Verfahren A misst die Masse der extrudierten Schmelze, und Verfahren B misst den Kolbenweg des zur Prüfung verwendeten Extrusions-Kapillarplastometers. Die Prüfbedingungen, d. h. die Schmelzetemperatur und die Belastung, die stets zusammen mit dem Wert des Schmelzflussindex angegeben werden müssen, sind üblicherweise in der Norm für das jeweilige Material festgelegt; in Anhang A der Norm sind die üblicherweise verwendeten Prüfbedingungen aufgeführt. Liegen keine Prüfbedingungen vor, müssen diese zwischen den beteiligten Parteien vertraglich vereinbart werden.
Teil 2 der Norm 1133 legt das Verfahren zur Bestimmung beider Arten des Schmelzflussindex für Thermoplaste fest, die eine hohe rheologische Empfindlichkeit gegenüber der Zeit-Temperatur-Vorgeschichte aufweisen, der die Probe während der Prüfung ausgesetzt war, oder die feuchteempfindlich sind. Der grundlegende Unterschied gegenüber Teil 1 besteht darin, dass Teil 2 engere Toleranzen für die Zylindertemperatur bei der Messung des ITT und für die Dauer vorschreibt, während der das Material der Prüftemperatur ausgesetzt ist. Die Zeit-Temperatur-Vorgeschichte wird genauer kontrolliert, wodurch die Schwankungen der Ergebnisse verringert werden, die unter den in Teil 1 angegebenen Bedingungen ermittelt würden. Die präzisere Bestimmung des ITT liefert auch Informationen für die Verarbeitung feuchteempfindlicher Materialien.
In den Materialunterlagen zu Spritzgießmaterialien können auch MVR- oder MFR-Werte angegeben sein, die nach ASTM D 1238 (American Society for Testing and Materials International – Amerikanische Gesellschaft für Prüfung und Materialien) gemessen wurden.
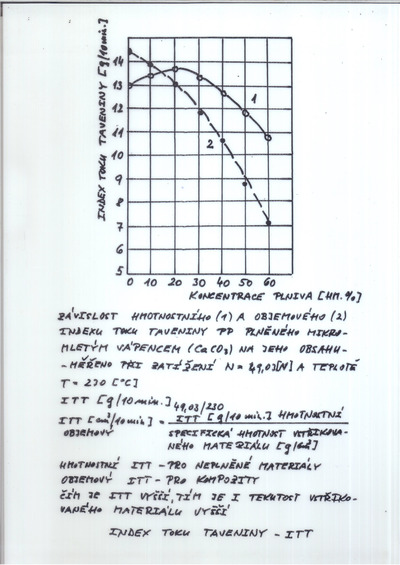
Die Schmelze-Volumenfließrate (MVR) eignet sich generell zum Vergleich von Materialien mit unterschiedlichem Füllstoffgehalt sowie zum Vergleich gefüllter und ungefüllter Thermoplaste.
Die Schmelze-Massefließrate (MFR) lässt sich aus der MVR bestimmen oder umgekehrt, vorausgesetzt, die Dichte der Schmelze bei der während der Prüfung verwendeten Temperatur und dem verwendeten Druck ist bekannt.
 |
|
| Abbildung Nr. 9: Vergleich des Verlaufs der Schmelze-Massefließrate – Kurve 1 – und der Schmelze-Volumenfließrate – Kurve 2 – in Abhängigkeit vom Füllstoffgehalt in einem Verbundwerkstoff mit Polymermatrix |
Viskositätszahl einer verdünnten Lösung
Die Norm ČSN EN ISO 307:2007 Kunststoffe – Polyamide – Bestimmung der Viskositätszahl definiert das Verfahren zur Bestimmung der Viskositätszahl verdünnter Lösungen von Polyamiden in festgelegten Lösungsmitteln. Die Proben der untersuchten PA müssen in den jeweiligen Lösungsmitteln vollständig löslich sein. Bei einigen PA-Typen mit Additiven wie Flammschutzmitteln und verschiedenen Modifikatoren beeinflussen die Additive die Messung der Viskositätszahl, die ein Maß für die Molekülmasse des Polymers ist, auch wenn sie dieser nicht exakt entspricht.
Die Viskositätszahl wird bei Materialien wie PA oder PC verwendet, die anfällig für hydrolytischen Abbau sind, oder bei Materialien, deren Eigenschaften durch Vernetzung verbessert werden.
Hydrolytischer Abbau – bei Polyamiden und Polyestern (insbesondere PET), die hygroskopische Materialien sind, müssen wir mit einem durch Wasser in allen Aggregatzuständen (Luftfeuchtigkeit, Regen, Schnee usw.) verursachten Abbau, dem hydrolytischen Abbau, rechnen. Die Hydrolyse der Amidgruppen führt zur Kettenspaltung und zur verstärkten Bildung reaktiver Zentren. Zur Unterdrückung des hydrolytischen Abbaus von Granulaten müssen diese vor ihrer Verarbeitung getrocknet werden.
Vernetzung – durch Terminierungsreaktionen (Terminierung = Beendigung einer Reaktion, Erlöschen der aktiven Zentren von Kettenreaktionen und katalysierten Reaktionen) kommt es zur Vernetzung der Polymerketten, was eine Zunahme der molaren Masse bis hin zur Bildung eines unlöslichen Polymers zur Folge hat. Vernetzung ist ein Prozess, bei dem Polymerketten eine Reaktion eingehen, die auf der Ebene reaktiver funktioneller Gruppen Bindungen (sogenannte Querverbindungen) zwischen verschiedenen Ketten (oder gegebenenfalls zwischen zwei verschiedenen Punkten derselben Kette) erzeugt. Diese Bindungen können kovalent oder ionisch, also stark sein. Mit der Bildung der Bindungen ändern sich die chemisch-physikalischen Eigenschaften des Polymers in Abhängigkeit von der relativen Anzahl dieser Bindungen.
Im Zusammenhang mit der Messung der Viskositätszahl einer verdünnten Lösung ist auch die Norm ČSN EN ISO 1628:2009 Kunststoffe – Bestimmung der Viskosität von Polymeren in verdünnter Lösung mit einem Kapillarviskosimeter zu nennen.
Das Verfahren eignet sich zur Kontrolle während der Herstellung und zum produktübergreifenden Vergleich einzelner Materialien. Abweichungen der Viskositätszahl können entweder durch das PA selbst oder durch Einflüsse der Zusatzstoffe oder durch beides verursacht werden. Die Molekülmasse hat einen erheblichen Einfluss auf die Eigenschaften makromolekularer Stoffe – der Polymere. Kurze Molekülketten mit niedriger Molekülmasse, die in größerer Menge im Polymer vorhanden sind, verschlechtern dessen mechanische und physikalische Eigenschaften und senken die Viskosität seiner Schmelze. Umgekehrt wirkt sich eine Zunahme der Größe der Makromoleküle günstig auf die mechanischen Eigenschaften aus, doch bei hohen Werten lässt sich das Polymer nur noch schwer verarbeiten, da es sehr viskos ist und eine geringe Fließfähigkeit aufweist.
Ende des zweiten Teils. Fortsetzung am 13. 12. 2024
Den ersten Teil finden Sie hier.
Illustrationsfoto: KI
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern, Fensterprofile aus… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Elektroplast výrobné družstvo Prešov
Herstellung von Kunststoffprodukten, Spritzgießen, Vakuumformen von Kunststoffen, Bedruckung, technische… -

Extruindustrie CR s.r.o.
Kunststoffextrusion, Herstellung von Kunststoffprofilen, Kunststoffprofile, Platten, Stäbe und anderes, Profile aus… -

JASPLASTIK-SK spol. s r.o.
Kunststoffkomponenten für den Automobil-, Elektronik- und Industriemarkt, Kunststoffspritzgießen, Montage, Lackierung…



ALLROUNDER e TREND: ARBURG präsentiert einen neuen Standard für elektrische Spritzgießmaschinen
21.09.2026 Steigende Energiepreise, der Druck auf die Produktionseffizienz und der Mangel an qualifizierten Fachkräften verändern die Art und Weise, wie Kunststoffverarbeiter neue Investitionen bewerten. ARBURG reagiert auf diese Trends mit der Einführung...