
Ing. Lubomír Zeman: Schmelzflussindex und seine Anwendung beim Spritzgießen von Thermoplasten - Theorie und Praxis, Teil 5
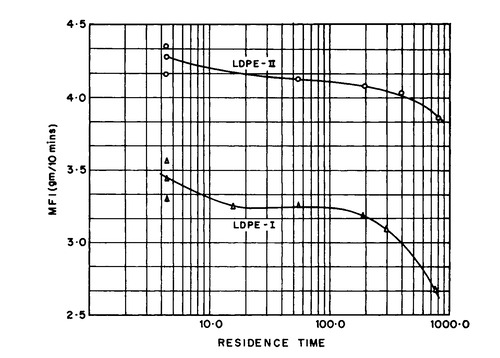
Mit dem Begriff der Degradation kann auch der Begriff der Stabilisierung verbunden sein. Beispielsweise kann ein Qualitätsauditor die Frage stellen, ob die langfristige Lagerung von Polymerwerkstoffen infolge ihrer Alterung zu einer Verschlechterung der Eigenschaften führen kann. Eine mögliche Antwort auf eine solche Frage ist der Verweis auf die Arbeit der Autoren Shenoy, A.V, Saini, D.R.: Schmelzflussindex: Mehr als nur ein rheologischer Parameter zur Qualitätskontrolle, Advances in Polymer Technology, 10/2017. Die Autoren der Arbeit stellten fest, dass sich die mechanischen Eigenschaften wie Streckspannung, Zugfestigkeit und Bruchdehnung sowie die dielektrischen und elektrischen Eigenschaften während einer Lagerdauer von 13 Jahren bei unstabilisiertem und stabilisiertem LDPE (Polyethylen niedriger Dichte) nur sehr wenig veränderten. Die deutlichste Veränderung im genannten Zeitraum zeigte sich beim MFI-Wert. Aus Abbildung 19 ist ersichtlich, dass sich der MFI bei unstabilisiertem Material (LDPE – I) bis zu einer Lagerdauer von ca. 17 Jahren mehr oder weniger linear verändert. Bei stabilisiertem Material (lDPE – II) wird über einen Zeitraum von 17 Jahren nur eine geringfügige Abnahme des MFI beobachtet. Die Veränderungen der MFI-Werte lassen sich auf Oxidations- und Vernetzungsprozesse zurückführen.
 |
|
| Abb. Nr. 19 : Abhängigkeit der MFI-Änderung von der Lagerdauer ( Jahre ) bei LDPE |
Im vorherigen Absatz wird der Begriff der Vernetzung erwähnt. Darunter verstehen wir die Verbindung von Polymerketten untereinander unter Bildung eines räumlichen Netzwerks. Allgemein lässt sich sagen, dass durch die Vernetzung die Löslichkeit von Polymeren abnimmt (in Lösungsmitteln quellen sie nur und vergrößern ihr Volumen), sie ihre Schmelzbarkeit und Thermoplastizität verlieren, sich dagegen aber ihre Formbeständigkeit bei erhöhten Temperaturen verbessert und bei einigen auch die Chemikalienbeständigkeit zunimmt. Je dichter das Netzwerk eines Polymers ist, desto schwieriger dringen niedermolekulare Stoffe in dieses ein und desto geringer sind seine Quellfähigkeit und auch seine Feuchtigkeitsaufnahme.
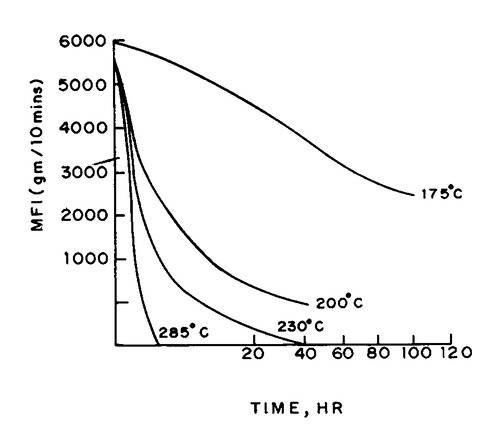
Vernetzungsreaktionen lassen sich auch anhand der MFI-Änderung beurteilen, wie Abbildung 20 zeigt.
 |
|
| Abb. Nr. 20 : Abhängigkeit der MFI-Änderung von der Vernetzungstemperatur und -zeit bei PPS |
Eine charakteristische Eigenschaft nahezu aller Thermoplaste ist ihre mehr oder weniger ausgeprägte Fähigkeit, niedermolekulare Stoffe aus der Umgebung, in der sie sich befinden, aufzunehmen oder an ihre Umgebung abzugeben. Dies betrifft insbesondere die Feuchtigkeit beziehungsweise den Wassergehalt im Granulat oder im Volumen des Spritzgussteils.
Zur Veranschaulichung der obigen Feststellung nenne ich einige Beispiele für den prozentualen Gleichgewichtsfeuchtigkeitsgehalt, d. h. den Zustand der Feuchtigkeitssättigung bei einer Temperatur von 25 °C und einer relativen Luftfeuchtigkeit von 50 % für ausgewählte Thermoplaste – PP, PE, PS < 0,10 %, PC 0,15 %, PC/ABS, PET 0,20 %, PBT 0,25 %, ABS 0,45 %, PMMA 0,60 %, PA 66 2,50 % bis 3,50 %, PA 6 2,8 % bis 3,6 %.
Die Aufnahme von Wasser direkt aus einer Flüssigkeit wird als Wasseraufnahme bezeichnet, die Aufnahme in Form von Wasserdampf, beispielsweise aus der Luft, als Feuchtigkeitsaufnahme; üblicherweise sprechen wir von der Feuchtigkeitsaufnahme von Kunststoffen. Die Feuchtigkeitsaufnahme ist ein reversibler Prozess, d. h., dass Granulat beziehungsweise Spritzgussteile aus hygroskopischen Thermoplasten in einer feuchten Umgebung Feuchtigkeit aufnehmen und umgekehrt in einer trockenen Umgebung trocknen. Es handelt sich um einen Diffusionsvorgang, bei dem Wassermoleküle spontan aus einem Bereich höherer Konzentration – der Umgebung – in einen Bereich niedrigerer Konzentration – das Granulat oder das Spritzgussteil – eindringen und umgekehrt.
 |
|
Der Feuchtigkeitsgehalt des Granulats vor seiner Verarbeitung ist beim Spritzgießen von Thermoplasten ein sehr ernstes Problem. Üblicherweise verursacht bereits ein sehr geringer Wassergehalt bei Spritzgussteilen sowohl eine Verschlechterung der mechanischen Eigenschaften als auch insbesondere Oberflächenfehler – Silberschlieren, ungleichmäßigen Glanz, Mattierung, lokale Farbtonveränderungen und Spuren von austretendem Wasserdampf; feuchtes Material kann im Plastifizierzylinder der Spritzgießmaschine schnell degradieren – hydrolytische Degradation – und insbesondere bei Spritzgussteilen mit größerer Wanddicke können Blasen auftreten. Darüber hinaus ist zu beachten, dass sich mit dem Feuchtigkeitsgehalt der Spritzgussteile deren Volumen und Masse verändern, was ihre Form- und Maßgenauigkeit sowie ihre Maß- und Formstabilität negativ beeinflusst (die Feuchtigkeitsaufnahme ist ein reversibler Prozess).
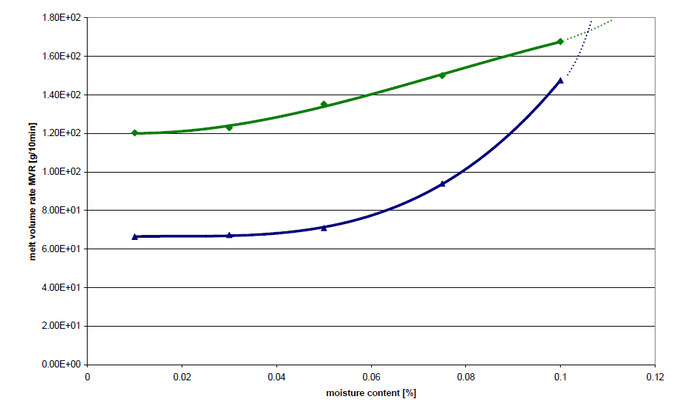
Eine Polymerschmelze mit einem Feuchtegehalt oberhalb des vom Granulathersteller zulässigen Werts weist auch eine höhere Fließfähigkeit, einen höheren Schmelzflussindex und eine niedrigere Viskosität auf, was bis zur Gratbildung in den Trennebenen des Spritzgießwerkzeugs führen kann. Der Grund dafür ist, dass die Viskosität von Polymeren eine Funktion der relativen Molekülmasse des Polymers ist. Mit abnehmender relativer Molekülmasse unter dem Einfluss der niedermolekularen Flüssigkeit Wasser kommt es zur hydrolytischen Degradation des Polymers, und somit nimmt mit abnehmender Kettenlänge die Viskosität des Polymers ab, während die Werte des Schmelzflussindex steigen. Wir zeigen dies am Beispiel eines stark hygroskopischen Materials, des Polyesters PET, in Abbildung Nummer 21. Bei geringerem Feuchtegehalt erreicht ein Material unterhalb von 0,035 % ein Gleichgewichtsniveau des Schmelzflussindex (blaue Kurve), während das zweite bei geringerem Feuchtegehalt weiterhin eine leichte Veränderung aufweist und das Gleichgewicht unterhalb von 0,02 % Feuchte erreicht. Generell steigt der MVR-Wert in Abhängigkeit von der Feuchte mit zunehmendem Feuchtegehalt.
 |
|
| Abb. Nr. 21 : Typische Abhängigkeit der Schmelze-Volumenfließrate vom Feuchtegehalt in Prozent für zwei PET-Typen |
Ich habe bereits die biologische Abbaubarkeit erwähnt, und im Zusammenhang mit dem Druck, Spritzgießmaterialien mit dieser Eigenschaft einzusetzen, ist festzustellen, dass diese Materialien neben positiven Eigenschaften auch eine Reihe von Schwächen aufweisen, zu denen die hydrolytische Degradation gehört. In der Fachliteratur sind für PHB (Polyhydroxybutyrat, aus nachwachsenden Rohstoffen, biologisch abbaubar) folgende Werte zu finden - vor der Hydrolyse betrug die Schmelze-Volumenfließrate (21,0 +/- 2,2) cm3/10 Minuten unter den Prüfbedingungen, und nach Abschluss der Hydrolyse, bei der die Wassereinwirkung 60 Stunden dauerte, betrug der Schmelzflussindex (229 +/- 9) cm3/10 Minuten unter denselben Bedingungen. Der MVR-Wert erhöhte sich im Verlauf der hydrolytischen Degradation um mehr als das 10-Fache, was auf eine deutliche Verringerung der Molekülmasse hinweist.
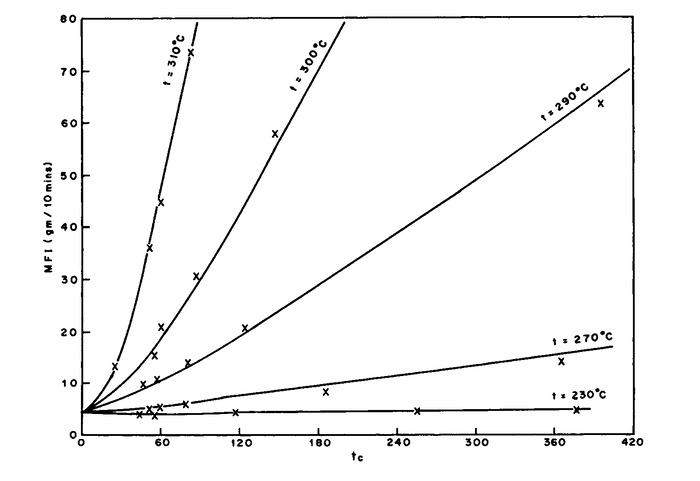
Selbstverständlich betrifft die Veränderung des Schmelzflussindex durch Feuchtigkeit auch Verbundwerkstoffe, wie Abbildung Nummer 22 zeigt. Darin ist die Veränderung der Schmelze-Massefließrate MFR in Abhängigkeit von der Hydrolysedauer für verschiedene Schmelzetemperaturen bei 95% relativer Feuchte für das Material PBT GF 30 dargestellt.
 |
|
| Abb. Nr. 22 : Veränderung der Schmelze-Massefließrate MFR in Abhängigkeit von der Hydrolysedauer ( h ) für verschiedene Schmelzetemperaturen bei 95 % relativer Feuchte, Material PBT GF 30 |
|
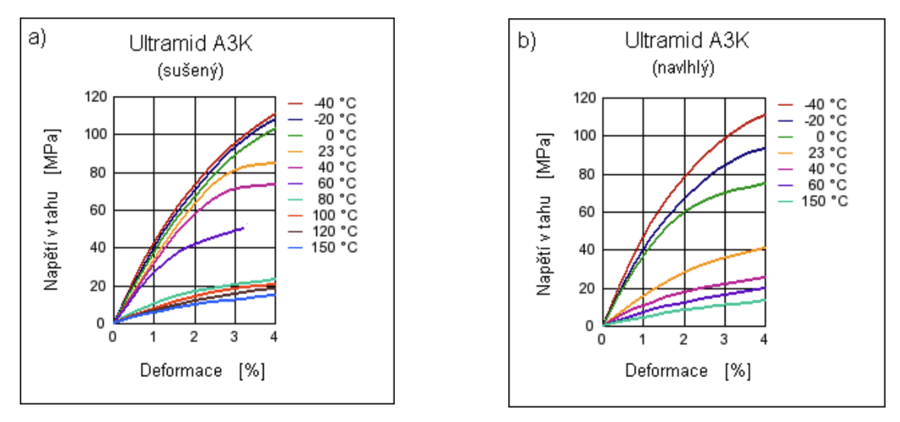
Die im Granulat beziehungsweise im Spritzgussteil aus einem hygroskopischen Material enthaltene Feuchtigkeit führt zu einer Verschlechterung der physikalischen und mechanischen Eigenschaften. Ein Ergebnis dieses negativen Einflusses ist in Abbildung Nummer 23 a, b zu sehen, in der die Abhängigkeit der Zugspannung von der Dehnung für Probekörper aus dem Material PA66 (Ultramid A3K) dargestellt ist. Abbildung 23a betrifft das getrocknete Material – 80 °C/10 Stunden, Abbildung 23b zeigt die Kurven für feuchtes Granulat. Dem Materialdatenblatt des genannten Polyamids lassen sich Angaben sowohl zur Fließfähigkeit als auch zur Feuchtigkeitsaufnahme entnehmen – typische Schmelze-Volumenfließrate nach ISO 1133 = 120 cm3/10 Minuten (275 °C/5 kg), Viskositätszahl (0,5 % in 96 % H2SO4) nach ISO 307, 1157, 1628 = 150 cm3/g, Wasseraufnahme nach ISO 62 = 8% bis 9%, Feuchtigkeitsaufnahme bei 23 °C und 50% relativer Feuchte nach ISO 62 = 2,5% bis 3,1%.
 |
|
| Abb. Nr. 23 a,b : Abhängigkeit der Zugspannung von der Dehnung bei verschiedenen Temperaturen, PA 66 – a) getrocknet , b) feucht |
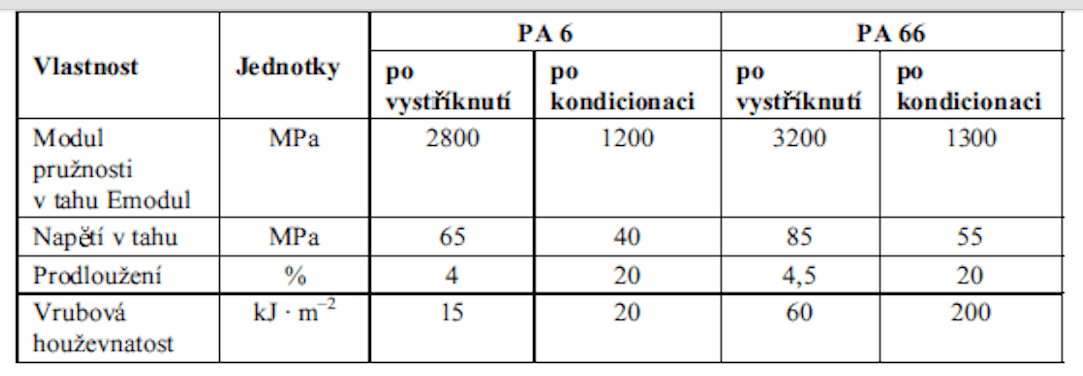
Aus den grafischen Darstellungen ist bei der jeweiligen Messtemperatur ein deutlicher Rückgang der Zugspannung des betreffenden feuchten Polymermaterials erkennbar. Beispielsweise erreicht die Zugspannung des getrockneten Materials, gemessen bei einer Temperatur von 23°C und einer Dehnung von 4%, einen Wert von 85 MPa; beim feuchten Material beträgt die unter denselben Bedingungen gemessene Zugspannung praktisch nur die Hälfte, nämlich 40 MPa. Das Material hat somit an Festigkeit und Steifigkeit verloren, aber an Zähigkeit gewonnen. Dieser Effekt kann bei bestimmten Arten von Spritzgussteilen aus PA genutzt werden, wenn beispielsweise bei der Montage Zähigkeit der Formelemente und nach der Montage Steifigkeit erforderlich ist. In einem solchen Fall kann eine Konditionierung eingesetzt werden, bei der das Spritzgussteil für eine bestimmte Zeit Wasser ausgesetzt wird, dadurch an Zähigkeit gewinnt (Dehnung, Kerbschlagzähigkeit) und anschließend getrocknet wird. Die Erhöhung der Dehnbarkeit und der Kerbschlagzähigkeit zeigt Tabelle Nummer 3.
 |
|
| Tabelle Nr. 3 : Erhöhung der Zähigkeit nach der Konditionierung von Polyamiden |
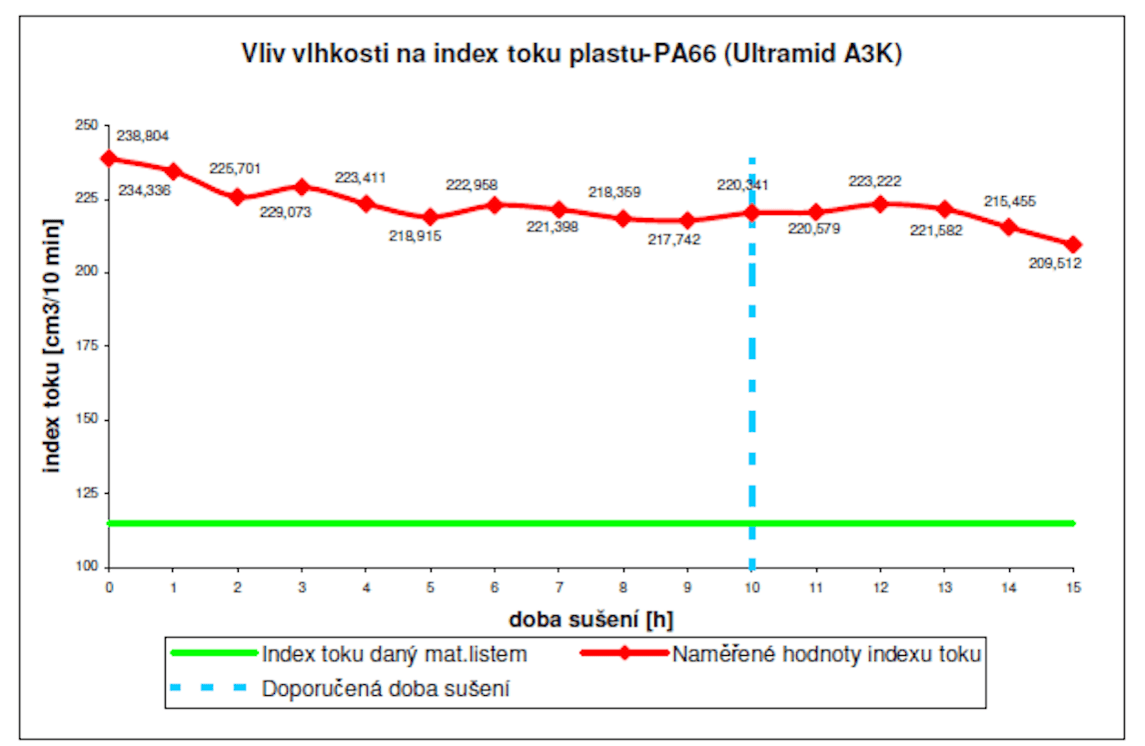
Das Material Ultramid A3K, PA66 gehört zu den stark hygroskopischen Materialien. Bei solchen Materialien gelingt es manchmal selbst bei langer Trocknung nicht, die für die Verarbeitung vorgeschriebenen Restfeuchtewerte zu erreichen, wie Abbildung Nummer 24 zeigt.
 |
|
| Abb. Nr. 24 : Einfluss der Trocknungsdauer auf den Schmelzindex von PA 66 Ultramid A3K |
Bei solchen Materialien, zu denen beispielsweise auch PC gehört, ist es neben einer gründlichen Trocknung vor der Verarbeitung auch erforderlich, den Kontakt des getrockneten Materials mit einer Umgebung mit höherer relativer Luftfeuchtigkeit zu verhindern, damit es nicht erneut Feuchtigkeit aufnimmt. Dies betrifft beispielsweise Fälle, in denen der Spritzgießprozess aus irgendwelchen Gründen für längere Zeit unterbrochen wird und die Spritzgießmaschine nicht mit einem Trocknungstrichter ausgestattet ist oder nicht zentral mit Granulat versorgt wird, beziehungsweise nicht die gesamte Menge des eingekauften, vorgetrockneten Materials verarbeitet wird.
Für die Trocknung hygroskopischer Granulate gibt es auf dem Markt eine Reihe von Trocknern:
- Trockner mit natürlicher Zirkulation erwärmter Luft
- Trockner mit erzwungener Umwälzung erwärmter Luft
- Trockner mit erzwungener Umwälzung erwärmter Luft
- Vakuumtrockner
- Drucklufttrockner
Von den aufgeführten Trocknern sind nur die letzten drei für eine gründliche und wirtschaftliche Trocknung geeignet.
Der Restfeuchtegehalt ist bei der Verarbeitung hygroskopischer Thermoplaste – schwach hygroskopisch: Der Gleichgewichtswassergehalt liegt im Bereich von 0,1% bis 0,5%, beispielsweise HI-PS, SAN, ABS, PET, PBT, PC; mittel hygroskopisch: von 0,6% bis 2,0%, beispielsweise POM, PMMA, PA+SV, weichgemachtes PVC, PA 11, PA12; stark hygroskopisch: mehr als 2%, beispielsweise CA, CAB, CAP, PA 6, PA 66, PA 610, PA 46 – ein sehr wichtiger Parameter. Wie bereits erwähnt, muss das jeweilige Material vor der eigentlichen Verarbeitung vorbereitet und unter den zulässigen Restfeuchtegehalt getrocknet werden. Dieser Wert sollte gemessen werden, um ein zeitnahes Eingreifen in den technologischen Prozess des eigentlichen Spritzgießens sowie in den Trocknungsprozess zu ermöglichen.
Die Methoden zur Bestimmung des Wassergehalts im Polymer sind in den Normen ČSN EN ISO 15512 (Kunststoffe - Bestimmung des Wassergehaltes) und ČSN EN ISO 960 (Kunststoffe - Polyamide - Bestimmung des Wassergehaltes) festgelegt. Diese Normen schreiben Methoden zur Bestimmung des Wassergehalts in Kunststoffen als Granulat oder in Form fertiger Erzeugnisse vor, wobei jede davon für unterschiedliche Bereiche der Wassergehaltsbestimmung geeignet ist:
- Extraktion mit wasserfreiem Methanol – Restfeuchtegehalt 0,1% und mehr - Extraktionsmethode auf Grundlage der Verwendung von wasserfreiem Methanol und anschließender Titration des Wassers nach der Karl-Fischer-Methode
- Verdampfung des Wassers - 0,01% und mehr – die Methode beruht auf dem Prinzip der Verdampfung des Wassers mithilfe erwärmter trockener Luft oder Stickstoffs mit anschließender Bestimmung des gesammelten Wassers durch Karl-Fischer-Titration
- manometrische Methode - 0,01% und mehr - Das Prinzip der Methode ist die chemische Reaktion des im Polymer enthaltenen Wassers mit einem chemischen Reagenz, Calciumhydrid CaH2 - das Gerät Aquatrac des deutschen Unternehmens Brabender
- Methode auf Grundlage des thermogravimetrischen Prinzips – dieses Gerät arbeitet nach dem thermogravimetrischen Prinzip, wobei der Feuchteanalysator zu Beginn der Messung die Masse der Probe bestimmt (die Mindestmasse der Probe beträgt 10 g). Diese wird anschließend durch das eingebaute Halogenheizmodul rasch erwärmt, wodurch die Feuchtigkeit aus der jeweiligen Polymerprobe verdampft. Das Gerät bestimmt während der Trocknung kontinuierlich die Masse der Probe (der aktuelle Feuchtigkeitsverlust wird auf dem Display des Geräts angezeigt), und nach Abschluss der Trocknung wird der ermittelte Restfeuchtegehalt angezeigt.
Fazit
Wie bereits beschrieben, ist der Schmelzindex so definiert, wie er gemessen wird – als Masse oder Volumen des untersuchten Materials, das innerhalb von 10 Minuten bei einer bestimmten, auf das untersuchte Granulat abgestimmten Belastung und Temperatur durch eine Düse mit definierter Form und definierten Abmessungen fließt.
Der Schmelzindex eignet sich nicht zur Beschreibung des Verhaltens von Polymerschmelzen, ist aber eine relativ einfache technologische Prüfung. Dabei ist uns bewusst, dass sie zwar bei wesentlich niedrigeren Schergeschwindigkeiten durchgeführt wurde, als sie im realen Spritzgießprozess beim Füllen der Werkzeugkavitäten mit Polymerschmelze erreicht werden, dass sie sich jedoch beispielsweise für folgende Anwendungen eignet:
- Vergleich von Materialien hinsichtlich ihrer Fließfähigkeit untereinander
- Bewertung der Qualität einer gelieferten Granulatcharge
- Bewertung der Qualität des Produktionsprozesses
- Auslegung des Angusssystems von Spritzgießwerkzeugen
- Gestaltung der Geometrie des Spritzgussteils
- Bewusstmachen bestimmter Einschränkungen beim Einsatz von Kunststoffen
- usw.
Ende des fünften und letzten Teils.
Den ersten Teil finden Sie hier.
Den zweiten Teil finden Sie hier.
Den dritten Teil finden Sie hier.
Den vierten Teil finden Sie hier.
Illustrationsfoto: AI
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern, Fensterprofile aus… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Elektroplast výrobné družstvo Prešov
Herstellung von Kunststoffprodukten, Spritzgießen, Vakuumformen von Kunststoffen, Bedruckung, technische… -

Extruindustrie CR s.r.o.
Kunststoffextrusion, Herstellung von Kunststoffprofilen, Kunststoffprofile, Platten, Stäbe und anderes, Profile aus… -

JASPLASTIK-SK spol. s r.o.
Kunststoffkomponenten für den Automobil-, Elektronik- und Industriemarkt, Kunststoffspritzgießen, Montage, Lackierung…



ALLROUNDER e TREND: ARBURG präsentiert einen neuen Standard für elektrische Spritzgießmaschinen
21.09.2026 Steigende Energiepreise, der Druck auf die Produktionseffizienz und der Mangel an qualifizierten Fachkräften verändern die Art und Weise, wie Kunststoffverarbeiter neue Investitionen bewerten. ARBURG reagiert auf diese Trends mit der Einführung...