
Ing. Lubomír Zeman: Schmelzflussindex und seine Anwendung beim Spritzgießen von Thermoplasten – Theorie und Praxis, Teil 1
Einleitung
Das Spritzgießen von Kunststoffen ist ein thermodynamischer, zyklischer Formgebungsprozess. Es handelt sich um eines der am häufigsten eingesetzten Verfahren zur Verarbeitung von Thermoplasten, thermoplastischen Elastomeren, Polymercompounds, Verbundwerkstoffen, aber auch von Duroplasten, Elastomeren (Kautschuken) und Gummi. In diesem Beitrag werde ich mich mit der Thematik des Schmelzflussindex befassen, die sich auf das Spritzgießen von Thermoplasten, thermoplastischen Elastomeren, thermoplastischen Polymercompounds und Verbundwerkstoffen mit thermoplastischer Matrix bezieht.
Beim Spritzgießen von Thermoplasten muss in einem sich ständig wiederholenden Arbeitszyklus aus dem jeweiligen, vom Hersteller bereits aufbereiteten Granulat (Füllstoffe,Farbstoffe,Flammschutzmittel, Verträglichkeitsvermittler, Additive zur Anpassung der Verarbeitungseigenschaften, der physikalischen, thermischen und mechanischen Eigenschaften, der Beständigkeit gegen Abbau und Alterung, der Witterungsbeständigkeit, der Beständigkeit gegen biologische Einflüsse usw.), einschließlich der beim Hersteller der Spritzgussteile vor dem eigentlichen Spritzgießen am gelieferten Granulat vorgenommenen Aufbereitungsschritte (Trocknung unter den festgelegten Restfeuchtegehalt, Zugabe von Treibmitteln, Mischen mit Farbkonzentrat, mit einem Zusatz von recyceltem Material usw.), stets eine hinsichtlich der Temperatur möglichst homogene Polymerschmelze hergestellt werden, die wir unter Einwirkung von Einspritzdruck und Einspritzgeschwindigkeit über das Verteilersystem des Spritzgießwerkzeugs möglichst schonend, d. h. ohne erhebliche Scherbeanspruchung, in die temperierte, gegebenenfalls gekühlte Werkzeugkavität fördern.
In der Werkzeugkavität versuchen wir durch die Nachdruckphase des Spritzgießprozesses (Druckeinwirkung über einen festgelegten Zeitraum), die thermische Volumenkontraktion – die Verarbeitungsschwindung – zu kompensieren, damit das Spritzgussteil nach dem Abkühlen und Auswerfen aus der Werkzeugkavität die vorgeschriebenen Formen und Abmessungen sowie die weiteren geforderten Qualitätsparameter aufweist.
Rheologie
Im vorherigen Absatz werden der Begriff Schmelze und ihre Förderung in die Werkzeugkavität erwähnt, d. h., wir sprechen vom Fließen der Polymerschmelze. Jede Formgebung und damit auch das Spritzgießen ist nur dann möglich, wenn die Masse fließt. Mit dem Fließen befasst sich die Wissenschaft namens Rheologie.
Die Rheologie ist ein Wissenschaftsgebiet der Mechanik kontinuierlicher Medien (Kontinuumsmechanik – die Kontinuumsmechanik ist ein Teilgebiet der Mechanik, das sich mit der Bewegung gasförmiger, flüssiger und verformbarer fester Stoffe sowie mit den Kraftwechselwirkungen, dem Zusammenwirken zweier oder mehrerer Einflussgrößen in solchen Körpern, befasst), das sich der Untersuchung und Modellierung der Verformungseigenschaften von Stoffen widmet, insbesondere der Abhängigkeit zwischen Verformung, Spannung und Zeit. Die Rheologie ist somit die Lehre von Verformung und Fließen. Die Bezeichnung Rheologie hat ihren Ursprung im Griechischen, wo rheos Fluss, Fließen oder Strömung bedeutet. Wörtlich übersetzt ist die Rheologie somit die Wissenschaft vom Fließen.
Beim Strömen von Fluiden wirkt auf sie eine Schubspannung, und das System verrichtet Arbeit. Die Arbeit der Schubspannung wird in Wärme umgewandelt, und diesen Prozess nennen wir innere Reibung (Dissipation mechanischer Energie – Dissipation, vom lateinischen dissipatio = Zerstreuung, bezeichnet die irreversible Umwandlung einer Energieform in eine andere). Viskosität ist eine Stoffeigenschaft, die angibt, wie groß der Widerstand gegen die Relativbewegung der einzelnen Teilchen eines Fluids ist beziehungsweise wie leicht das Fluid einer Spannung nachgibt. Je höher die Viskosität ist, desto größer ist der Bewegungswiderstand des Fluids.
Die Rheologie beschränkt sich jedoch nicht nur auf das Fließverhalten von Flüssigkeiten, sondern, wie bereits oben erwähnt, auch auf die Verformung fester Körper, die unter bestimmten Umständen (im Laufe der Zeit) ebenfalls fließen. „Panta rhei!“ - Alles fließt! - Hérakleitos z Efesu (ca. 540 bis 480 vor unserer Zeitrechnung).
Die grundlegende Größe in der Rheologie, die das Fließverhalten charakterisiert, ist die Viskosität. Sie bestimmt das Maß des inneren Widerstands von Materialien gegenüber einer äußeren Belastung, anders ausgedrückt den Fließwiderstand. Zur Aufrechterhaltung des Schmelzeflusses ist eine treibende Kraft erforderlich, deren Größe von der Größe der Makromoleküle, der Molekülmasse und der Stärke der zwischenmolekularen Kräfte im jeweiligen thermoplastischen Polymermaterial abhängt.
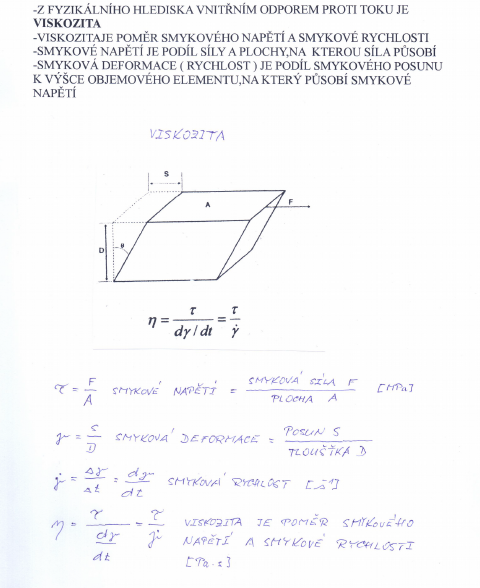
Die Viskosität ist durch das Verhältnis, den Quotienten aus Schubspannung und Schergeschwindigkeit, gegeben, wobei die Schubspannung der Quotient aus der Kraft und der Fläche ist, auf die die Kraft wirkt. Die Scherverformung beziehungsweise die Schergeschwindigkeit ist der Quotient aus der Scherverschiebung und der Höhe des Volumenelements, auf das die Schubspannung wirkt. Die Beschreibung des Gesagten findet sich in Abbildung Nummer 1:
 |
|
| Abb. Nr. 1 : Definition der Viskosität |
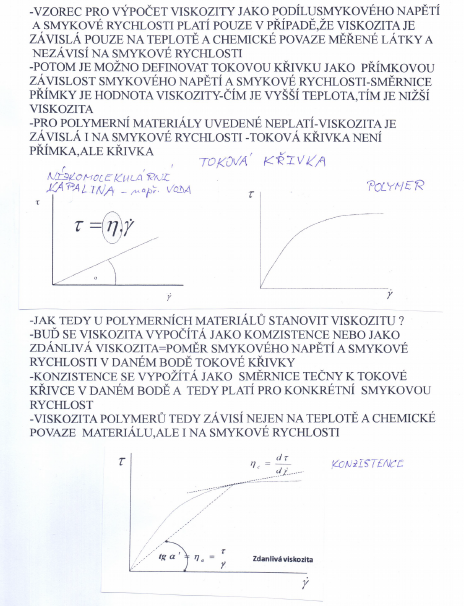
Die Formel zur Berechnung der Viskosität als Quotient aus Schubspannung und Schergeschwindigkeit gilt nur dann, wenn die Viskosität ausschließlich von der Temperatur und der chemischen Beschaffenheit des gemessenen Stoffes abhängt und nicht von der Schergeschwindigkeit. In diesem Fall lässt sich die Fließkurve als linearer Zusammenhang zwischen Schubspannung und Schergeschwindigkeit definieren. Die Steigung der jeweiligen Geraden entspricht dann dem Viskositätswert, und es gilt eine direkte Proportionalität – je höher die Temperatur, desto niedriger der Viskositätswert.
Die genannte direkte Proportionalität gilt bei Polymerwerkstoffen nicht, da bei ihnen die Viskosität auch von der Schergeschwindigkeit abhängt – die Fließkurve ist keine Gerade, sondern eine Exponentialkurve. Bei Polymerwerkstoffen wird die Viskosität als Konsistenz, Kohäsion oder als scheinbare Viskosität berechnet, die dem Verhältnis von Schubspannung und Schergeschwindigkeit am jeweiligen Punkt der Fließkurve entspricht. Die Konsistenz wird als Steigung der Tangente an die Fließkurve am jeweiligen Punkt bestimmt und gilt somit nur für eine bestimmte Schergeschwindigkeit – die Erläuterung ist in Abbildung Nr. 2 dargestellt:
 |
|
| Abb. Nr. 2 : Fließkurven und Berechnung der Viskosität |
Die Rheologie untersucht das Fließen und die Verformung von Materie. Vereinfacht lässt sich diese Wissenschaft so beschreiben, dass sie die Zusammenhänge zwischen der Verformung und der Spannungsreaktion des untersuchten Materials beschreibt. Die Verformung kann entweder eine Scher- oder eine Dehnverformung (Zugverformung) sein. Die Spannungsreaktionen des untersuchten Materials können über eine als Viskosität (Scher- oder Dehnviskosität) bezeichnete Größe entweder direkt oder umgekehrt proportional zur hervorgerufenen Verformung sein. Diese Größe bestimmt den Widerstand des Materials gegen Scher- beziehungsweise Zugverformung. Ihre Bestimmung erfolgt mit speziellen Geräten, sogenannten Rheometern. Zu den grundlegenden Rheometertypen gehören Rotations- und Kapillarrheometer.
 |
|
Nach der grundlegenden Beschreibung des Begriffs Rheologie können wir die Frage beantworten – welche Bedeutung hat die Rheologie für die Technologie des Spritzgießens von Thermoplasten? Die Antwort ist im Grunde einfach – für die richtige Einstellung der technologischen Parameter des Spritzgießprozesses muss bekannt sein, wie groß der Verformungswiderstand des jeweils verarbeiteten Materials ist.
Die bei Polymerschmelzen am häufigsten gemessene rheologische Größe ist die Scherviskosität in Abhängigkeit von der Fließintensität beziehungsweise der Scherverformungsgeschwindigkeit. Sie muss über einen größeren Temperaturbereich gemessen werden, um auch Informationen über ihre Temperaturabhängigkeit zu erhalten, was bei der Verarbeitung von Polymerschmelzen entscheidend ist. Bei Polymercompounds (zwei oder mehr Polymere) oder Compounds (Mischung aus Polymer und Additiven) beziehungsweise Verbundwerkstoffen (Polymermatrix mit Füllstoff) muss neben der Temperaturabhängigkeit der Viskosität auch die Abhängigkeit der Viskosität von der Konzentration der einzelnen Bestandteile im fertigen Material bestimmt werden.
Die Polymerrheologie verfolgt das Verhalten der Polymerschmelze während ihrer Verarbeitung und quantifiziert (Quantifizierung = Mengenbestimmung) die Reaktion des Materials auf das Fließen.
Die Rheologie untersucht die Zusammenhänge zwischen der Verformung und der Spannungsreaktion von Flüssigkeiten. Allgemein kann die Spannungsreaktion entweder direkt proportional zur Verformung sein (newtonsche Flüssigkeiten, bei denen die Proportionalitätskonstante die newtonsche Viskosität ist) oder umgekehrt proportional (nichtnewtonsche Flüssigkeiten, bei denen die Viskosität eine Funktion der Verformungsgeschwindigkeit, gegebenenfalls der Zeit ist).
Es ist hervorzuheben, dass bei nichtnewtonschen Flüssigkeiten der Begriff der Viskosität als Stoffkonstante keine physikalische Bedeutung hat und durch eine Fließkurve im erforderlichen Bereich der Schubspannungen ersetzt werden muss. Angesichts möglicher unterschiedlicher Anomalien darf man sich dabei nicht auf durch Extrapolation gewonnene Werte verlassen. Ein mit einem einfachen Viskosimeter gemessener Wert der scheinbaren Viskosität ohne Angabe der Schubspannung oder des Geschwindigkeitsgradienten kann lediglich zum orientierenden Vergleich der Konsistenz, Kohäsion nichtnewtonscher Flüssigkeiten gleicher Art dienen, die mit denselben Geräten und unter denselben Bedingungen gemessen wurden.
Nichtnewtonsche Flüssigkeit
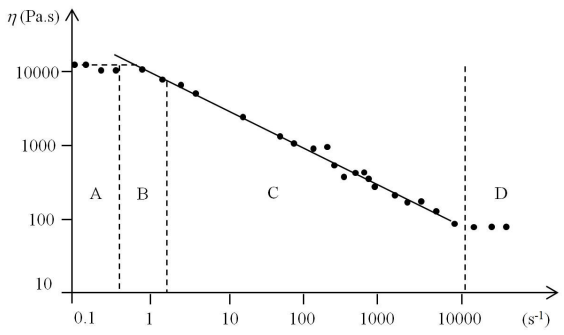
Die meisten polymeren Stoffe verhalten sich beim Fließen nur bei sehr niedrigen Scherverformungsgeschwindigkeiten newtonsch – Bereich A, das sogenannte erste newtonsche Plateau in Abbildung Nr. 3 „Typische Fließkurve für Polymerschmelzen“. Mit zunehmender Scherverformungsgeschwindigkeit ist die Viskosität nicht mehr unabhängig von dieser Variablen. Sie sinkt entweder, was das typische Verhalten von Polymerschmelzen ist, oder sie steigt. Dabei ändert sich im sogenannten Übergangsbereich (Bereich B) die Steigung des Zusammenhangs, stabilisiert sich jedoch allmählich auf einem konstanten Wert, der den Grad des nichtnewtonschen Verhaltens bestimmt (Bereich C). Die Beschreibung der Fließkurve schließt mit dem letzten Bereich (Bereich D), dem sogenannten zweiten newtonschen Plateau, das durch eine erneute Stabilisierung der Viskosität unabhängig von der weiterhin zunehmenden Scherverformungsgeschwindigkeit gekennzeichnet ist (derart hohe Scherverformungsgeschwindigkeiten sind sehr schwer messbar).
 |
|
| Abb. Nr. 3 : Typische Fließkurve für Polymerschmelzen |
 |
|
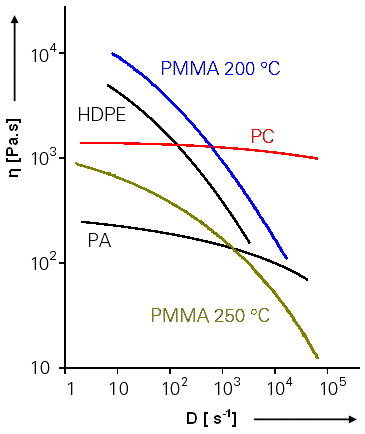
| Abb. Nr. 4 : Kurven der Viskosität in Abhängigkeit von der Schergeschwindigkeit für ausgewählte Thermoplaste |
|
Aus den Abbildungen 3 und 4 geht hervor, dass die Viskosität des jeweiligen Polymermaterials mit zunehmender Scherdeformationsgeschwindigkeit, also Schergeschwindigkeit, abnimmt. Diese Abnahme lässt sich aus Sicht der molekularen Struktur von Thermoplasten unter Scherbeanspruchung durch folgende Überlegung erklären: Polymerschmelzen besitzen eine amorphe Struktur, und die Makromoleküle nehmen eine Form an, die der maximalen Entropie des Systems entspricht – ein locker gewundenes Knäuel (Entropie – vereinfacht = Maß für die Unbestimmtheit eines Zufallsprozesses).
Bei niedrigen Schergeschwindigkeiten im Bereich A – Abb. Nr. 3 - der als Bereich der maximalen newtonschen Viskosität bezeichnet wird (etwa von 10 E-1 bis 10 E0s-1), kann die Viskosität als konstant und gleich der maximalen newtonschen Viskosität betrachtet werden, da die Makromoleküle als Ganzes bewegt werden. Bei höheren Schergeschwindigkeiten (im Bereich der Strukturviskosität) nimmt die Viskosität ab; ihr Wert hängt von den momentanen Werten der Schubspannung und der Schergeschwindigkeit ab und wird daher als scheinbare Viskosität bezeichnet.
Die Abnahme der Viskosität lässt sich durch das Entknäueln der Makromoleküle infolge der Wirkung von Scherkräften in Fließrichtung erklären. Die auf diese Weise mehr oder weniger entfalteten Makromoleküle bewegen sich leichter, was sich in einer Abnahme der Viskosität äußert. Bei extrem hohen Schergeschwindigkeiten (Bereich D – Abb. Nr. 3) wird die Viskosität wieder unabhängig von der Schergeschwindigkeit. Dies wäre der Fall, wenn die Makromoleküle vollständig entknäuelt würden. Dieses Stadium lässt sich jedoch bei Polymerschmelzen in der Produktionspraxis nicht erreichen.
Eine der Aufgaben der Rheologie besteht darin, die in der genannten Abbildung dargestellte vollständige Abhängigkeit mathematisch zu beschreiben. Es ist ersichtlich, dass der Bereich A durch das newtonsche Viskositätsgesetz gut beschrieben wird:
Das newtonsche Viskositätsgesetz beschreibt die Beziehung zwischen Spannung und Deformationsgeschwindigkeit als direkte Proportionalität, wobei die Proportionalitätskonstante die dynamische Viskosität ist, d. h.

wobei 


Der Bereich C wird meist durch das sogenannte Potenzgesetz charakterisiert, wobei die Schubspannung durch eine Formel bestimmt wird: Dabei ist K der Konsistenzindex (Pa.sn), der die Fluidität, die Fließfähigkeit des Materials, ausdrückt (ein hoher Wert von K bedeutet eine hohe Viskosität, eine geringe Fließfähigkeit), der Bruch ist der Geschwindigkeitsgradient entlang der Achse senkrecht zur Scherebene der Flüssigkeitsschichten (s-1), n ist der Index des nichtnewtonschen Verhaltens (n>1 dilatant; nn=1 newtonsch).
Ein großer Vorteil des Potenzgesetzes ist seine Einfachheit. Es handelt sich um ein Zweiparametermodell, wobei beide Parameter aus experimentellen Daten ermittelt werden. Die Anwendung des Potenzgesetzes wird dadurch eingeschränkt, dass es nur für einen bestimmten Bereich der Scherdeformationsgeschwindigkeiten (Bereich C) mit dem Experiment übereinstimmt. Für niedrige Scherdeformationsgeschwindigkeiten sagt es eine unendlich hohe Viskosität voraus. Es erfasst weder den Übergangsbereich (Bereich B) noch den Bereich des sogenannten zweiten newtonschen Plateaus (Bereich D).
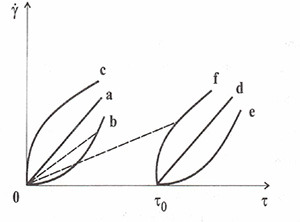
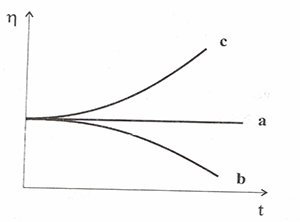
Nichtnewtonsche Flüssigkeiten lassen sich weiter danach unterteilen, wie ihre Spannungsantwort auf eine Deformation von der Zeit abhängt. Ist die Deformation zeitunabhängig, kann es sich um pseudoplastische oder dilatante Flüssigkeiten handeln; ist die Antwort zeitabhängig, kann es sich um thixotrope oder rheopektische Flüssigkeiten handeln – siehe Abbildungen Nr. 5 und 6.
 |
|
| Abb. Nr. 5: Fließkurven für verschiedene Typen von Modellflüssigkeiten:(a) newtonsche Flüssigkeit, (b) pseudoplastische Flüssigkeit, (c) dilatante Flüssigkeit; (d) Bingham-Flüssigkeit (Flüssigkeit mit einem plastischen Deformationsanteil, bei der das Fließen erst nach Überschreiten einer bestimmten Schwellenschubspannung, d. h. der Fließgrenze, einsetzt), (e) pseudoplastische Flüssigkeit mit Fließgrenze, (f) dilatante Flüssigkeit mit Fließgrenze – Tau null = Schwellenschubspannung (Fließgrenze), bei der eine bleibende (plastische) Deformation einzusetzen beginnt |
|
 |
|
| Abb. Nr. 6 : Zeitabhängigkeit der Viskosität: (a) newtonsche Flüssigkeit, (b) thixotrope Flüssigkeit, (c) rheopektische Flüssigkeit |
Pseudoplastische Flüssigkeiten sind durch eine Abnahme der Scherviskosität mit steigender Scherdeformationsgeschwindigkeit gekennzeichnet. Zu den pseudoplastischen Fluiden gehören vor allem Polymerschmelzen und Polymerlösungen, aber beispielsweise auch Joghurt, Ketchup oder Blut. Pseudoplastizität ist aus verarbeitungstechnischer Sicht eine erwünschte Eigenschaft, da sie den Energiebedarf beim Strömen von Flüssigkeiten in Rohrleitungen oder beim Mischen von Flüssigkeiten verringert.
Das Gegenphänomen zur Pseudoplastizität ist das dilatante Verhalten, das durch eine Zunahme der Viskosität mit steigender Scherdeformationsgeschwindigkeit gekennzeichnet ist. Hierzu gehören vor allem Suspensionen (Feststoff in einer flüssigen Phase), beispielsweise in Wasser gelöste Maisstärke.
Thixotrope Flüssigkeiten - die Scherviskosität muss nicht nur von der Scherdeformationsgeschwindigkeit, sondern kann auch von der Zeit abhängen. Wenn bei einer bestimmten Flüssigkeit die Viskosität unter konstanter Beanspruchung ( beispielsweise beim Mischen ) mit der Zeit abnimmt, handelt es sich um sogenannte thixotrope Flüssigkeiten. Sobald die mechanische Beanspruchung endet, wird die ursprüngliche Struktur der Flüssigkeit wiederhergestellt, und die Viskosität kehrt zu ihrem ursprünglichen Wert zurück.
Das Gegenteil thixotroper Flüssigkeiten sind rheopektische Flüssigkeiten, die dadurch gekennzeichnet sind, dass ihre Viskosität bei konstanter Beanspruchung mit der Zeit zunimmt. Typische rheopektische Flüssigkeiten sind beispielsweise Schmierstoffe, Gips, Beton oder Tinten.
Ende des ersten Teils. Fortsetzung am 6. 12. 2024
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern, Fensterprofile aus… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Elektroplast výrobné družstvo Prešov
Herstellung von Kunststoffprodukten, Spritzgießen, Vakuumformen von Kunststoffen, Bedruckung, technische… -

Extruindustrie CR s.r.o.
Kunststoffextrusion, Herstellung von Kunststoffprofilen, Kunststoffprofile, Platten, Stäbe und anderes, Profile aus… -

JASPLASTIK-SK spol. s r.o.
Kunststoffkomponenten für den Automobil-, Elektronik- und Industriemarkt, Kunststoffspritzgießen, Montage, Lackierung…



ALLROUNDER e TREND: ARBURG präsentiert einen neuen Standard für elektrische Spritzgießmaschinen
21.09.2026 Steigende Energiepreise, der Druck auf die Produktionseffizienz und der Mangel an qualifizierten Fachkräften verändern die Art und Weise, wie Kunststoffverarbeiter neue Investitionen bewerten. ARBURG reagiert auf diese Trends mit der Einführung...