Warum tritt beim Spritzgießen Kunststoff aus? Die Lösung ist das Airtect-System
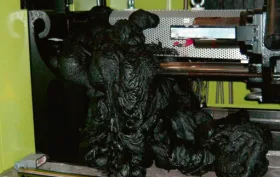
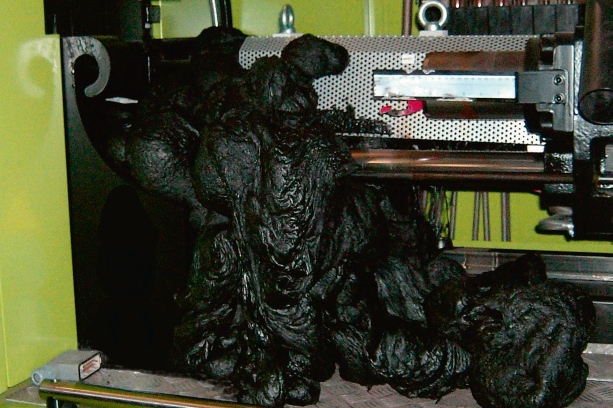
Zu den häufigsten Stellen für Materialaustritt gehören also die Bereiche um die Düsenspitze, zwischen Düsenkopf und Verteilerplatte, zwischen Angussbuchse und Verteilerplatte und leider auch zwischen der Düsenspitze der Spritzeinheit und dem Eingang des Werkzeugs, also der Angussbuchse. Ist im Werkzeug ein Nadelverschlusssystem vorhanden, kommt eine weitere potenzielle Leckagestelle hinzu, und zwar oberhalb der Verteilerplatte im Bereich der Nadel.
Kommt es dann zu einer Überflutung, ist sehr häufig nicht das Heißkanalsystem schuld, sondern die Ursache muss meist im Werkzeug gesucht werden.
Generell lassen sich Leckagen in zwei grundlegende Typen unterteilen. Der erste ist ein rein mechanisches Problem. Es kann sich um einen fehlerhaften Einbau handeln (meist eine falsche Plattenhöhe im Bereich des Heißkanalsystems), bei dem das System mit zu großem Spiel in den Einbauraum eingesetzt wird.
Darüber hinaus kann es sich um die Verwendung eines ungeeigneten Materials handeln, wodurch die Festigkeitsgrenze der das Heißkanalsystem umgebenden Platten überschritten wird. Eine weitere mechanische Ursache kann eine falsche Toleranz an der Dichtfläche der Düsenspitzen sein, entweder bereits ab Werk oder wenn es durch das Aufheizen und Abkühlen des Heißkanalsystems zu abrasivem Verschleiß an der polierten Dichtfläche der Düse/Spitze kommt. Nicht zu vernachlässigen sind auch eine schlecht zentrierte Düsenspitze der Spritzeinheit oder eine nicht passende Spitzengeometrie, die häufig dazu führen, dass die Spritzeinheit mit austretendem Material überflutet wird, also eine nicht übereinstimmende Geometrie der Düsenspitze der Spritzeinheit und des Werkzeugeingangs.
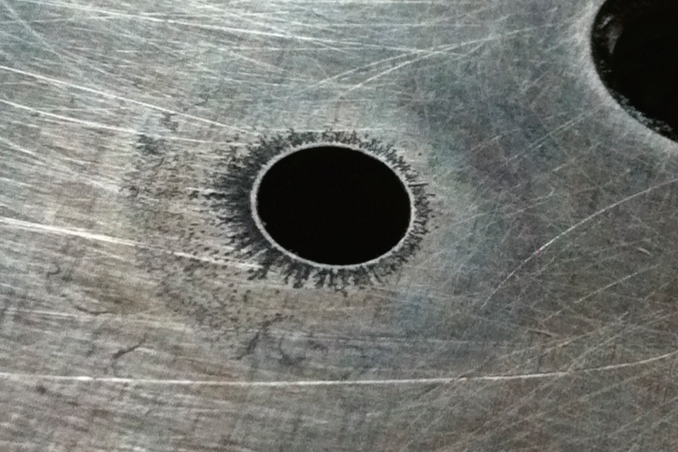
Stark vernachlässigt wird auch die Problematik der chemischen Korrosion, die eine korrekte Abdichtung des Systems verhindert und häufig die Ursache für Kunststoffaustritt aus dem Heißkanalsystem ist.
 |
|
| Chemische Korrosion an der Platte ist eine häufige Ursache für Materialaustritt |
Der endgültige Preis eines Kunststoffprodukts wird in erster Linie von der Geometrie des Formteils beeinflusst, die die Komplexität des Werkzeugs vorgibt. Das Werkzeug trägt also ebenfalls zum endgültigen Produktpreis bei, und zwar im Zusammenspiel mit der Maschine, dem Material, den technologischen Bedingungen usw.
Stark unterschätzt und zugleich sehr wichtig sind jedoch die Wartungskosten, die insbesondere bei Problemen erheblich in den endgültigen Preis des Formteils einfließen. Man muss sich bewusst machen, dass sich bei einer Überflutung des Heißkanalsystems die Leckagestelle im Regelfall nicht bestimmen lässt. Lässt sich die Leckagestelle nicht bestimmen, ist das Werkzeug von vornherein zu wiederholten Überflutungen verurteilt, wodurch sich der Preis des Formteils in der Folge erhöht.
Aus diesem Grund bietet es sich logischerweise an, das Airtect-System der neuen Generation in das Werkzeug zu integrieren, das eine Überflutung des Heißkanalsystems verhindert und es ermöglicht, die Austrittsstelle des Kunststoffmaterials genau zu bestimmen. Im Zuge der Entwicklung des Systems zur Überwachung von Überflutungen gab es erhebliche technische Fortschritte, und die neueste Generation von Airtect bietet eine Kombination aus Erfahrung und technischen Raffinessen, die noch vor Kurzem nicht verfügbar waren.
Im Jahr 2020 wurde eine Ringüberwachungseinheit in der Praxis eingeführt, die Leckagen noch schneller erkennt. Darüber hinaus konnten dank dieser Ringeinheit die Einstiegskosten für die Überwachung von Schmelzeleckagen im Bereich der Düsenköpfe erheblich gesenkt werden. Das System ist – wie der Name schon sagt – als Ring ausgeführt, und die Sensoren befinden sich an beiden Enden des Rings.
 |
|
Überwacht wird somit nicht nur die „Verstopfung“ des Überwachungsröhrchens durch ausgetretenen Kunststoff, sondern auch eine reine Unterbrechung des Rings. Die hohe Empfindlichkeit des Airtect-Systems wurde dadurch nochmals deutlich gesteigert. Das System kann Materialaustritt nun bereits bei wesentlich geringeren Kunststoffmengen erkennen, wodurch sich die Einsparungen für Spritzgießbetriebe erheblich erhöht haben.
Für die Überwachung von Werkzeugen in Spritzgießbetrieben, die nicht mit einer Steuereinheit ausgestattet sind, wurde eine integrierte Steuereinheit mit der Bezeichnung „Standalone“ ergänzt, die Verteiler und Steuerung direkt am Werkzeug vereint. Die Einheit wird somit einfach über einen beliebigen Steckverbinder an die Spritzgießmaschine angeschlossen und ermöglicht es, den Spritzgießzyklus beim Erkennen einer Überflutung anzuhalten. Diese Einheit eignet sich für Firmeninhaber, die ihre Kosten beim Spritzgießen in externen Spritzgießbetrieben unter Kontrolle behalten möchten.
Die Basis-Steuereinheit wird mit Zubehör zur Überwachung von Kunststoffleckagen zwischen der Spritzeinheit und dem Werkzeugeingang geliefert. Diese Ausführung ist fester Bestandteil der Maschine. Man muss sich bewusst machen, dass bei einer Überflutung in Richtung Spritzeinheit nicht nur ein Werkzeug, sondern die gesamte Maschine außer Betrieb ist – bis zur Behebung (Reparatur) kann somit mehr als ein Werkzeug nicht betrieben werden. Dadurch kann es in der Folge dazu kommen, dass zugesagte Lieferungen an Kunden nicht eingehalten werden können. Auch aus diesem Grund ist der Lieferumfang in zwei Teile gegliedert:
- 1) Airtect-Steuereinheit – Schutz der Maschine vor Überflutung durch Kunststoff (Basis des Airtect-Systems). Dieser Teil dient der Vorbeugung von Problemen durch Materialaustritt in die Maschine. Dieser Teil sollte Bestandteil aller Spritzgießmaschinen sein.
- 2) Mehrfachverteiler zur Überwachung potenziell gefährdeter Stellen – Werkzeugschutz.
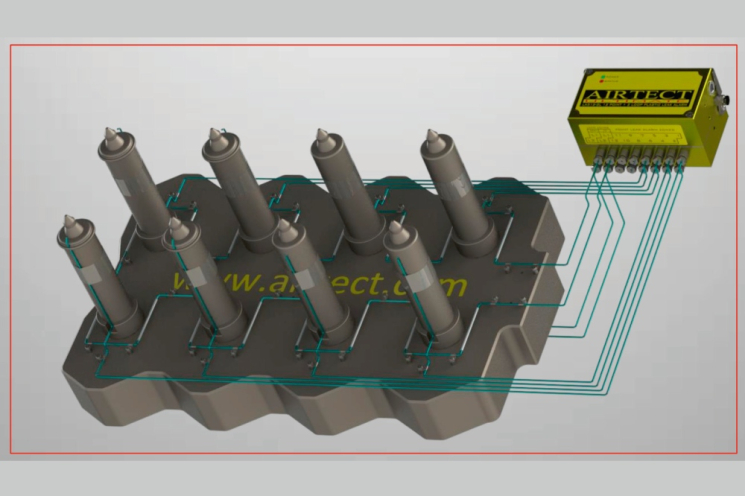
Der Werkzeugschutz wird in das Werkzeug integriert. Es handelt sich um ein System von Edelstahl-Sensorröhrchen, die auf einer Seite zu den kritischen Stellen geführt werden. Die andere Seite der Sensorröhrchen mündet in den unteren Teil des Verteilers, der fester Bestandteil des Werkzeugs bleibt. Für die Verbindung zwischen der Steuereinheit (Bestandteil der Maschine) und dem Verteilerteil (Bestandteil des Werkzeugs) sorgt dann der mobile Teil des Verteilers, der Bestandteil der Maschine sein oder je nach Bedarf einfach von Maschine zu Maschine umgesetzt werden kann.
Das Airtect-System kann somit auch sehr kleine Kunststoffleckagen aus dem Heißkanalsystem erkennen, anschließend die Maschine stoppen und die Leckagestelle genau bestimmen.
Dadurch lässt sich die primäre Ursache der Überflutung durch Kunststoff beseitigen, ohne das gesamte Heißkanalsystem reinigen, Heizungen und Sensoren austauschen zu müssen und vor allem ohne die Stillstandszeiten, die eine Reparatur üblicherweise erfordert.
Vereinfacht gesagt – der Einsatz einer Kunststoffleckageerkennung ermöglicht eine kostengünstigere Produktion und trägt damit zu einer besseren wirtschaftlichen Bilanz des Spritzgießbetriebs bei.
 |
|
| Doppelte Absicherung der Leckageerkennung |
Die einfache Installation und Wartung gewährleisten eine lange Standzeit und Zuverlässigkeit des Spritzgießwerkzeugs. Die neue Generation der Airtect-Kunststoffleckageerkennung wurde zudem serienmäßig mit einer automatischen Sensorkalibrierung bei jedem Start ausgestattet. Das weiterentwickelte Material der Sensorröhrchen ermöglicht dank eines deutlich kleineren Biegeradius einen einfacheren Einbau. Die mechanischen Sensorhalterungen ermöglichen eine präzise Montage und verhindern, dass die Sensorröhrchen durch den Druck des austretenden Materials von der Erfassungsstelle weggedrückt werden.
Durch die Trennung des elektronischen Teils des Verteilers vom mechanischen Teil, der Bestandteil des Werkzeugs ist, konnten die Installationskosten des Airtect-Systems zur Überwachung von Kunststoffleckagen gesenkt werden. Die maximale Anzahl der überwachten Zonen pro Steuereinheit liegt nun bei 32 Überwachungsstellen, mit der Möglichkeit, diese mithilfe einer zusätzlichen Steuereinheit auf 64 oder 96 zu erhöhen.
Darüber hinaus ist in den am Werkzeug angebrachten Airtect-Verteiler eine Überwachung der Werkzeugtemperatur integriert. Dadurch erfolgt eine automatische Kontrolle des Temperaturmanagements des Werkzeugs, wodurch das Risiko der Ausschussproduktion aufgrund einer nicht konformen Werkzeugtemperatur sinkt. Das Airtect-System überwacht sowohl die minimal als auch die maximal zulässige Temperatur.
Anfragen können Sie hier stellen: obchod@jansvoboda.cz
-

JAN SVOBODA s.r.o.
Komplettlieferungen von Halbzeugen für Kunststoffwerkzeuge, Werkzeuge zum Pressen von Kunststoffen und Leichtmetallen, Zerspanungswerkzeuge…

Lieferanten zu diesem Thema
-
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -

NINGBO YISENT TECHNOLOGY CO., LTD.
Hersteller von Schnecken, Zylindern, Düsen und Ersatzteilen für Spritzgießmaschinen und Extruder, einschließlich… -

Sumitomo (SHI) Demag Plastics Machinery Česko spol. s r.o.
Demag Spritzgießmaschinen, Vollelektrische Spritzgießmaschinen, El-Exis SP - Verpackungsmaschine… -

FMP a.s.
Kunststoffspritzgießen, Kunststoffpressen, Werkzeugbau, Konstruktion und Herstellung von Spritzgießwerkzeugen… -

COMPUPLAST s.r.o.
Extrusionslinien inklusive Werkzeugen, Extruder, Kunststoff-Extrusionsanlagen, Kühlkalibrierungen, Kühlbäder… -
Docter Optics s.r.o.
Optische Komponenten und Systeme, optische Linsen, PMMA-Linsen, Kunststoffspritzgießen, Glaspressen…


BOLE Europe auf den Messen FAKUMA und MSV Brno 2026: Zwei Technologien, ein Ziel – maximale Effizienz
30.09.2026 Auf den Messen FAKUMA in Friedrichshafen und MSV in Brno 2026 präsentiert BOLE Europe zwei unterschiedliche Ansätze für modernes und energieeffizientes Kunststoffspritzgießen. Am Stand A7-7405 in Friedrichshafen können Besucher die...