
Algorithmischer Entwurf von Kühlstrukturen mithilfe additiver Fertigung
Einleitung
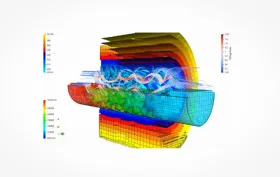
Das Unternehmen CARDAM s.r.o. entwickelt und optimiert seit mehreren Jahren einen Algorithmus zur Generierung optimaler Wärmeaustauschsysteme, die die Vorteile der additiven Technologie maximal nutzen. Sie ermöglichen ein gezielt gesteuertes Verhalten der Werkzeuge im entscheidenden Bereich des Wärmeaustauschs, der die Produktivität und Qualität der Fertigung wesentlich beeinflusst. Der Algorithmus basiert auf dem Konzept mathematischer TPMS-Strukturen (dreifach periodische Minimalflächen), deren Parameter unmittelbar von der Simulation des Temperaturfeldes im Werkzeug abhängen und deren Reaktion sich entsprechend den verfahrenstechnischen Anforderungen einstellen lässt. Der Algorithmus kann außerdem das gesamte Postprocessing der endgültigen Geometrie automatisch durchführen, wobei die erzeugten Daten ohne weitere Anpassungen direkt von jedem geeigneten Drucker verarbeitet werden können. Das Ergebnis ist die Beseitigung der Schwächen konventioneller Systeme und eine Steigerung der Gesamteffizienz des Spritzgieß- oder Gießprozesses. Da es sich um eine allgemein einsetzbare Lösung handelt (die Form der Strukturen kann beispielsweise auf eine Festigkeitssimulation oder eine Strömungsanalyse bezogen werden), lässt sie sich in vielen weiteren Industriezweigen nutzen, beispielsweise beim Entwurf von Leichtbaukomponenten und Ähnlichem.
Die umfangreichen Erfahrungen des Unternehmens CARDAM s.r.o., das sich in Zusammenarbeit mit der Gießerei BENEŠ a LÁT a.s. seit Langem Optimierungsprojekten in dieser Gießerei widmet, bestätigen immer wieder, dass das Verhalten des Werkzeugs hinsichtlich der während des Zyklus erreichten Temperaturen entscheidend für die Qualität des Gussteils oder des Kunststoffspritzgussteils ist. Aus diesem Grund wird erheblicher Aufwand in die Abstimmung der Schmelzetemperaturen, der Zykluszeiten und der Kühlung/Temperierung der Werkzeuge investiert. Insbesondere bei geometrisch komplexen oder anderweitig verfahrenstechnisch ungünstigen Bauteilen müssen die Verfahrenstechniker jedoch mit zahlreichen nachteiligen Faktoren kämpfen, die eine optimale Prozesseinstellung erschweren. Bereits vor Jahren begann man daher, die additive Fertigung beim Entwurf und bei der Herstellung von Werkzeugen vorteilhaft einzusetzen. Mit ihrer Hilfe können wir dank der größeren Gestaltungsfreiheit die Auslegung von Kühl- und Temperiersystemen für Werkzeuge auf unkonventionelle Weise angehen.
Das Prinzip der additiven Fertigung beziehungsweise des 3D-Drucks besteht im schrittweisen, schichtweisen Hinzufügen von Material und dessen Verbindung nur an den Stellen, an denen dies erforderlich ist. Durch das Hinzufügen von Material unterscheidet sich die additive Fertigung grundlegend von den gebräuchlicheren subtraktiven Verfahren, bei denen Material abgetragen wird (typischerweise durch Zerspanung). Das Prinzip der additiven Fertigung bietet eine deutlich größere Flexibilität hinsichtlich der herstellbaren Geometrien. Derzeit lässt sich eine breite Palette von Materialien drucken, sowohl Polymere als auch Metalle, aber auch Wachs oder Sand. In der Werkzeugbaupraxis lässt sich die geometrische Flexibilität vor allem für die Herstellung geometrisch angepasster (konturnaher) Wärmeaustauschsysteme nutzen.
| Abb. 1: Additive Technologien DMLS, SLM (übernommen aus dem formnext AM Field Guide 2022) | |
Die in der Praxis gebräuchlichste additive Technologie zur Herstellung von Teilen für Gieß- oder Spritzgießwerkzeuge ist das sogenannte Direct Metal Laser Sintering (DMLS); darüber hinaus wird Selective Laser Melting (SLM) eingesetzt, wobei beide genannten Verfahren auf demselben Prinzip beruhen. Das Schema ist in Abb. 1 dargestellt. Das metallische Material (in diesem Fall Werkzeugstahl) wird in Pulverform mithilfe einer Abstreifklinge (Recoater) schichtweise auf die Bauplattform aufgetragen. Die Dicke einer Schicht liegt im Bereich von einigen zehn μm. Das aufgetragene Material wird anschließend mithilfe eines Lasers gesintert.
Die gebräuchlichste Art der konturnahen Kühlung (Temperierung) ist die Führung eines Kanals, üblicherweise mit kreisförmigem Querschnitt, der der Funktionsoberfläche des Werkzeugeinsatzes möglichst genau folgt. Die Auslegung eines geeigneten Kanals hängt in hohem Maße von den Erfahrungen des Werkzeugkonstrukteurs und des Verfahrenstechnikers der Gießerei oder des Spritzgießbetriebs ab. Ein Beispiel für eine konturnahe Kühlung zeigt Abb. 2. Die endgültige Auslegung und Funktionsfähigkeit sollten mit einer geeigneten Simulationssoftware überprüft werden.
Ein Nachteil des 3D-Metalldrucks sind seine nach wie vor relativ hohen Kosten. Aus diesem Grund ist es erforderlich, das Material möglichst effizient zu nutzen und zugleich die Maschinenzeiten beim Drucken zu verkürzen, beispielsweise mithilfe der Topologieoptimierung, sofern die Anwendung dies zulässt.
| Abb. 2: Beispiel eines konturnah gekühlten Werkzeugeinsatzes | |
Die Topologieoptimierung ist ein Berechnungsalgorithmus, der auf der Grundlage vorgegebener Belastungen, Randbedingungen und Zwangsbedingungen die Materialausnutzung maximiert und Material an Stellen reduziert, an denen es nicht erforderlich ist, wobei die Funktionalität und die Gebrauchseigenschaften des Bauteils erhalten bleiben. So entsteht eine Geometrie, häufig mit ausgeprägter Freiformgestaltung, die mit herkömmlichen Fertigungstechnologien möglicherweise nicht herstellbar ist, während ein solches Bauteil für die additive Fertigung kein Hindernis darstellen muss.
Topologieoptimiertes Werkzeug
Das Unternehmen CARDAM s.r.o. entwickelt die Berechnungsumgebung CARDAM Simul kontinuierlich weiter. Es handelt sich um ein Analysewerkzeug, das zahlreiche Open-Source-Solver durch einen zentralen Algorithmus miteinander verbindet und so die Analyse multiphysikalischer Aufgabenstellungen ermöglicht. Die Topologieoptimierung, die etwas ungewöhnlich auf der Finite-Volumen-Methode (FVM) basiert, gehört ebenfalls zu seinen Funktionen.
Die Gießerei BENEŠ a LÁT a.s. wandte sich an CARDAM s.r.o., um eine konturnahe Kühlung für ein Werkzeug zur Herstellung eines Gussteils aus einer Zinklegierung zu entwickeln. Das Ziel bestand vor allem darin, die Zykluszeit bei gleichbleibender innerer Qualität des Bauteils zu verkürzen. Da der Einsatz des Werkzeugs auf einer Maschine geplant war, die ein Werkzeug mit einem Aufspannmaß von 102×102 mm erfordert, wurde die additive Fertigung des kompletten Werkzeugs gewählt. Aus den oben genannten Gründen wurde der Entwurf dem Algorithmus zur Topologieoptimierung in der Umgebung CARDAM Simul unterzogen. Die Werkzeuggeometrie besteht aus zwei Arten von Bereichen: Die erste umfasst Volumina, die
vom Algorithmus unverändert bleiben sollen (Kavität für das Gussteil, Zentrier- und Befestigungspunkte, Positionen der Kühlanschlüsse usw.), die zweite umfasst das Materialvolumen, das verändert werden kann. Der Ablauf des Algorithmus ist in Abb. 3 und Abb. 4 schematisch dargestellt.
| Abb. 4: Resultierende topologieoptimierte Geometrie | |
Die Berechnung erfolgt unter Berücksichtigung der vorgegebenen Randbedingungen (Befestigung in der Maschine, Belastung). Das Material wird schrittweise hinzugefügt oder entfernt und umverteilt, bis die vorgegebene Bedingung erfüllt ist, beispielsweise eine maximale Festigkeit bei einem gegebenen Volumen. Es entsteht eine ausgeprägte Freiformgeometrie, die jedoch sämtliche Anforderungen an die Funktionalität erfüllt. Die endgültige Werkzeugform wird einer detaillierten Strukturanalyse mit der Finite-Elemente-Methode (FEM) sowie einer Überprüfung der gießtechnischen Parameter in der Softwareumgebung MAGMA unterzogen.
Die so aufbereiteten Daten wurden an die additive Fertigung übergeben. Die Komponenten wurden aus Werkzeugstahl DIN 1.2709 mittels DMLS-Technologie auf einer Maschine EOS M290 aus dem Maschinenpark der Gießerei BENEŠ a LÁT a.s. im Werk Z02 Poříčany gedruckt. Eine der gedruckten Komponenten, noch auf der Bauplattform, zeigt Abb.7.
Der Werkzeugkern wurde mit einem sogenannten hybriden Ansatz hergestellt, bei dem die Basis durch spanende Bearbeitung entstand und nur der funktionsgebende Formbereich, ergänzt um konturnahe Kühlkanäle, additiv aufgedruckt wurde. Den Kern zeigt Abb. 7.
|
Abb. 5: Additiv gefertigte Werkzeughälfte auf der Bauplattform, |
||||
Dank der Topologieoptimierung sank die Masse des Werkzeugs gegenüber der Vollgeometrie um 54 %, wodurch sich die Druckzeit um ein Drittel verkürzte. Die Zykluszeit bei der Herstellung des Gussteils verkürzte sich gegenüber dem zuvor konventionell gefertigten Werkzeug um 15 %, und darüber hinaus wurden die üblichen inneren Fehler des Bauteils beseitigt, was zu einer Erhöhung seiner im Test ermittelten Tragfähigkeit führte.
Einsatz variabler TPMS-Wärmeübertragungsstrukturen
Neben konturnahen Kanälen lassen sich dank additiver Technologien auch anspruchsvolle strukturierte Lösungen einsetzen. Das Unternehmen CARDAM s.r.o. entwickelte in Zusammenarbeit mit der Gießerei BENEŠ a LÁT a.s. und dem Fyzikální ústav AV ČR, v.v.i. sowie mit Unterstützung des Programms TAČR Théta einen Algorithmus zur Erzeugung von Strukturen mit direkter Anbindung an die Simulation des Temperaturfelds des Werkzeugs beim Gießen oder Spritzgießen. So entstand ein einzigartiges Berechnungswerkzeug, mit dem wir Wärmeübertragungssysteme erzeugen können, die sich entsprechend den vorgegebenen Anforderungen verhalten (möglichst gleichmäßige Wärmeübertragung, Ausrichtung des Kühlgradienten usw.).
Der Algorithmus basiert auf mathematischen Strukturen, sogenannten dreifach periodischen Minimalflächen (TPMS). Ihr Vorteil liegt in ihrer Eignung für die additive Fertigung und insbesondere in der Möglichkeit, diese Strukturen durch eine implizite Funktion zu definieren. Zunächst erfolgte eine Vorauswahl der Strukturen, bei der diese im Hinblick auf Wärmeübertragungseigenschaften, Druckverluste und mechanische Tragfähigkeit virtuell getestet wurden. Insgesamt wurden 3x TPMS-Strukturen (Schwarz P, Gyroid, Diamond) und zum Vergleich auch eine Gitterstruktur in der BCC-Variante getestet. Beispiele der Simulationen für die Gyroid-Variante zeigen Abb. 8 und 9. Die nächste Simulationsphase widmete sich der Abstimmung der Parameter innerhalb der einzelnen Strukturen (Periodengröße, Wanddicke).
Das oben beschriebene Verfahren wurde bei der Herstellung eines Werkzeugeinsatzes für ein im Hochdruck-Druckgussverfahren hergestelltes Gussteil aus einer Aluminiumlegierung angewendet (siehe Abb. 10). Den problematischen Bereich sehen wir in Abb. 11. Es handelt sich um eine Stelle, deren Kühlung schwierig ist, was vor allem zu längeren Zykluszeiten führt.
| Abb. 8: Beispiel einer Strömungsanalyse mit einem synthetischen Ansatz |
Abb. 9: Visualisierung der zusammengefassten Ergebnisse (Periode 6 mm, Wanddicke 1,0 mm) |
| Abb. 10: Gussteil aus dem untersuchten Werkzeug | Abb. 11: Problematischer Untersuchungsbereich |
Der Einsatz, der den problematischen Teil des Gussteils bildet, hätte aufgrund seiner Größe nicht in den Bauraum des Druckers gepasst und wurde daher in zwei Teile aufgeteilt. Bei der Herstellung kam erneut der Hybriddruck zum Einsatz, siehe Abb. 12. Nur der linke Teil wurde aufgedruckt, und im markierten Bereich wurde eine Kühlstruktur angeordnet.
| Abb. 12: Skizze des Einsatzes | |
Um den Zusammenhang zwischen den Strukturparametern und den Temperaturverhältnissen im Werkzeug zu ermitteln, wurde eine Simulation in der OpenFOAM-Umgebung durchgeführt, die in den Solver CARDAM Simul implementiert ist. Die für die Simulation vorbereitete Geometrie des Gussteils einschließlich der Kühl- und Temperierkanäle zeigt Abb. 13. Der Wärmeübergang zwischen dem Werkzeug und dem Fluid in den Kühl- und Temperierkanälen (bzw. der Schmelze) wird durch Konvektion auf der Ebene der Randbedingung abgebildet, die durch die Kerntemperatur des Fluids und den Wärmeübergangskoeffizienten definiert ist. Das Simulationsergebnis zeigt Abb. 14.
| Abb. 13: Anordnung des Gussteils mit dem Angusssystem und den Kanälen (der Bereich der inneren Struktur ist gelb dargestellt) |
Abb. 14: Ergebnisse der thermischen Analyse (Temperatur an den Randbedingungen) |
Die Ergebnisse zu den erreichten Temperaturen wurden auf Grundlage vergleichender Analysen der Strukturen in Parameter überführt, die die Geometrie der Struktur definieren, wodurch ihre Fähigkeit zur Wärmeübertragung über das gesamte Volumen variiert wird. Das Ergebnis ist eine kontinuierlich veränderliche Struktur (siehe Abb. 15 bis Abb. 18).
| Abb. 15: Resultierende Struktur, eingesetzt in den gedruckten Teil des Werkzeugs |
Abb. 16: Resultierende Struktur Schnitt y = 0 |
| Abb. 17: Resultierende Struktur Schnitt y = -1 mm |
Abb. 18: Resultierende Struktur Schnitt y = -2 mm |
Die finale CAD-Darstellung des Einsatzes zeigt Abb. 19. Nur der gelbe Teil wurde mittels additiver Fertigung hergestellt (hybrider Ansatz).
| Abb. 19: Resultierendes CAD-Modell des Einsatzes mit variabler innerer Struktur | |
Die durchgeführten Simulationen bestätigen den erheblichen Nutzen der strukturierten Kühlung hinsichtlich ihrer Effizienz.
Aus den angeführten Daten geht hervor, dass die Temperaturen an der Oberfläche des Körpers deutlich schneller sinken, und zwar in diesem konkreten Fall um mehr als 50 % in der gleichen Zeit, siehe Abb. 20 – 22.
| Abb. 20: Temperaturfeld an der Oberfläche der Körper t = 183 s |
Abb. 21: Temperaturfeld an der Oberfläche der Körper t = 200 s |
Abb. 22: Temperaturfeld an der Oberfläche der Körper t = 250 s |
Die endgültige Ausführung des Körpers, einschließlich seines Einsatzes im Betrieb, ist in Abb. 23 und 24 dargestellt. Nach dem 3D-Druck folgten die Wärmebehandlung (Ausscheidungshärtung), die Nachbearbeitung mittels EDM und das Einpassen in die umgebenden Werkzeugbereiche. Der Einsatz im Betrieb bestätigte den Nutzen der strukturierten Kühlung und zeigte nach der Feinabstimmung der Parameter anhand thermografischer Messungen eine gute Übereinstimmung mit der Simulation.
| Abb. 23: Fertiger Einsatz | Abb. 24: Einsatz im Betrieb |
Fazit
Die oben angeführten Beispiele belegen, dass die additive Fertigung in der Praxis des Werkzeugbaus bereits ihren festen Platz hat. Die konturnahe Kühlung ermöglicht die fehlerfreie Produktion selbst sehr komplexer Gussteile mit nicht idealen Geometrien, und zwar ohne jegliche Kompromisse; die Topologieoptimierung wiederum trägt vor allem zur Wirtschaftlichkeit der Herstellung solcher Werkzeuge bei. Die additive Fertigung lässt sich heute zweifellos als Technologie empfehlen, die bei der Konstruktion von Werkzeugen für Kunden berücksichtigt werden sollte. Die Vorteile der konturnahen Kühlung sind unbestreitbar, und eine geeignete Vorgehensweise bei der Werkzeugauslegung bietet auch wirtschaftliche Vorteile. Die entwickelte algorithmische Lösung lässt sich nicht nur beim Wärmeaustausch einsetzen, sondern auch in anderen Bereichen, beispielsweise bei der Auslegung gewichtsreduzierter, strukturell belasteter Bauteile. Das Unternehmen CARDAM s.r.o. verfügt über fundiertes Know-how sowohl im Bereich der additiven Fertigung als auch hinsichtlich mathematischer Berechnungen und des Werkzeugbaus für Gießformen und Kunststoffwerkzeuge. Dadurch kann es seinen Kunden umfassende Dienstleistungen nicht nur im Bereich der Auslegung von Wärmeaustauschsystemen in Werkzeugen, sondern auch im Bereich der additiven Fertigung anbieten, einschließlich der abschließenden Umsetzung kundenspezifischer Projekte.
-

JAN SVOBODA s.r.o.
Komplettlieferungen von Halbzeugen für Kunststoffwerkzeuge, Werkzeuge zum Pressen von Kunststoffen und Leichtmetallen, Zerspanungswerkzeuge…

Lieferanten zu diesem Thema
-

ISPE TECHNOLOGIES SE
Hochwertige Serien-Spritzgießwerkzeuge aus China. Mehr als 600 gelieferte Werkzeuge. Besonders gründliche und schnelle… -

HF TECHNIK s.r.o.
Herstellung von Formen und Werkzeugen, Lieferant von Produkten für das genaue, präzise und funktionelle Schleifen und… -

technology-support s.r.o.
CAD/CAM-Lieferungen für CNC-Werkzeugmaschinen, CAD/CAM-Lösungen GibbsCAM und Cimatron, CAD-Lösung ZW3D… -

OSMOS s.r.o.
ERP-Software, 3D-Konstruktion von Kunststoffprodukten, Simulation des Kunststoffspritzgießens… -

Anton Clemens s.r.o.
Spritzgießen von Kunststoffen, Pressen von Kunststoffen, Herstellung von Spritzgießwerkzeugen, Kunststoffformteile für… -

LPH GROUP
Technische und ästhetische Spritzgussteile aus Thermoplasten, Herstellung von Spritzgießwerkzeugen für Thermoplaste…



LUGER stellt den neuen Flow-6 von HB-Therm vor
11.09.2026 Mit der externen Durchflussmessung Flow-6 erweitert HB-Therm seine Series 6 um ein weiteres Produkt mit lebenslanger Garantie – nun für sämtliche Ultraschall-Durchflussmessungen.