Resin-3D-Druck von cotu s.r.o.: Was Qualität, Präzision und Fertigungseffizienz wirklich beeinflusst
Wie Stereolithografie funktioniert und wo Grenzen entstehen
Die Stereolithografie (SLA und verwandte Projektionstechnologien) gehört zu den präzisesten Methoden des Resin-3D-Drucks. Das Grundprinzip ist die selektive Aushärtung eines flüssigen Photopolymers mittels UV-Licht (Bildprojektion) durch den transparenten Boden eines Harztanks. Jede Modellschicht wird separat ausgehärtet und die Druckplattform bewegt sich anschließend gesteuert in der Z-Achse, wodurch das finale Objekt Schicht für Schicht entsteht.
| Abb. 1 Prinzip des Drucks von flüssigen Materialien - Resins |
Dieses Prinzip ermöglicht das Erzielen sehr feiner Details, glatter Oberflächen und hoher Maßhaltigkeit, bringt jedoch gleichzeitig technologische Grenzen mit sich, die auf den ersten Blick nicht erkennbar sind. Gerade die Bewegung der Plattform beim Pressen des Materials in die Schicht erzeugt mechanische und physikalische Kräfte, die einen direkten Einfluss auf die Stabilität des gesamten Prozesses haben.
Wenn diese Phänomene nicht richtig gesteuert werden, können sich Mikrodeformationen, Schwankungen der Schichtdicke oder eine Verringerung der gesamten 3D-Druckpräzision zeigen. Aus diesem Grund kann man die Stereolithografie nicht nur als „Aushärten einer Schicht“ betrachten, sondern als komplexen Fertigungsprozess, bei dem Details der Steuerung entscheiden.
Übersicht der Projektionstechnologien
Zu den wichtigsten Bildprojektionstechnologien beim Resin-3D-Druck gehören SLA, DLP, LCD und MJP, die sich im Aushärtungsprinzip, der Stabilität der Lichtquelle sowie der Eignung für den Dauerbetrieb unterscheiden.
| Abb. 2 Stereolithografie-Technologien |
SLA (Laser-Stereolithografie) nutzt einen Laserstrahl mit konstanter Leistung und hoher Lebensdauer der Quelle. Der Nachteil ist eine geringere Druckgeschwindigkeit, geringere Kantenschärfe und begrenzte Präzision bei feinen Details.
DLP (Projektortechnologie) härtet die gesamte Schicht auf einmal aus. Sie bietet ein scharfes Bild, gleichmäßige Hintergrundbeleuchtung, konstante Lichtleistung und eine hohe Lebensdauer der Lichtquelle. Dank dessen ist sie für eine präzise und wiederholbare Fertigung geeignet, insbesondere in professionellen Anwendungen.
LCD-Technologie ist kostengünstig und ermöglicht den gleichzeitigen Druck mehrerer Objekte, leidet jedoch unter Schwankungen der Lichtleistung, ungleichmäßiger Hintergrundbeleuchtung und kürzerer Lebensdauer des Displays, was die Langzeitstabilität einschränkt. Daher ist sie eher für den Hobbygebrauch geeignet oder für erfahrenere Anwender, die diese Grenzen bei der Prozesseinstellung kompensieren können.
MJP (Inkjet-Düsen) bietet hohe Präzision und Geschwindigkeit, jedoch auf Kosten höherer Betriebskosten, eines begrenzten Materialangebots und geringerer mechanischer Beständigkeit der Ergebnisse.
Auftrieb und Kontrolle der Schichtdicke: der entscheidende Unterschied zwischen Technologien
Eines der wichtigsten physikalischen Phänomene beim Resin-3D-Druck ist der Auftrieb, der beim Pressen des Materials entsteht. Dieses Phänomen ist unvermeidlich und beeinflusst alle Bottom-up-Projektionstechnologien unabhängig vom Hersteller oder Gerätetyp.
Der Unterschied zwischen den einzelnen Systemen besteht jedoch darin, wie der Auftrieb gesteuert wird. Einfache Geräte arbeiten mit fest eingestelltem Timing und setzen einen idealen Prozessverlauf voraus. In der Praxis kann es jedoch zu Situationen kommen, in denen die tatsächliche Schichtdicke nicht den eingestellten Parametern entspricht.
| Abb. 3 Einwirkung von Kräften |
Fortgeschrittene 3D-Drucker sind daher mit intelligenten Schichtdickensensoren und Rückkopplung ausgestattet, die es ermöglichen, in Echtzeit den tatsächlichen Prozessstatus zu überwachen und auf Abweichungen zu reagieren. Dank dessen ist es möglich, entstehende Kräfte aktiv zu kompensieren, eine ungleichmäßige Aushärtung einzelner Schichten zu verhindern und eine homogene Materialstruktur über die gesamte Höhe des Teils zu erreichen.
Genau hier zeigt sich am deutlichsten der Unterschied zwischen einer Hobby-Lösung und professioneller Fertigungstechnologie.
Bedeutung der gleichmäßigen Hintergrundbeleuchtung und Lichtleistungssteuerung
Ein weiterer wesentlicher Faktor, der die Qualität des Resin-3D-Drucks beeinflusst, ist die Gleichmäßigkeit der Hintergrundbeleuchtung über die gesamte Druckfläche. Wenn die Lichtquelle keine konstante und homogene Leistung liefert, entstehen Unterschiede im Aushärtungsgrad einzelner Teile der Schicht.
Diese Unterschiede zeigen sich dann nicht nur in der Maßhaltigkeit, sondern auch in den mechanischen Eigenschaften und der gesundheitlichen Unbedenklichkeit der resultierenden Teile. Während kleine Abweichungen bei einfachen Modellen vernachlässigbar sein können, können sie bei funktionalen oder präzisen Komponenten ein entscheidendes Problem darstellen.
Professionelle Geräte maskieren daher die Lichtquelle so, dass die Intensität über die gesamte Druckfläche gleichmäßig ist. Gleichzeitig überwachen sie aktiv die Leistung der Lichtquelle und passen die Aushärtungsparameter an, damit der Prozess auch bei Langzeitbetrieb und voller Auslastung der Druckfläche stabil bleibt.
| Abb. 4 Unterschied in der Hintergrundbeleuchtung bei der unteren Klasse 10%, bei der höheren 0,5% |
Lichtdurchlässigkeit, Wellenlänge und Z-Achsen-Kompensation
Die Qualität der Aushärtung wird auch maßgeblich von der Wellenlänge des verwendeten UV-Lichts beeinflusst. Technologien, die mit einer Wellenlänge von 385 nm arbeiten, ermöglichen eine präzisere Kontrolle der Polymerisation und reduzieren das unerwünschte Durchscheinen des Materials in Richtung der Z-Achse. Dank dessen lassen sich schärfere Kanten, eine bessere Definition von Details und eine höhere Maßhaltigkeit erzielen.
| Abb. 5 Ein Gewinde beim unteren Bild muss nicht mehr nachgeschnitten (gesäubert) werden |
Im Gegensatz dazu weisen Systeme, die 405 nm nutzen, eine stärkere Lichtstreuung auf, was insbesondere bei feinen Strukturen zu einer weniger präzisen Aushärtung führen kann. Aus diesem Grund ist die Z-Achsen-Kompensation ein Schlüsselelement professioneller Lösungen, insbesondere bei der Herstellung funktionaler und präziser Teile. Am stärksten zeigt sich dieser Effekt bei dichteren und beständigeren Materialien, insbesondere bei Resins mit Beimischungen, gesundheitlich unbedenklichen Materialien sowie bei weißen oder transparenten Varianten.
| Abb. 6 Glänzendes zytotoxisches Material muss entfernt werden, damit der Druck passt |
Offene Systeme und Arbeit mit Materialien
Ein offenes System ermöglicht die Arbeit mit einer breiten Palette an Materialien verschiedener Hersteller, fördert Innovationen und gibt dem Anwender technologische Unabhängigkeit. Gleichzeitig stellen sie jedoch höhere Anforderungen an das Wissen des Bedienpersonals, die korrekte Einstellung von Druckprofilen und das Verständnis des Verhaltens einzelner Resins während der Aushärtung.
Ohne validierte 3D-Druckprofile und Erfahrung kann ein offenes System zu instabilen Ergebnissen führen. Materialprofile, die Hersteller oft mit 3D-Druckern der Mittelklasse liefern, enthalten meist nur grundlegende Belichtungszeiten und dienen eher als Orientierungseinstellung, da sich jede Maschine in Konstruktion, Kalibrierung und Alterung der Komponenten unterscheiden kann. Parameter müssen daher oft nachjustiert werden, wobei wir Ihnen im Rahmen unserer Schulung gerne helfen. Bei der unteren Klasse fehlen diese Profile oft komplett und müssen erstellt werden.
Bei professionellen Systemen der höheren Klasse, die mit Sensoren ausgestattet sind, ist die Situation anders. Ein 3D-Drucker, der aktiv die Einhaltung der Schichthöhe kontrolliert, stellt eine vollständige Polymerisation sicher (etwa das Vervollständigen der Bindungen). Er stellt auch stabile Umgebungsbedingungen sicher, sodass Materialprofile auch Schrumpfungskompensationen und weitere Korrekturen zur Erreichung einer präzisen und wiederholbaren Geometrie beinhalten können.
| Abb. 7 Mikroskopische Aufnahme der Oberfläche eines 3D-Drucks in der Z-Achse |
Verarbeitbarkeit von Materialien und Bedeutung der Temperatur
Moderne Resins für professionelle und medizinische Anwendungen sind oft mechanisch beständiger und viskoser, was erhöhte Anforderungen an die Prozesssteuerung stellt. Eine aktive Erwärmung des Materials senkt die Viskosität des Harzes, verbessert dessen Fließverhalten und trägt zu konsistenteren Ergebnissen über die gesamte Druckfläche bei.
Ein wesentlicher Teil des Prozesses ist auch das gesteuerte Nachhärten, das einen grundlegenden Einfluss auf die finalen mechanischen Eigenschaften und die Langzeitstabilität der Teile hat. Bei professionellen Lösungen wird dieser Schritt in Abhängigkeit von der verwendeten Technologie und Lichtwellenlänge optimiert.
Unterschiede zwischen Klassen von Resin-3D-Druckern
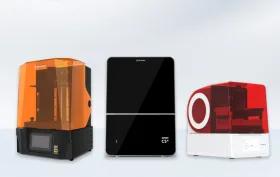
In der Praxis unterscheiden sich nicht nur die Technologie selbst, sondern auch das Niveau der Konstruktion einzelner Geräte deutlich. Resin-3D-Drucker lassen sich vereinfacht in drei Basiskategorien unterteilen.
Hobby-Geräte (typischerweise bis ca. 25.000 CZK) nutzen meist eine 405 nm Lichtquelle und arbeiten ohne optimierte Materialprofile. Die Stabilität der Beleuchtung kann schwanken, die Kühlung ist oft begrenzt und die Konstruktion ist überwiegend mechanisch ohne Sensoren zur Prozesskontrolle. Diese Maschinen haben eine geringere Präzision, erfordern häufige Kalibrierungen der Druckparameter und ihre Lebensdauer liegt üblicherweise bei etwa zwei Jahren.
Geräte der Mittelklasse (bis ca. 150.000 CZK) nutzen bereits oft LCD-Systeme mit einer Wellenlänge von 385 nm und eine stabilere Beleuchtung dank besserer Kühlung. Dennoch fehlen meist Sensoren zur Überwachung des Druckverlaufs, sodass der Prozess immer noch primär auf mechanischer Bewegung basiert. Sie erfordern weniger häufige Kalibrierungen und ihre typische Lebensdauer beträgt etwa fünf Jahre.
Professionelle Geräte der höheren Klasse sind meist Projektorsysteme, die bei 385 nm arbeiten und mit Sensoren ausgestattet sind, die den Druckverlauf und die Leistung der Lichtquelle überwachen. Dank dessen können sie den Prozess aktiv stabilisieren und erreichen eine hohe Präzision sowie Fertigungswiederholbarkeit. Ihre Lebensdauer kann bis zu 15 Jahre betragen und vorbereitete Materialprofile ermöglichen einen zuverlässigen Druck ohne Notwendigkeit komplexer Kalibrierung.
| Abb. 7 3D-Drucker der unteren, mittleren und höheren Klasse |
Warum lokaler technischer Support entscheidend ist
Im Langzeitbetrieb des Resin-3D-Drucks entscheidet nicht nur der 3D-Drucker selbst, sondern vor allem die Fähigkeit, den gesamten Prozess stabil zu steuern, zu optimieren und langfristig aufrechtzuerhalten. Eine Schlüsselrolle spielt hierbei ein lokaler technischer Partner, der nicht nur die Technologie versteht, sondern auch deren physikalische Grenzen und den praktischen Einsatz in der Produktion.
Bei cotu betrachten wir den Resin-3D-Druck als komplexen Fertigungsprozess, nicht als isolierte Technologie. Wir gewährleisten technischen Support, Materialauswahl, Prozessoptimierung und den Transfer von Know-how aus realen industriellen sowie medizinischen Anwendungen.
Wir unterstützen Kunden nicht nur bei der Auswahl und Einführung neuer Technologie, sondern auch bei der effizienten Nutzung der Geräte, die sie bereits im Unternehmen haben – auch falls diese nicht direkt bei uns erworben wurden. Wir unterstützen sie bei der Einrichtung von Prozessen, der Validierung der Fertigung sowie im Langzeitbetrieb – von der Entwicklung über Prototypen bis hin zur stabilen Kleinserienfertigung.
Der Resin-3D-Druck bietet hohe Präzision und Flexibilität, sein wahres Potenzial zeigt sich jedoch erst dann, wenn der gesamte Fertigungsprozess richtig gesteuert wird. Gerade im Langzeitbetrieb und bei höheren Qualitätsanforderungen entscheiden technologische Details, die Kontrolle physikalischer Phänomene und fachliches Know-how – nicht nur Katalogparameter der Geräte.
Möchten Sie, dass der Resin-3D-Druck auch in Ihrem Betrieb zuverlässig funktioniert?
Kontaktieren Sie uns und wir besprechen, wie die Technologie und der Prozess so eingestellt werden können, dass sie stabile Ergebnisse, hohe Qualität und einen realen Fertigungswert bringen.
Lieferanten zu diesem Thema
-

3D Tlač - Stepanek3D
3D-Scannen, 3D-Druck, Bearbeitung von 3D-Modellen, Kunststoff-Sonderanfertigungen, Auftragsfertigung… -

LukMatic s.r.o.
LukMatic ist ein modernes tschechisches Unternehmen, das seit 2023 professionelle Dienstleistungen im Bereich der… -
FilamentyBrno.cz
Auftrags-3D-Druck, Filamente und 3D-Druckerservice. Prototypen, Vorrichtungen und Kleinserien für Unternehmen in Brünn. -

ADATEX, s.r.o.
3D-Druck, 3D-Drucker, 3D-Scanner, 3D-Scannen und Kontrolle, 3D-Digitalisierung, 3D-Messtechnik, 3D-Modell… -

OSMOS s.r.o.
ERP-Software, 3D-Design von Kunststoffprodukten, Spritzgießsimulation, Kunststoffspritzerei, Spritzgießerei… -

Plast-invest EU, s. r. o.
Platten, Stangen, CNC-Kunststoffbearbeitung, Sonderanfertigungen aus Kunststoff, Auftragsfertigung, Kunststoffplatten…




Die MSV 2026 gibt die ersten bestätigten Aussteller sowie Programm-Highlights bekannt. Im Oktober vernetzt sie erneut Industrie und Business an einem Ort
05.06.2026 Alles Wesentliche aus der Industrie an einem Ort, dazu ein reichhaltiges Rahmenprogramm, eine großartige Atmosphäre und persönliche Begegnungen, die echten geschäftlichen Mehrwert bieten – das ist die Internationale Maschinenbaumesse MSV. Die...