




Komplette Extrusionslinie für 3D-Drucker-Filamente von COMPUPLAST s.r.o.
Wie haben wir den Extruder für 3D-Drucker-Filamente entwickelt?
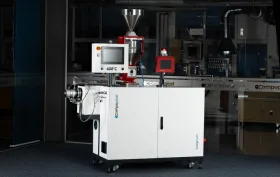
Die wohl größte konstruktive Herausforderung war für uns der Extruder. Vor 3 Jahren machten wir uns daher an die Arbeit und begannen mit der Entwicklung eines Extruders, der speziell für die Extrusion von 3D-Drucker-Filamenten ausgelegt ist. Wir wählten einen Schneckendurchmesser von 25 mm, da diese Größe ideal für Extrusionsgeschwindigkeiten von etwa 40-60 m/min ist und gleichzeitig auch das Testen neuer Materialien beispielsweise bei Geschwindigkeiten um 20 m/min ermöglicht, was die meisten unserer Kunden zu schätzen wissen. Der Motor mit Getriebe und Frequenzumrichter ist so ausgelegt, dass er auch bei maximaler Drehzahl (2.500 ot/min = 87 Hz) das Nenndrehmoment erreicht. Die Steuerung erfolgt über eine SPS und einen 12“-Touchscreen, auf dem der gesamte Extrusionsprozess übersichtlich grafisch dargestellt wird, einschließlich der Möglichkeit, Rezepturen zu speichern, des gewählten Schneckentyps sowie einer grafischen Anzeige, ob am Ausgang des Extruders eine Brechplatte oder lediglich ein Ring eingesetzt ist. Der Zylinder verfügt über 4 Heiz- und Kühlzonen, eine Temperaturmessung unter dem Einfülltrichter mit Messung des Durchflusses und der Temperatur des Kühlwassers sowie 2 Zonen für den Extrusionskopf und den Anschlussflansch. Zur Messtechnik gehört auch ein Sensor zur Messung des Schmelzedrucks und der Schmelzetemperatur.
Für die Materialdosierung haben wir die Maschine mit einer gravimetrischen Dosierung ausgestattet, sowohl für die Hauptkomponente als auch für die Nebenkomponente (z. B. Masterbatch). Über das Bedienpanel des Extruders können wir auch den Abzug steuern, sodass sich die Bänder pneumatisch schließen und die Maschine mit der vorgegebenen Geschwindigkeit starten lässt, was für das Bedienpersonal insbesondere beim Produktionsstart und beim Einfädeln des Filaments sehr praktisch ist. Auf Wunsch können wir den Extruder mit einer Temperatureinstellung bis 400°C liefern.
Das Kühlbad ist mit einer Wassertemperierung bis 90°C ausgestattet; eine für diese Temperaturen ausgelegte Pumpe sorgt für eine konstante und gleichmäßige Umwälzung. Am Einlauf des Kühlbads befindet sich ein mehrteiliger Abschnitt, der eine variable Auslegung ermöglicht, beispielsweise für die Extrusion und die spezifische Kühlung anspruchsvoller technischer Materialien wie PEEK, PEI, PEAK usw. Die Steuerung erfolgt ebenfalls über eine SPS und einen Touchscreen, über den das Kühlbad bedient wird und die erforderlichen Parameter angezeigt werden. Darüber hinaus lässt sich der Filamentdurchmesser in zwei (auf Wunsch in drei) Achsen mittels einer nachgeschalteten Laser-Durchmessermessung anzeigen. Am Auslauf des Kühlbads befindet sich eine Trocknungseinrichtung, die das Oberflächenwasser von den Filamenten entfernt. Die Maschine lässt sich in drei Achsen verstellen. Für Geschwindigkeiten über 60 m/min empfehlen wir ein zusätzliches, mindestens 2 m langes Kühlbad mit kaltem Wasser, das eine ausreichende Abkühlung des Filaments sicherstellt.
Die Abzugseinheit ist als Doppelbandabzug mit strapazierfähigen Bändern aus PU ausgeführt. Die Maschine ist für Geschwindigkeiten bis 100 m/min ausgelegt, wobei ein Servomotor als Hauptantrieb dient. Die Bewegung des oberen Bandes erfolgt über einen Pneumatikzylinder mit einstellbarer Entlastungskraft, was beispielsweise bei Filamenten aus weichgemachten Materialien von Vorteil ist. Auch der Abzug wird über eine SPS gesteuert, deren Einstellungen die Aktivierung einer Funktion zur Synchronisierung der Abzugsgeschwindigkeit mit den Daten des Filamentdurchmesser-Messgeräts ermöglichen. Dies hilft, die Toleranzen des Filamentdurchmessers innerhalb der vorgegebenen Grenzen zu halten.
Geregelte Filamentspeicherung spart Bedienzeit und Produktionskosten
Eine weitere Einrichtung in der Extrusionslinie ist der Speicher. Diese Einrichtung ermöglicht es, das produzierte Filament über einen bestimmten Zeitraum zwischenzuspeichern. Unsere Anlage verfügt über eine Speicherkapazität von nahezu 100 m. Das bedeutet, dass dem Bedienpersonal bei einer Extrusionsgeschwindigkeit von 100 m/min etwa 60s für den Spulenwechsel in der Wickeleinheit zur Verfügung stehen. Die Grundlage der Einrichtung bilden eine feststehende Welle mit einzeln drehbaren Rollen und eine bewegliche Welle mit der gleichen Anzahl an Rollen. Die eigentliche Bewegung beim Speichern des Filaments übernehmen kolbenstangenlose Pneumatikzylinder, die über ein von der SPS gesteuertes Proportionalventil angesteuert werden.
Dank dieser intelligenten Steuerung und der kontinuierlichen Positionsmessung der beweglichen Welle können wir den Druck im jeweiligen Zweig präzise einstellen und dadurch die Bewegungsgeschwindigkeit und insbesondere die Zugkraft in den Filamenten regeln. Dank der Möglichkeit, Rezepturen zu speichern, können wir für jedes Material eigene Speicherparameter einstellen. Am Auslauf ist unsere Maschine mit einem Not-Servoabzug ausgestattet, der eine automatische Entleerung des Speichers gewährleistet, wenn das Bedienpersonal beispielsweise den Spulenwechsel und den Start des Wickelvorgangs nicht rechtzeitig schafft. Ohne diese Möglichkeit werden die Filamente beim Erreichen der maximalen Speicherposition lose, und in den meisten Fällen muss das Bedienpersonal die Extrusionsgeschwindigkeit reduzieren, das Filament erneut in den Speicher einfädeln, die gewünschte Extrusionsgeschwindigkeit wieder einstellen und nach dem Einregeln der Durchmessertoleranzen gemäß den Anforderungen erneut mit dem Wickeln beginnen. Diese Funktion spart dem Bedienpersonal viel Zeit und reduziert die Kosten bei der Filamentherstellung erheblich.
Die Wickeleinheit ist als Einzelstation ausgelegt. Die leere Spule muss manuell eingesetzt werden, der weitere Prozess läuft jedoch bereits automatisch ab. Die Einheit ist mit einer pneumatischen Schere ausgestattet, die das Filamentende automatisch abschneidet. Mithilfe eines separaten Servoantriebs wird das Filament in die dreieckige Öffnung am Wickeldurchmesser der Spule geführt. Gleichzeitig beginnt sich die Spule zu drehen, und nach einer definierten Drehung wird das Filament in der Spule fixiert, sodass der Wickelvorgang schrittweise auf die gewünschte Geschwindigkeit hochgefahren werden kann. Alles wird über eine SPS und einen 12“-Touchscreen mit der Möglichkeit zur Speicherung von Rezepturen gesteuert.
Das Wickeln erfolgt über einen Servoantrieb mit Zugkraftregelung mittels eines Tänzers am Maschineneinlauf. Die Verlegung erfolgt ebenfalls über einen Servoantrieb und einen Kugelgewindetrieb. Auch der Abschluss der Filamentwicklung auf der Spule erfolgt automatisch. Das Wicklungsende wird mit einem zusätzlichen Schrumpfband gesichert, das nach einer definierten Anzahl von Umdrehungen automatisch zusammen mit dem Filamentende abgeschnitten wird. Der eigentliche Spulenwechsel erfolgt manuell, aber wir arbeiten bereits an der vollständigen Automatisierung des gesamten Prozesses, wobei wir davon ausgehen, dass der Prozess vollständig automatisch ablaufen wird. Auf Wunsch können wir die Wickler auch mit einer Kennzeichnungseinrichtung ausstatten, die jede Spule mit einem eindeutigen Code und den gewünschten Daten zur Herstellung des Filaments auf der jeweiligen Spule kennzeichnet.
Von der Konfiguration der Linie bis zum Test im Showroom
Wir können die Linie nach Kundenwunsch einschließlich Kühlanlage, Materialtrocknung und Materialförderung in den Einfülltrichter des Extruders liefern. Außerdem können wir die Linie mit einem Coextruder und einem Coextrusionskopf ausstatten, sodass das extrudierte Filament im Querschnitt beispielsweise die Form von zwei Halbmonden oder einen inneren Kern aus einem Material und eine äußere Schicht aus einem zweiten Material aufweisen kann. Für spezielle Materialien und Anwendungen können wir auch eine Zahnradpumpe auslegen, die das „Herzstück“ der Extrusionseinheit bildet und auf Grundlage des vor der Zahnradpumpe gemessenen Drucks die Drehzahl des Extruders regelt.
Ein enormer Vorteil sowohl für uns als auch für den Kunden ist die Tatsache, dass die komplette Linie bei uns im Showroom steht. So ist es nach Absprache möglich, diese Linie zu testen und festzustellen, wie alles funktioniert, welche Möglichkeiten diese Anlage bietet und welche Optionen noch angeboten werden können, um die Linie zur vollsten Zufriedenheit nachzurüsten.
-

COMPUPLAST s.r.o.
Extrusionslinien einschließlich Werkzeugen, Extruder, Extrusionslinien für Kunststoffe, Kühlkalibrierungen, Kühlbäder, Extrusionslinien…

Lieferanten zu diesem Thema
-

CHODOS CHODOV s.r.o.
Produziert Maschinen und Anlagen zur Herstellung von Kunststoffen und Gummi für die Kautschuk- und Kunststoffindustrie… -

1.PLASTCOMPANY, spol. s r.o.
Horizontale und vertikale Spritzgießmaschinen, Extruder und Extrusionslinien, Extrusionswerkzeuge… -

LUGER spol. s.r.o.
Peripheriegeräte für die Kunststoffindustrie, Temperiergeräte, Kunststoffschneidmühlen, Kunststoffförderanlagen… -

Konica Minolta Sensing Europe B.V.
Spektralphotometer, Photometer, Farbqualitätskontrolle, Messsysteme, Laborgeräte, Messung, Labor- und medizinische… -

BRIKLIS, spol. s r.o.
Tschechischer Hersteller von Maschinen, Brikettierpressen, Zerkleinerern, Förderern und Anlagen zur Abfallverarbeitung -

Sumitomo (SHI) Demag Plastics Machinery Česko spol. s r.o.
Demag Spritzgießmaschinen, Vollelektrische Spritzgießmaschinen, El-Exis SP - Verpackungsmaschine…


Tag der offenen Tür 2026 bei DESMA: Innovationen, Praxisnähe und internationaler Erfahrungsaustausch
28.10.2026 Unter dem Motto „Richtig gebaut. Läuft richtig.“ öffnete DESMA am 1. Oktober 2026 die Tore seines Stammwerks in Fridingen an der Donau und begrüßte mehr als 280 Besucher aus aller Welt zu einer äußerst gelungenen Open-House-Veranstaltung.
Meistgelesen in den letzten 30 Tagen
-
Langlebige Lösung: Rohre aus strahlenvernetztem Polyethylen (PE) PE-Xc für Trinkwasserleitungen
-
Polymerpreise dürften im November steigen, das Angebot verknappt sich zum Jahresende
-
PLASTIMAGEN 2026
-
Strahlensterilisation pharmazeutischer Primärverpackungen durch BGS
-
BGS: Kunststoffkomponenten für die Energieinfrastruktur – strahlenvernetzte Kunststoffe in der Praxis






Meistgelesen in den letzten 30 Tagen
-
Langlebige Lösung: Rohre aus strahlenvernetztem Polyethylen (PE) PE-Xc für Trinkwasserleitungen
-
Polymerpreise dürften im November steigen, das Angebot verknappt sich zum Jahresende
-
PLASTIMAGEN 2026
-
Strahlensterilisation pharmazeutischer Primärverpackungen durch BGS
-
BGS: Kunststoffkomponenten für die Energieinfrastruktur – strahlenvernetzte Kunststoffe in der Praxis







