JAN SVOBODA: Der Taupunkt und seine Bedeutung für Kunststoffverarbeiter
Was ist der „Taupunkt“
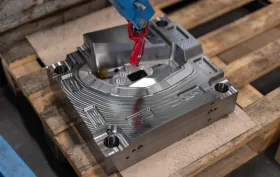
Der Taupunkt (die Taupunkttemperatur) ist die Temperatur, bei der die Luft maximal mit Wasserdampf gesättigt ist (die relative Luftfeuchtigkeit erreicht 100 %). Sinkt die Temperatur unter diesen Punkt, kommt es zur Kondensation. Anders gesagt: Je mehr Wasser (Wasserdampf) sich in der Luft befindet, desto höher muss die Temperatur sein, damit der Dampf NICHT am Werkzeug kondensiert (sich niederschlägt). Wenn es also regelmäßig und ausgiebig regnet, benötigt das Werkzeug eine höhere Temperatur, damit sich darauf kein Wasser niederschlägt. Befinden sich zudem Kondensationskeime in der Luft, beschleunigen diese den Wasserniederschlag am Werkzeug.
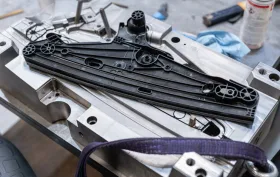
Wenn es in Ihrer Spritzgießerei staubt (beispielsweise beim Vermahlen von Kaltkanalangüssen), schlägt sich das Wasser schneller am Werkzeug nieder. Achtung, nicht nur außen. Sondern auch an den Trennebenen. Besonders wenn diese freigestellt sind, wird es interessant. Kondenswasser in der Kavität ist eine Katastrophe für sich.
Warum werden Werkzeuge also unterkühlt
Seit das Unternehmen JAN SVOBODA im Bereich des Kunststoffspritzgießens tätig ist, sind uns viele Aussagen im Stil von „Ein kaltes Werkzeug sorgt für kürzere Zyklen“ begegnet.
Die Praxis zeigt, dass nichts weiter von der Realität entfernt ist als diese Behauptung. Sehr vereinfacht gesagt: Kalter, abgekühlter Kunststoff ist eine Art Isolator. In einem kalten Werkzeug erstarrt die Kunststoffoberfläche in der Kavität also sehr schnell. Nur die Oberfläche. Ich habe ein kaltes Werkzeug. Daran liegt „kaltes“ Material an, das wie eine Isolierung wirkt. In diesem kalten Material sind „gestreckte“ Makromoleküle fixiert, die dazu neigen, in ihren ursprünglichen Zustand zurückzukehren – eine vereinfachte Beschreibung von Residualspannungen, also Eigenspannungen. In der Wandmitte des Kunststoffteils habe ich „heißes“ Material, das genügend Zeit zur Relaxation hat (die Makromoleküle haben also Zeit, durch langsames Erstarren in ihren ursprünglichen Zustand zurückzukehren).
Was folgt daraus
Unter anderem, dass die Wände des Bauteils „zum Zerreißen gespannt sind und die Mitte des Bauteils „entspannt ist“. Der Spannungsunterschied zwischen Wand und Bauteilmitte (hier wirken erhebliche Kräfte) wird die Bauteile nach und nach verziehen, und das Bauteil beginnt zu reißen. Obwohl es optisch so aussieht, als könnte ich das Bauteil „ein wenig früher“ aus dem Werkzeug auswerfen, weil die Oberfläche erstarrt ist, sieht die Realität anders aus. Im Inneren der Bauteilwand wird der Kunststoff (wenn ich das Bauteil früher aus dem Werkzeug auswerfe) noch nicht erstarrt sein. Die Wandmitte wird also noch einige Zeit nach dem Auswerfen aus dem Werkzeug weiter erstarren. Allerdings ohne die Unterstützung des Werkzeugs, während das Bauteil noch weiter abkühlt. Ohne äußere Unterstützung nimmt sein Verzug zu.
Für jedes Material gibt es eine empfohlene Werkzeugtemperatur. Wenn Sie Reklamationen wegen verzogener und reißender Bauteile vermeiden möchten, empfehlen wir Ihnen daher dringend: Halten Sie sich an diese Werte. Andernfalls produzieren Sie Ausschuss. Und als Bonus rosten Ihre Werkzeuge bei Einhaltung der Temperaturen nicht. Und das lohnt sich.
-

JAN SVOBODA s.r.o.
Komplettlieferungen von Halbzeugen für Kunststoffwerkzeuge, Werkzeuge zum Pressen von Kunststoffen und Leichtmetallen, Zerspanungswerkzeuge…

Lieferanten zu diesem Thema
-

ISPE TECHNOLOGIES SE
Hochwertige Serien-Spritzgießwerkzeuge aus China. Mehr als 600 gelieferte Werkzeuge. Besonders gründliche und schnelle… -

SLER, s.r.o.
Spritzgießwerkzeuge, Herstellung von Spritzgießwerkzeugen, Werkzeugbau, Werkzeugherstellung, CNC-Metallbearbeitung… -

HF TECHNIK s.r.o.
Herstellung von Formen und Werkzeugen, Lieferant von Produkten für das genaue, präzise und funktionelle Schleifen und… -

ALFA CHROM servis s.r.o.
Service, Reparatur und Wartung von Spritzgießwerkzeugen und Walzen, Spritzgießwerkzeuge, Reinigung von… -

INCOT PLASTIC s.r.o.
Herstellung von Kunststoffformteilen, Entwurf von Kunststoffteilen, Herstellung von Spritzgießwerkzeugen… -

KOVOROB, s.r.o.
Spritzgießwerkzeuge für Thermoplaste, Werkzeuge zum Blasformen von Flaschen, Normalien für Werkzeuge und…



FORMY A PLASTY 2026: Eine Konferenz, die zeigte, dass stabile Produktion lange vor dem ersten Spritzgussteil beginnt
26.05.2026 Die diesjährige Konferenz FORMY A PLASTY 2026 bestätigte, dass es beim Kunststoffspritzgießen längst nicht mehr nur um Maschine, Werkzeug und Zykluszeit geht. Im Laufe der beiden Tage zeigte sich etwas wesentlich Wichtigeres: Eine hochwertige...