A.M. spol. s r.o. - Trocknung hygroskopischer Materialien mit Trockenluft vs. im Vakuum
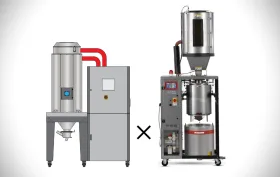
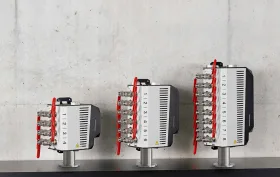
Im Jahr 2000 brachte die Firma Maguire den ersten Vakuumtrockner LPD mit drei rotierenden Behältern und im Jahr 2015 den Schwerkraft-Vakuumtrockner ULTRA mit drei getrennten Kammern auf den Markt. Beide Ausführungen arbeiten in drei aufeinanderfolgenden Schritten. Materialerwärmung - Materialtrocknung unter Vakuum - Verweilphase.
Allgemeine Voraussetzungen für die Trocknung hygroskopischer Materialien sind die Erwärmung des Materials auf die Trocknungstemperatur, bei der die molekularen Bindungen zwischen Wasser und Polymer gelöst werden, sowie die Schaffung einer Umgebung, deren Druck niedriger ist als der Druck an der Oberfläche und im Inneren der Granulatkörner. Der Wasserdampf wandert dann aus dem Inneren der Granulatkörner an die Oberfläche und weiter in die Umgebung, bis ein Gleichgewichtszustand erreicht ist. Ein höherer Druckunterschied führt naturgemäß zu einer höheren Trocknungseffizienz und -geschwindigkeit.
Ein objektiver Vergleich beider Arten der Materialtrocknung bietet sich in vielerlei Hinsicht an. Für diesen Vergleich verwenden wir als Beispiele die Trocknung von 100 kg/hod PC mit einer Schüttdichte von 0,7 kg/l und einer Trocknungstemperatur von 120 °C
sowie PA6 mit einer Schüttdichte von 0,65 kg/l und einer Trocknungstemperatur von 80°C. Die Trocknungszeit des Materials wird jedoch durch seine Anfangsfeuchte und die geforderte Endfeuchte bestimmt; wir verwenden in beiden Fällen typische Werte.
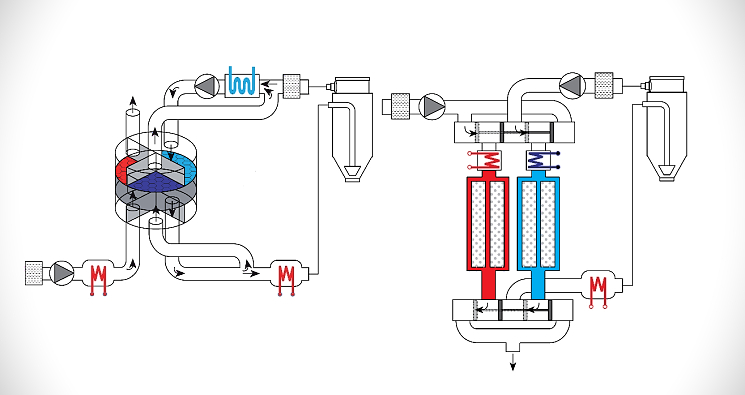
Trocknungsprinzip
Trockenluft
Auf Trocknungstemperatur erwärmte Trockenluft strömt durch das Trocknungssilo und entzieht dort dem Material die Feuchtigkeit. Die feuchte Luft wird beim Durchströmen eines Entfeuchters getrocknet, der als langsam rotierender Rotor aus gesintertem Silicagel oder als Patrone mit einer Füllung aus Molekularsiebgranulat ausgeführt sein kann. Für eine wirksame Materialtrocknung muss die Luft auf eine Taupunkttemperatur von min. -40°C getrocknet werden. Der rotierende Rotor muss kontinuierlich und das Patronenpaar zyklisch regeneriert/getrocknet werden. Bei relativ niedriger Temperatur nimmt das Trockenmittel eine große Menge Wasser auf, die es bei höheren Regenerationstemperaturen wieder abgibt. Die feuchte, warme Regenerationsluft wird in die Umgebung ausgeblasen.
 |
|
Vakuum
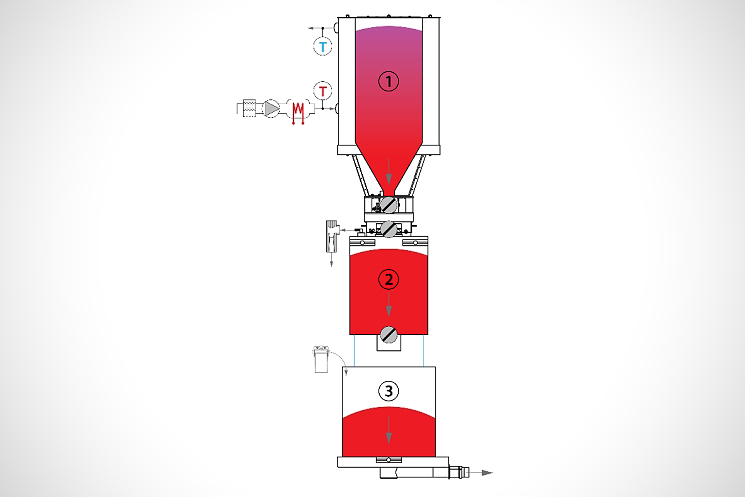
Der Schwerkraft-Vakuumtrockner ist in drei eigenständige, durch Ventile getrennte Kammern unterteilt.
ERWÄRMUNG - EVAKUIERUNG - VERWEILPHASE
Voraussetzung für eine wirksame Materialtrocknung ist die Erwärmung auf Trocknungstemperatur und die Erzeugung eines Vakuums von -930 mbar. Bei diesem Unterdruck liegt der Siedepunkt von Wasser bei 56°C. Durch den Druckunterschied wird der Wasserdampf im Inneren der Granulatkörner an die Oberfläche gedrückt. Das Wasser wandert schnell in die Umgebung.
Der Heiztrichter hat gegenüber der Vakuumkammer das dreifache Volumen, und nur das untere Drittel des Materials wird auf Trocknungstemperatur erwärmt. Nach oben hin nimmt die Temperatur allmählich ab. Ein Trockenluftpolster über dem Materialspiegel in der Verweilkammer verhindert eine nachträgliche Feuchtigkeitsaufnahme des Materials. Die Vakuum- und die Verweilkammer werden gewogen, ihre Materialmenge passt sich automatisch dem tatsächlichen Verbrauch der Maschine an.
 |
|
Tatsächliche Trocknungszeit des Materials
Trockenluft
Die tatsächliche Trocknungszeit des Materials entspricht seiner Verweilzeit im Trocknungssilo. Die relativ lange Trocknungszeit ergibt sich aus dem geringen Unterschied zwischen den Wasserdampfdrücken im Inneren und außerhalb der Granulatkörner sowie in der umgebenden Trockenluft und der damit verbundenen langsamen Migration der Wassermoleküle. Bei Materialien mit hoher Anfangsfeuchte und sehr langer Trocknungszeit besteht das Risiko einer Materialschädigung.
Die typische Trocknungszeit für PC beträgt 2-3 hod.
Die typische Trocknungszeit für PA6 beträgt 3-5 hod.
Vakuum
Die tatsächliche Trocknungszeit des Materials im laufenden Betrieb entspricht seiner Verweilzeit in der Vakuumkammer. Der Unterdruck von -930 mbar und damit der sehr hohe Partialdruckunterschied schaffen die Voraussetzungen für eine sehr schnelle Materialtrocknung. Das Wasser wird aus den Granulatkörnern regelrecht abgesaugt. Aufgrund der kurzen Trocknungszeit auch sehr feuchter Materialien ist das Risiko einer Materialschädigung ausgeschlossen.
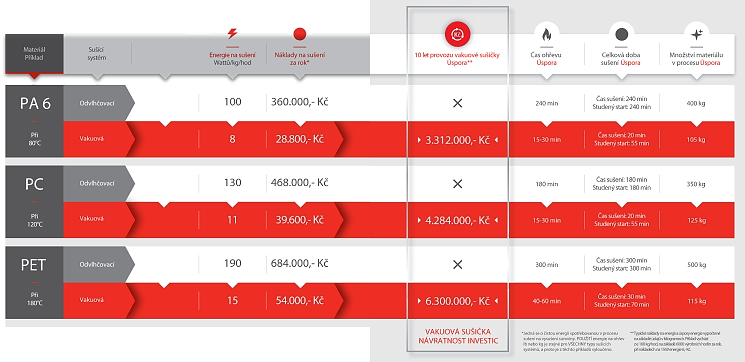
Die typische Trocknungszeit für PC beträgt 15-30 min.
Die typische Trocknungszeit für PA6 beträgt 30-40 min.
Kaltstart
Trocknungszeit eines neuen Materials.
Trockenluft
Die Kaltstartzeit ist mit der tatsächlichen Trocknungszeit des Materials identisch. Ein Materialwechsel ist zeitaufwendig. Er erfordert das Absaugen des Restmaterials aus dem Silo, die Reinigung des Silos und die Befüllung mit neuem Material.
Die typische Kaltstartzeit für PC beträgt 2-3 hod.
Die typische Kaltstartzeit für PA6 beträgt 3-5 hod.
Vakuum
Die Kaltstartzeit ergibt sich aus der Vorheizzeit, also der Erwärmung des unteren Drittels des Materialvolumens im Heiztrichter, und der Evakuierungszeit. Die typische Vorheizzeit beträgt 30 Minuten.
Die typische Kaltstartzeit für PC beträgt 45-60 min.
Die typische Kaltstartzeit für PA6 beträgt 60-70 min.
Materialmenge im Prozess
Gesamte Materialmenge im Trockner bei 100 kg/hod.
Trockenluft
Die relativ lange Trocknungszeit ist der Grund für das große Volumen des Trocknungssilos.
Die PC-Menge bei 2,5 hod. Trocknung beträgt 250 kg
Die PA6-Menge bei 4 hod. Trocknung beträgt 400 kg
Vakuum
Die sehr kurze Trocknungszeit bedeutet eine geringe Materialmenge im Prozess. Das Wiegen der Vakuum- und der Verweilkammer ermöglicht zudem eine automatische Anpassung der Materialmenge in diesen Kammern.
Die PC-Menge bei 23 min. Trocknung beträgt 161 kg
Die PA6-Menge bei 4 hod. Trocknung beträgt 218 kg
Wartungsaufwand
Trockenluft
Das Trockenmittel (Molekularsieb) des Zweipatronensystems hat eine begrenzte Lebensdauer und muss ungefähr alle zwei Jahre relativ kostspielig ausgetauscht werden. Ist der Trockner nicht mit einer Taupunktmessung ausgestattet, lässt sich der Zustand des Molekularsiebs nicht feststellen. Der Prozessfilter setzt sich mit Staub aus dem Material im Trocknungssilo zu und muss regelmäßig gereinigt werden.
Vakuum
Die Materialtrocknung erfolgt durch die Erzeugung eines Vakuums als Umgebungsbedingung. Die Vakuumkontrolle und dessen Kalibrierung erfolgen automatisch, eine Einstellung ist nicht erforderlich. Es muss lediglich ein Betriebsdruck der Druckluft von min. 5,5 bar gewährleistet sein. Es ist kein Filter enthalten, der sich mit Materialstaub zusetzen könnte.
Aufstellfläche
Trockenluft
Das System besteht aus zwei nebeneinander angeordneten Funktionseinheiten, dem Trockenlufterzeuger und dem Trocknungssilo mit Material.
Vakuum
Beim vertikalen Schwerkraft-Vakuumtrockner sind alle Funktionseinheiten untereinander angeordnet. Die Aufstellfläche ist je nach Größe um etwa 25-50% kleiner.
Energieverbrauch - Gemeinsame Eigenschaften
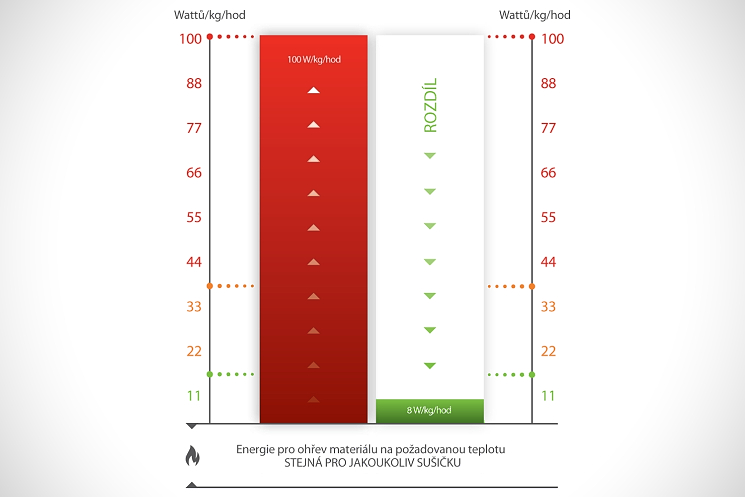
Der Energieverbrauch für die Materialerwärmung ist bei beiden Trocknertypen gleich und ergibt sich aus der Beziehung:
Q = m . cp . (t2 – t1),
wobei m die Masse des Materials, cp seine spezifische Wärmekapazität und t2 – t1 die Differenz zwischen der Trocknungstemperatur und der Eingangstemperatur des kalten Materials sind. Bei einigen teilkristallinen Materialien wie PET oder PBT verringert sich die Energie um die latente Umwandlungswärme. In jedem Fall ist jedoch die für die Erwärmung erforderliche Energie bei beiden Trocknertypen gleich. Der Energieverbrauch für die Erwärmung von 1 kg Material in 1 Stunde beträgt beispielsweise bei PA6 41 W, bei PC 44 W und bei PET 80 W.
Was wir in den Energieverbrauch für die Materialtrocknung einrechnen
Die Materialerwärmung in einem konventionellen Trockner erfolgt in einem vollständig geschlossenen System, die Materialerwärmung in einem Vakuumtrockner in einem offenen System mit einem gewissen geringen Wärmeverlust durch die Abluft, deren Temperatur relativ niedrig ist. Im Interesse der Objektivität berücksichtigen wir diesen Verlust und den Energieverlust für den Betrieb des Vakuumerzeugers beim Vergleich des Energieverbrauchs für die Materialtrocknung. Diese Verluste werden beim Vakuumtrockner zum Energieverbrauch für die Trocknung hinzugerechnet.
Trockenluft
- Hoher Wärmeenergiebedarf für die Regeneration des Trockenmittels
- Energie für den Betrieb des Regenerationsgebläses
- Energieverluste durch Konvektion und Strahlung
Vakuum
- Energie für den Betrieb des Vakuumerzeugers
- Energie für den Betrieb des Gebläses
- Wärmeverlust durch die Abluft des Heiztrichters
- Energieverluste durch Konvektion und Strahlung
Für die Trocknung von 1 kg Material erforderliche Energie
Trockenluft
Typischer Gesamtenergiebedarf für die Trocknung: 100 W/kg/hod
PC: 130 W/kg/hod
PA 6: 100 W/kg/hod
Vakuum
Typischer Gesamtenergiebedarf für die Trocknung: 8 W/kg/hod
PC: 11 W/kg/hod
PA 6: 8 W/kg/hod
 |
|
Gesamtvergleich
Bei der Trocknung von 100 kg/hod, 6000 Betriebsstunden pro Jahr, Kosten von 6,- CZK pro 1 kWh
 |
|
-

A.M. spol. s r.o.
Technologische Beratung, Planung und Vertrieb von Peripheriemaschinen und -anlagen für kunststoffverarbeitende Betriebe, Dosiergeräte –…

Lieferanten zu diesem Thema
-

Caspro s.r.o.
Peripherie für die Kunststoffindustrie, Extruder, Schnecken und Zylinder, gravimetrische und volumetrische… -

PLASTICS MACHINES s.r.o.
Verkauf gebrauchter Spritzgießmaschinen, Technologien für die Kunststoffproduktion, Kunststoffzerkleinerer… -

EUROIMPEX CZ s.r.o.
Maschinen zur Kunststoffverarbeitung, Peripheriegeräte, Extruder, Förderbänder, Kühlgeräte, Temperiergeräte, Schnecken… -

1.PLASTCOMPANY, spol. s r.o.
Horizontale und vertikale Spritzgießmaschinen, Extruder und Extrusionslinien, Extrusionswerkzeuge… -

LUGER spol. s.r.o.
Peripheriegeräte für die Kunststoffindustrie, Temperiergeräte, Kunststoffzerkleinerer, Kunststoffförderanlagen… -

MAPRO SLOVAKIA , s.r.o.
Spritzgießmaschinen Haitian, vollelektrische Spritzgießmaschinen ZHAFIR VENUS, Schnecken, Zylinder, Peripherie DPS…



Reportage aus dem serbischen Ruma: Wie MAPRO die Türen zum europäischen Megawerk von Haitian öffnete
28.09.2026 Die Veranstaltung Haitian Open House, die vom 22. bis 24. September 2026 in der serbischen Stadt Ruma stattfand, ermöglichte einen Einblick in den größten Produktionsstandort für Haitian-Spritzgießmaschinen außerhalb Chinas. Die Gelegenheit,...