Wie nutzt Stepanek3D Pulvertechnologien zum Sintern von Polymeren?
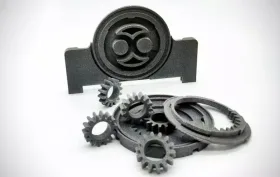
Was sind SLS/MJF-Technologien?
Für die Herstellung von Bauteilen aus Pulver mittels additiver Technologien werden 2 Technologien eingesetzt:
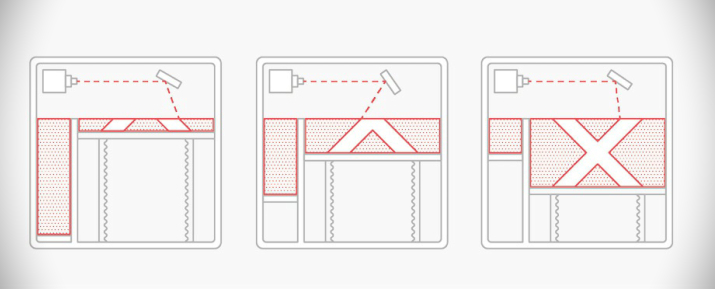
1. SLS-Technologie (Selective Laser Sintering), bei der das Sintern durch das Abscannen der jeweiligen Schicht mit einem Laserstrahl erfolgt. Nach dem Abscannen der Querschnitte in einer Schicht wird die Bauplattform um eine Schichthöhe abgesenkt, das System trägt eine neue Pulverschicht auf und verdichtet sie, und der gesamte Prozess wird bis zur letzten Schicht fortgesetzt und wiederholt. Die übliche Schichthöhe beträgt 75 bis 175 Mikrometer. Der Laserstrahldurchmesser hängt vom jeweiligen Maschinentyp ab und beträgt üblicherweise 200 bis 500 Mikrometer.
 |
|
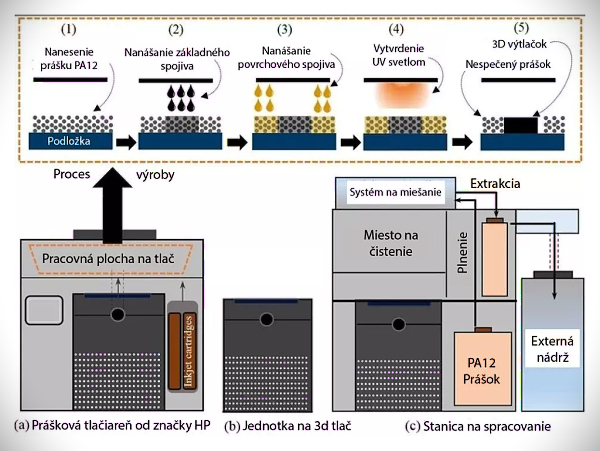
2. MJF-Technologie (Multi Jet Fusion), bei der das Sintern durch die Bewegung des gesamten Druckkopfs in einem Schritt über die gesamte Schicht erfolgt. Bei dem patentierten System von HP trägt der Druckkopf lokal Bindemittel (Reaktionsflüssigkeiten) auf das ungesinterte Pulver auf, die durch Wärme aktiviert werden. Nach der Aktivierung der jeweiligen Schicht wird eine neue Pulverschicht aufgetragen und verdichtet, und der gesamte Prozess wird bis zur letzten Schicht fortgesetzt und wiederholt. Die übliche Schichthöhe beträgt 80 Mikrometer. Die Auflösung hängt vom Maschinentyp ab, üblicherweise beträgt sie 1200 dpi.
 |
|
Welche Materialien können Sie verwenden?
Das mit Abstand am weitesten verbreitete Material ist Nylon PA12, da es vielseitig, bewährt, mit ausgewogenen mechanischen Eigenschaften ausgestattet, verfügbar und leicht zu verarbeiten ist.
Darüber hinaus wird Nylon PA11 eingesetzt, das flexibler und zäher als PA12 ist.
Das Material Nylon PA12 GB40 enthält einen Volumenanteil von 40% Glaspartikeln, die die Steifigkeit sowie die Temperatur- und Chemikalienbeständigkeit erhöhen.
Nicht zuletzt wird auch das Material TPU M95A eingesetzt, das sich durch ein hohes Maß an Flexibilität und Zähigkeit auszeichnet.
Alle anderen Materialien sind teurer als Nylon PA12 und haben längere Lieferzeiten.
Wofür werden diese Technologien am häufigsten eingesetzt?
Die Verwendung von Produkten aus diesen Technologien lässt sich in folgende Einsatzbereiche unterteilen:
- Prototypenbau – funktionsfähige und präzise Prototypen verschiedener Bauteile und Baugruppen, die in kurzer Zeit zu niedrigen Kosten hergestellt werden müssen,
- Funktionsbauteile – Zahnräder, Teile funktionsfähiger Mechanismen, Baugruppen und Ähnliches,
- Bauteile für Hydraulik und Pneumatik – Bauteile mit konturnahen Kühl- oder Verteilungskanälen, die im Inneren des Bauteils beliebig gestaltet werden können, was neue, effizientere Lösungsmöglichkeiten eröffnet (die aufgrund der Fertigungsgrenzen anderer Technologien technisch nicht möglich waren),
- Vorrichtungen und deren Komponenten – Montage- oder Spannvorrichtungen für die Bearbeitung, weitere Informationen im Abschnitt 3D-Druck von Vorrichtungen,
- Bauteile für die Robotik – Greiferbacken, Schutzabdeckungen, Roboterteile und Ähnliches,
- Ersatzteile – sowohl vorübergehende als auch dauerhafte Lösungen bei beschädigten Teilen von Maschinen und Anlagen. Weitere Informationen im Abschnitt Herstellung von Ersatzteilen,
- Bauteile mit geringerem Gewicht – da Bauteile in Kombination mit additiver Fertigung auf ein möglichst geringes Gewicht und Volumen optimiert werden können, handelt es sich um leistungsfähige Werkzeuge zur Gewichtseinsparung. Weitere Informationen auf den Unterseiten Topologieoptimierung und Generatives Design,
- Kleinserienfertigung – vorwiegend geeignet für kleinere Bauteile (als Richtwert mit einer längsten Seitenlänge von bis zu 100 mm), die in Stückzahlen von Tausenden bis Zehntausenden pro Monat produziert werden können, oder für mittelgroße Bauteile (als Richtwert mit einer längsten Seitenlänge von 100 bis 200 mm) in Stückzahlen von einigen Zehn bis Hunderten pro Monat beziehungsweise für große Bauteile (als Richtwert mit einer längsten Seitenlänge von 200 bis 300 mm) in Stückzahlen von einzelnen bis einigen Zehn pro Monat.
- Werkzeugherstellung –Herstellung von Sonder-Spannzangen, Spannmitteln, Backen, Werkzeugschäften und Ähnlichem,
- Elektrotechnik – Herstellung von Boxen, Gehäusen und Halterungen für Elektronik sowie von Sonder-Steckverbindern, Abstandsbolzen und Ähnlichem.
Für wen sind SLS und MJF geeignet?
Diese Technologien können aufgrund ihrer finanziellen und zeitlichen Zugänglichkeit praktisch von jedem genutzt werden.
Den größten Mehrwert bieten sie jedoch Unternehmen, die funktionale Alternativen zu konventionell bearbeiteten Bauteilen suchen oder neue, effizientere Lösungen einführen, die gerade durch die Gestaltungsfreiheit der additiven Fertigung ermöglicht werden. Dies vor allem deshalb, weil sie häufig erhebliche Zeit- und Kosteneinsparungen ermöglichen.
Welche Vorteile bieten SLS/MJF?
Betrachten wir die einzelnen Vorteile dieser Technologien im Detail:
1. Bestes Preis-Leistungs-Verhältnis für funktionale Bauteile unter den verfügbaren additiven Technologien
Da sowohl das Material als auch der Fertigungsprozess relativ kostengünstig sind und die Pul Technologien andererseits eine hohe Qualität hinsichtlich der mechanischen, chemischen, thermischen und maßlichen Eigenschaften bieten, sind sie häufig die erste Wahl für funktionale Bauteile. Dazu trägt selbstverständlich auch die schnelle Lieferung bei (in der Regel innerhalb von 24 Stunden bis 5 Arbeitstagen).
2. Gestaltungsfreiheit
Einer der Hauptvorteile ist zweifellos die Gestaltungsfreiheit, die unter den verfügbaren additiven Technologien am größten ist, da das ungesinterte Material die bereits gesinterten Bereiche der Bauteile stützt. Deshalb sind keine technologisch bedingten Elemente wie Stützstrukturen und Ähnliches erforderlich.
Dadurch können wir Bauteile mit praktisch jeder beliebigen Geometrie gestalten. Es ist lediglich zu berücksichtigen, dass das Material aus Hohlräumen manuell oder mechanisch entfernt wird, weshalb diese ausreichend zugänglich sein müssen. Andernfalls verbleibt darin Restpulver, das sich mit der Zeit lösen kann.
3. Nahezu perfekte Isotropie
Isotropie bezeichnet die Eigenschaft eines Erzeugnisses, bei unterschiedlichen Kraftrichtungen die gleichen mechanischen Eigenschaften aufzuweisen. Das bedeutet, dass SLS- und MJF-Bauteile unabhängig von der Druckrichtung (Ausrichtung des Erzeugnisses im Bauraum) in allen Richtungen praktisch die gleiche Festigkeit besitzen. In Richtung der Z-Achse ist die Festigkeit prozentual geringfügig niedriger, dieser Unterschied ist jedoch praktisch vernachlässigbar.
4. Ausgewogene Oberflächenqualität
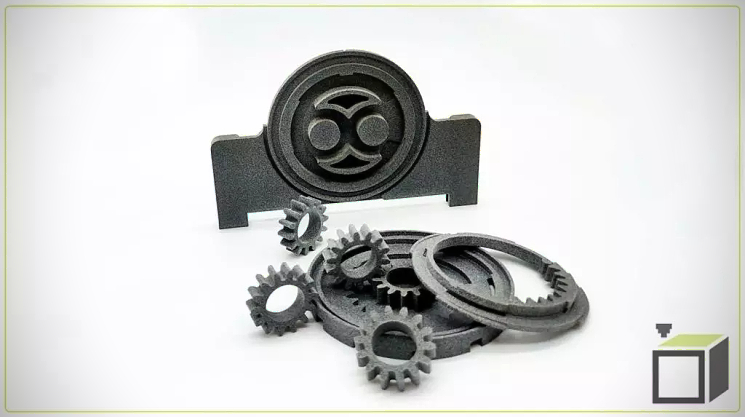
Schichtlinien beziehungsweise leichte Unvollkommenheiten und Unterschiede zwischen den Flächen können nach der Fertigung geringfügig sichtbar sein, im Vergleich zur FDM/FFF-Technologie (Aufschmelzen eines Kunststofffilaments) sind die optischen Unterschiede zwischen den einzelnen Flächen jedoch vernachlässigbar. Das bedeutet vereinfacht, dass die Oberfläche auf allen Flächen unabhängig von der Ausrichtung des Bauteils im Bauraum die gleiche oder eine ähnliche Qualität aufweist. Deshalb können die Erzeugnisse auch als Sichtteile eingesetzt werden.
5. Relativ hohe Genauigkeit und Wiederholgenauigkeit der Fertigung
Die Genauigkeiten werden im Artikel weiter unten in einem eigenen Kapitel näher und konkret beschrieben: Welche Genauigkeiten erreichen SLS und MJF? Im Vergleich zu den verfügbaren additiven Technologien liegen die Genauigkeit und die Wiederholgenauigkeit der Fertigung jedoch auf einem hohen Niveau.
 |
|
6. Hohe Produktivität und kurze Lieferzeiten
Allgemein lassen sich Produktivität und Lieferzeiten für beide Technologien näherungsweise wie folgt einordnen:
SLS eignet sich für kleinere Bauteile (größte Abmessung etwa bis 100 mm) in mittleren Stückzahlen (in der Größenordnung von Hunderten bis Tausenden Stück pro Monat) oder für mittelgroße Bauteile (größte Abmessung etwa 100 bis 200 mm) in kleineren Stückzahlen (in der Größenordnung von Dutzenden bis Hunderten Stück pro Monat).
MJF eignet sich für größere Bauteile (größte Abmessung etwa 200 bis 300 mm) in kleineren Stückzahlen (in der Größenordnung von Dutzenden bis Hunderten Stück pro Monat) oder für mittlere und kleinere Bauteile (größte Abmessung etwa bis 200 mm) in größeren Stückzahlen (in der Größenordnung von Tausenden bis Zehntausenden Stück pro Monat).
7. Umweltverträglichkeit der Fertigung
Nicht zuletzt lassen sich diese Technologien auch hinsichtlich ihrer Umweltverträglichkeit und der Abfallwirtschaft vergleichen. Das ungesinterte Material wird nach der Fertigung nämlich lediglich entfernt und bei der nächsten Fertigung wiederverwertet. Das bedeutet, dass es sich theoretisch um eine vollständig abfallfreie Fertigung handelt.
Welche Nachteile haben SLS und MJF?
Um transparent zu sein, müssen auch die potenziellen Nachteile dieser Technologie genannt werden. Diese sind folgende:
1. Saugfähige Oberfläche
Die leicht poröse Oberflächenstruktur nimmt Gase und Flüssigkeiten auf, die bei langfristiger Einwirkung die Bauteile chemisch schädigen oder deren Eigenschaften oder Abmessungen verändern können. Porös ist jedoch nur die äußere Oberfläche des Bauteils (bis zu einer Tiefe in der Größenordnung von wenigen Zehntel mm), der Kern selbst ist kompakt und undurchlässig. Bei einer Wanddicke von 1,5 bis 2 mm entsteht bereits ein ausreichend undurchlässiger Kern, sodass die Bauteile auch in pneumatischen oder hydraulischen Anwendungen eingesetzt werden können.
Zugleich gibt es Verfahren, um die Saugfähigkeit zu verringern oder vollständig zu beseitigen. Dazu gehören die Imprägnierung mit einem speziellen Farbpigment, das Lackieren oder das Ätzen der Oberfläche. Diese zusätzlichen technologischen Arbeitsschritte verlängern jedoch die Lieferzeiten und erhöhen den Preis des Produkts.
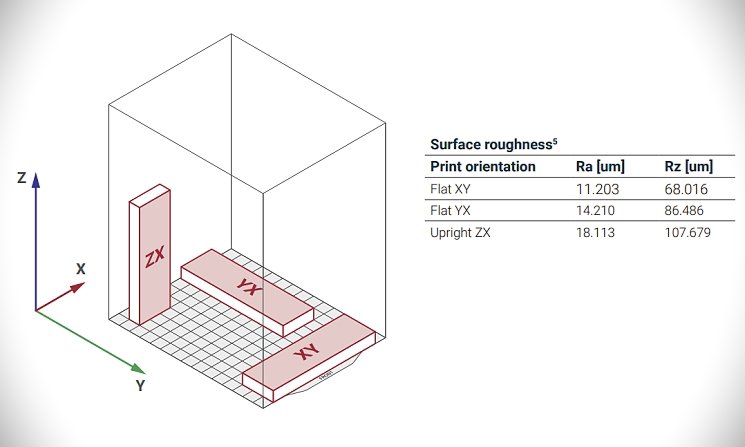
2. Erhöhte Oberflächenrauheit
Die Oberflächenrauheit hängt vor allem von der Ausrichtung des Bauteils im Bauraum ab, wie in der nachstehenden Abbildung dargestellt. Standardmäßig liegt sie im Bereich von Ra = 11 bis 18 µm und Rz = 68 bis 108 µm
 |
|
Die Oberflächenrauheit lässt sich jedoch weiter verbessern z. B. durch manuelles oder maschinelles Schleifen, Polieren, Bearbeiten, Gleitschleifen oder auch Spachteln und Färben.
Welche Bauvolumina bieten SLS/MJF?
Das hängt vor allem von der eingesetzten Maschine und dem Material ab. Wenn wir uns auf das bei beiden Technologien am häufigsten verwendete Material Nylon (Polyamid) PA12 konzentrieren, ergeben sich folgende Bauvolumina, die wir auch im Rahmen unserer Dienstleistungen bei STEPANEK3D anbieten können:
- Bei der SLS-Technologie können wir ein Bauvolumen von 130 x 180 x 330 mm (XYZ) nutzen,
- Bei der MJF-Technologie können wir ein Bauvolumen von 380 x 284 x 380 mm (XYZ) nutzen.
Innerhalb dieser Bauvolumina können größere Bauteile auch entlang der Raumdiagonale ausgerichtet oder auf verschiedenen Ebenen ohne Einschränkungen über- oder nebeneinander angeordnet werden (sogenanntes Nesting).
Auch wenn die Abmessungen der Bauteile, die mit diesen Technologien aus einem Stück gefertigt werden können, relativ begrenzt sind, können wir sie effizient durch formschlüssige, mechanische oder chemische Verbindungen oder eine Kombination daraus zusammenfügen. Dadurch können wir eine Verbindung erzielen, die fester als das umgebende Material ist, und damit eine theoretisch unbegrenzte Bauteilgröße erreichen.
Welche Genauigkeiten erreichen SLS und MJF?
Die Genauigkeit ist bei beiden Technologien unterschiedlich und lässt sich allgemein wie folgt definieren:
- Bei der SLS-Technologie (Sintern durch Abtasten mit einem Laserstrahl) beträgt das allgemein definierte Toleranzfeld für Längenmaße bis 100 mm ± 0,3 mm, für Abmessungen über 100 mm gilt eine Toleranz von ± 0,3%.
- Bei der MJF-Technologie (Sintern durch die Bewegung des gesamten Druckkopfes in einem Schritt über die gesamte Schicht) beträgt das allgemein definierte Toleranzfeld für Abmessungen bis 100 mm ± 0,2 mm, und für Abmessungen über 100 mm gilt eine Toleranz von ± 0,2%.
Hervorzuheben ist jedoch, dass sich die Genauigkeit insbesondere durch eine geeignete Ausrichtung der Bauteile weiter erhöhen lässt. Dafür muss jedoch vor der Fertigung konkret ausgewählt und definiert werden, welche Merkmale (geometrischen Bereiche) des Bauteils hinsichtlich der Genauigkeit entscheidend sind.
Wenn mehrere Merkmale am Bauteil gekennzeichnet sind, kann es vorkommen, dass sich diese hinsichtlich der Genauigkeit gegenseitig ausschließen. Daher ist es sinnvoll, möglichst wenige Schlüsselbereiche festzulegen, damit der Prozess hinsichtlich der Genauigkeit vorrangig nur auf diese abgestimmt wird. Dort lässt sich unter bestimmten Umständen mit beiden oben genannten Technologien eine theoretische Genauigkeit von bis zu ± 0,1 mm erreichen. Dank der hohen Wiederholgenauigkeit der Fertigung kann dies durch die Herstellung eines Musters, die Messung der Abweichungen und die anschließende Korrektur des zugrunde liegenden 3D-Modells erreicht werden.
Allerdings kann kein Hersteller, der über diese Maschinen verfügt, die genannten Toleranzen garantieren, da es sich beim Sintern auch um einen thermischen Prozess handelt, bei dem sich neben der lokalen Verfestigung anschließend auch das gesamte Bauteil während des Abkühlens maßlich „bewegt“, wodurch zusätzliche Maßänderungen auftreten können.
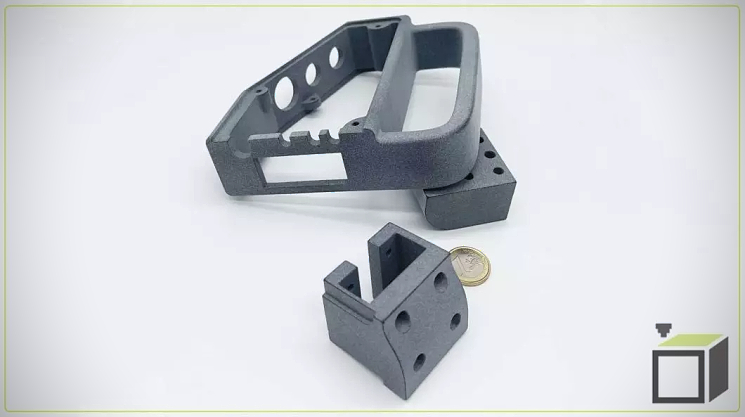
Daher ist dieses Verfahren in der Praxis für engere Toleranzfelder nicht uneingeschränkt geeignet, wenn die oben genannten Toleranzfelder Ihren Anforderungen nicht entsprechen. Hier eignet sich eher eine Kombination aus 3D-Druck eines Halbzeugs + spanender Bearbeitung oder die Verbindung maschinell bearbeiteter Segmente mit 3D-gedruckten Segmenten. Bei STEPANEK3D können wir auch eine Kombination aus additiver Fertigung und spanender Bearbeitung anbieten.
 |
|
Welche Lieferzeiten gelten für SLS/MJF?
Das hängt von der Größe, dem Volumen und der Anzahl der Bauteile sowie von den aktuellen Maschinenkapazitäten ab. Erfahrungsgemäß können wir jedoch bei kleineren Mengen in der Größenordnung von einzelnen bis einigen Dutzend Bauteilen standardmäßig Lieferzeiten von 24 Stunden bis zu 5 Arbeitstagen anbieten. In bestimmten Fällen können die Bauteile auch per Express innerhalb von 24 Stunden geliefert werden.
Was kosten SLS- und MJF-Bauteile?
Der Preis hängt von der Größe, dem Volumen, der Anzahl der Bauteile, der Liefergeschwindigkeit und dem gewählten Material ab. Standardmäßig wird der Preis anhand des Produktvolumens kalkuliert und liegt für das Material Nylon PA12 üblicherweise zwischen 0,5 und 2 EUR ohne MwSt. / cm3. Bei Interesse erstellen wir Ihnen gerne ein individuelles Angebot.
Fazit
In diesem Artikel haben wir die Möglichkeiten der Technologien SLS und MJF zum Sintern von Polymerpulver betrachtet, ihre Unterschiede verglichen und die verwendeten Materialien definiert.
Darüber hinaus haben wir die Einsatzbereiche der mit diesen Technologien hergestellten Produkte beschrieben, erläutert, für wen sie bestimmt sind, und ihre Vor- und Nachteile sowie die üblichen Lieferzeiten und Preise solcher Druckteile aufgeführt.
Wenn Sie weitere Fragen zur Technologie, zu den Materialien oder zu Ihrer konkreten Anwendung haben, können Sie sich direkt an unseren Spezialisten für 3D-Druck wenden: telefonisch unter +421907319874 oder per E-Mail an info@stepanek3d.sk.
-

3D Tlač - Stepanek3D
3D-Scannen, 3D-Druck, Bearbeitung von 3D-Modellen, Kunststoff-Sonderanfertigungen, Auftragsfertigung, Kleinserienfertigung, Herstellung von…

Lieferanten zu diesem Thema
-

OSMOS s.r.o.
ERP-Software, 3D-Konstruktion von Kunststoffprodukten, Simulation des Kunststoffspritzgießens… -

ISPE TECHNOLOGIES SE
Hochwertige Serien-Spritzgießwerkzeuge aus China. Mehr als 600 gelieferte Werkzeuge. Besonders gründliche und schnelle… -

Testpolymer EU s.r.o.
Akkreditierte Prüflaboratorien Nr. 1595, Kunststoffprüfung, mechanische Prüfungen von Kunststoffen, Laborprüfungen und… -

ADATEX, s.r.o.
3D-Druck, 3D-Drucker, 3D-Scanner, 3D-Scannen und Prüfung, 3D-Digitalisierung, 3D-Messung, 3D-Modell, 3D-Modellierung… -

SMARTPLAST s.r.o.
Analysen des Kunststoffspritzgießens, fertigungsgerechtes Design von Kunststoffteilen, Simulation des… -
Plastikářský klastr
Dienstleistungen für die Kunststoffindustrie, Seminare, Workshops, Konferenzen, Weiterbildung, Schulungen, Kurse zur…



MSV 2026 zeigte die neuesten industriellen Innovationen und bestätigte die Bedeutung persönlicher Begegnungen für das Geschäft
16.10.2026 Neun vollständig belegte Hallen des Brünner Messegeländes boten eine Leistungsschau der spannendsten Entwicklungen in der heutigen Industrie. Die Präsentationen von 1 379 ausstellenden Unternehmen aus 39 Ländern besichtigten innerhalb von vier...