Lubomír Zeman: Elektromobilität und Spritzgießen von Thermoplasten, Teil 3.
5.4 Regranulate, Biokunststoffe – die Zukunft der Kunststoffindustrie ?
Wie bereits erwähnt, ist Nachhaltigkeit auch in der Kunststoffindustrie ein zentrales Thema. Die Verarbeitung von Rezyklaten (wir Zeitzeugen erinnern uns an Zeiten, in denen die Automobilindustrie die Tendenz verfolgte, ausschließlich Neuwaregranulate ohne Zusatz von Mahlgut beziehungsweise Rezyklat zu verarbeiten), Biomaterialien usw. rückt zunehmend in den Vordergrund. Statistiken zufolge werden weltweit weniger als 10 % der Kunststoffabfälle recycelt und ca. 12 % der Abfälle als Brennstoff in der Energiewirtschaft genutzt; die übrigen Abfälle (ca. 5 Milliarden Tonnen) landen sowohl auf offiziellen als auch auf inoffiziellen Deponien und in den Meeren.
5.4.1 Regranulate
In der Bedeutung des Begriffs Thermoplast ist das Recycling bereits angelegt – es handelt sich um einen Kunststoff, der durch Wärme in eine Schmelze überführt werden kann, die durch Abkühlen wieder in den festen Zustand übergeht, und dies wiederholt.
Daraus folgt, dass Abfälle aus Thermoplasten erneut verarbeitet werden können und als „Sekundärmaterialien“ betrachtet werden können, wobei wir unter dem Begriff „Sekundärmaterialien“ Thermoplaste für das Spritzgießen verstehen, die bereits mindestens einmal einem Verarbeitungsprozess unterzogen wurden, d. h. bereits eine gewisse thermische Vorgeschichte aufweisen. Im Wesentlichen handelt es sich entweder um lediglich zerkleinertes Material, üblicherweise Prozessabfälle und Ausschussteile aus der eigenen oder fremden Spritzgussteilproduktion, oder um zerkleinertes und regranuliertes Material (dessen Herkunft dieselbe wie bei Mahlgut sein kann). Regranulierung bedeutet, dass das zerkleinerte Material eine Regranulieranlage beziehungsweise eine Misch- und Extrusionsmaschine durchläuft (das Material erhält eine weitere thermische Vorgeschichte), wobei das Ergebnis der Extrusion ein neues Granulat – Regranulat – ist. Darüber hinaus können es aussortierte Spritzgussteile aus der kommunalen Sammlung, Spritzgussteile und Erzeugnisse am Ende ihrer Lebensdauer usw. sein.
Bei wärmeempfindlichen Materialien und Materialien mit faserförmigen Füllstoffen ist es vorteilhafter, für die weitere Verarbeitung Mahlgut zu verwenden – das Material wird bei der Regranulierung nicht erneut thermisch beansprucht, und die Schädigung (Verkürzung) des faserförmigen Füllstoffs bei der Regranulierung wird verringert. Ein Nachteil von Mahlgut ist die ungleichmäßige Größe der zerkleinerten ( gemahlenen ) Partikel und bei Verwendung einer ungeeigneten Mühle ein höherer Staubanteil, der durch Verstopfen der Einzugsöffnung zur Schnecke der Plastifiziereinheit der Spritzgießmaschine Probleme beziehungsweise Unregelmäßigkeiten beim Materialeinzug in die Schnecke während des Plastifizierens verursachen kann. Für die Zerkleinerung mit möglichst geringem Staubanteil eignen sich am besten Schneidmühlen mit Rotordrehzahlen bis 150 (maximal 300) min-1. Mahlgut kann auch in Dosiergeräten mit Klappen Probleme verursachen, da es aufgrund seiner unregelmäßigen Formen die Bewegung der Klappen verhindern kann, indem es zwischen Wand und Klappe stecken bleibt.
Der Vorteil regranulierter Materialien besteht (im Gegensatz zu Mahlgut) darin, dass sie hinsichtlich ihrer granulometrischen Eigenschaften praktisch mit Neuware identisch sind. Zudem können der Schmelze bei der Regranulierung verschiedene Additive zugesetzt werden – Füllstoffe, Stabilisatoren, Farbpigmente, Schmiermittel usw. –, die zu einer Verbesserung der Gebrauchs- und Verarbeitungseigenschaften des Regranulats führen.
Das Spritzgießen, d. h. die erneute Verarbeitung von Abfällen – Mahlgut oder Regranulat –, und die resultierende Qualität der Spritzgussteile, die entweder zu hundert Prozent aus Abfällen oder aus Neuware mit Abfallbeimischung hergestellt werden, hängen wesentlich vom Polymertyp und seiner Additivierung (Stabilisierung) sowie von den Verarbeitungsbedingungen, insbesondere den thermischen Bedingungen, des ursprünglichen Granulats ab.
Generell lässt sich feststellen, dass die Degradation von Spritzgießmaterialien von ihrer thermischen Beanspruchung – Schmelzetemperatur, Umfangsgeschwindigkeit an der Schnecke (Schneckendrehzahl), Staudruck an der Schnecke, Temperatur des Heißkanals, Verweilzeit der Schmelze im Plastifizierzylinder und im Heißkanal, Scherbeanspruchung beim Füllen der Kavität – sowie vom Feuchtigkeitsgehalt und vom Gehalt und den Arten der Stabilisatoren abhängt. Hinzu kommt die Anzahl der wiederholten Verarbeitungszyklen oder Regranulierungen.
Mit zunehmender Anzahl der Recyclingvorgänge steigen:
- der Elastizitätsmodul des Materials
- der kristalline Anteil
- die Schmelze-Massefließrate (MFR)
- die Zugfestigkeit (oder sie bleibt unbeeinflusst)
Mit zunehmender Anzahl der Recyclingvorgänge sinken:
- die Molekülmasse des Materials
- seine Bruchdehnung
- die Kerbschlagzähigkeit
- die Schmelzeviskosität
5.4.2 Biokunststoffe
Viele sehen in Biokunststoffen die nahe Zukunft, doch aus technisch-ökonomischer Sicht ist diese Vision, insbesondere für technische Anwendungen, derzeit verfrüht. Diese Feststellung möchte ich mit meinen Erfahrungen beim Besuch der bereits erwähnten Weltleitmesse Kunststoffe in den Jahren 2019 und 2022 untermauern. Im Jahr 2019 gab es keinen Messestand der Hersteller von Spritzgießmaschinen, an dem nicht auf einer der ausgestellten Maschinen ein Biomaterial verarbeitet wurde. Im Jahr 2022 waren Regranulate deutlich in der Überzahl.
Biokunststoffe können hergestellt werden
- auf Basis nachwachsender Rohstoffe und biologisch abbaubar, zersetzbar, beispielsweise Polylactid, d. h. ein Material auf Basis von Polymilchsäure, PLA, Polyglycolid auf Basis von Glycolsäure, PGA, oder modifizierte Stärke
- auf Basis nachwachsender Rohstoffe, jedoch biologisch nicht abbaubar, beispielsweise Polyamid, PA, oder Polyethylenterephthalat, PET
- auf Basis nicht erneuerbarer – fossiler - Rohstoffe und biologisch abbaubar, beispielsweise 1,4-Butylen 1,4-Butylen 1,4-Butadienterephthalat, PBAT, oder Polycaprolacton, PCL
Biologisch abbaubare Kunststoffe (biologisch abbaubarer Kunststoff), degradierbare, vollständig abbaubare Kunststoffe (sie enthalten Abbaumittel, die durch Oxidation der Kohlenstoffbindung im Kunststoff dessen biologischen Abbau ermöglichen) und kompostierbare Kunststoffe, die nach dem Ende des Lebenszyklus des jeweiligen Spritzgussteils in der Umwelt bestimmten Mikroorganismen zur Energiegewinnung dienen - der Kohlenstoff aus dem Kunststoff wird beim mikrobiellen Prozess vollständig in Kohlendioxid umgewandelt - der Prozess des biologischen Abbaus hängt unmittelbar von den Umgebungsbedingungen ab, unter denen er abläuft – Ort, Temperatur, Feuchtigkeit, Einwirkdauer und selbstverständlich auch vom abzubauenden Material oder von der Anwendung selbst - infolge der genannten Einflüsse können sich der Abbauprozess und sein Ergebnis erheblich unterscheiden - die biologische Abbaubarkeit hängt mit der Struktur der Polymerkette zusammen, ist jedoch nicht von der Herkunft der Rohstoffe abhängig.
Damit biologisch abbaubare Polymerwerkstoffe technisch-ökonomische Kriterien erfüllen, sollten ihre Gebrauchseigenschaften mindestens mit den Eigenschaften von Werkstoffen aus konventionellen Rohstoffquellen vergleichbar sein. Darüber hinaus sollten sie im Vergleich zu herkömmlichen Kunststoffen aus fossilen Rohstoffen neben der biologischen Abbaubarkeit auch weitere Vorteile aufweisen. Einer der angegebenen Vorteile ist die Einsparung von Rohstoffen durch die Nutzung zyklisch nachwachsender Biomasse.
Allerdings ist und wird es nicht so einfach sein. Um die Komplexität der Probleme mit Biokunststoffen zu veranschaulichen, werde ich das Zusammenspiel der Einflussfaktoren am konkreten Beispiel der Herstellung eines biologisch abbaubaren Kunststoffs aus einem nachwachsenden Rohstoff, Biomasse - aus Mais - aufzeigen.
Mais scheint auf den ersten Blick eine attraktive Alternative zur üblichen Erdölbasis von Polymerwerkstoffen zu sein, doch zur Ermittlung der gesamten Umweltauswirkungen müssen auch die folgenden Faktoren bewertet werden:
- der gesamte Energieverbrauch für die Herstellung des Biopolymers, selbstverständlich einschließlich der Energie für die Bodenvorbereitung zur Maisaussaat, die Aussaat selbst, die Verarbeitung, den Transport usw., im Vergleich zur Alternative auf Erdölbasis
- die Bereitstellung der entsprechenden Anbaufläche für Mais, einschließlich möglicher daraus resultierender Verzerrungen des jeweiligen Lebens- und Futtermittelmarktes – siehe Rapsanbau
- die Auswirkungen auf die Verfügbarkeit von Lebens- und Futtermitteln und insbesondere auf deren Preis
- die Notwendigkeit des Einsatzes von Chemikalien für den intensiven Maisanbau - Düngemittel und Pestizide - Rohstoffe, Herstellung, Transport, einschließlich der Verunreinigung von Fließgewässern und Grundwasser durch umweltschädliche Stoffe
- die Notwendigkeit der Bewässerung von Maisfeldern
- die Kosten und Abschreibungen für neue, erforderliche verfahrens- und produktionstechnische Anlagen zur Herstellung von Biokunststoffen
- die Eigenschaften des Biokunststoffs im Verhältnis zu den Eigenschaften vergleichbarer Polymere aus Rohstoffen auf Erdölbasis
- die Recyclingfähigkeit und der Einfluss des Rezyklats aus Biokunststoff auf andere recycelte Kunststoffe
- die Kosten für die getrennte Sammlung von Kunststoffen aus Mais, die mit Standardkunststoffen aus fossilen Rohstoffen nicht kompatibel sind
- die Kosten für die kontrollierte industrielle Kompostierung
- die Kosten für die biotechnologische Entwicklung von Pflanzen zur Steigerung der Effizienz ihres Anbaus
- usw.
Zu den oben genannten Faktoren kommt noch die Tatsache hinzu, dass wir Biokunststoffe im Alltag im Allgemeinen nicht recyceln können. Sie gehören nicht in die gelbe Tonne, da sie mit Kunststoffen aus fossilen Stoffen nicht kompatibel sind, und da sie sich nicht vollständig zersetzen, gehören sie auch nicht in die braune Biotonne. Der einzige Ort, an dem wir sie entsorgen können, sind die schwarzen Restmülltonnen, damit sie verbrannt werden.
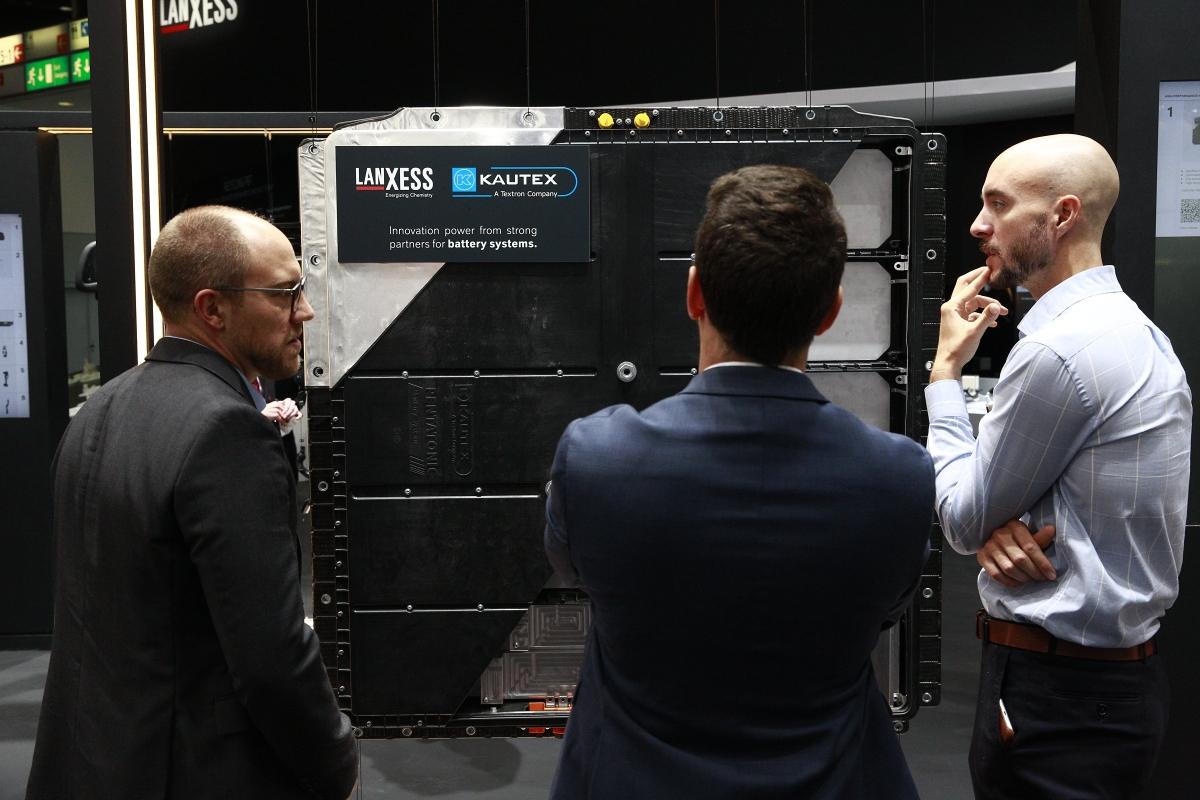 |
|
Einen eigenen Kompost zu haben, ist sicherlich lobenswert, doch bei sogenannten abbaubaren Kunststoffen ist es notwendig, sie in einer industriellen Kompostieranlage verarbeiten zu lassen. Im Gegensatz zu Heimkompostern bieten diese die richtigen Bedingungen für den biologischen Abbau im Kompost – Feuchtigkeit, Druck, Temperatur und eine Kombination aus Schimmelpilzen, Bakterien und weiteren Mikroorganismen.
Damit dies jedoch im großen Maßstab funktioniert, sind effiziente Sammelsysteme erforderlich, die die Haushaltsabfälle zu den industriellen Kompostieranlagen bringen. Dabei muss in den Haushalten eine getrennte Sammlung erfolgen – eine separate Sammlung herkömmlicher Kunststoffe, eine separate Sammlung kompostierbarer Kunststoffe usw., was auch mit der richtigen und eindeutig unterscheidbaren Kennzeichnung von Kunststoffprodukten zusammenhängt.
Laut dem Bericht des deutschen Nova – Instituts aus dem Jahr 2021 „Erneuerbare Polymere: Produktion und Trends 2020–2025“ betrug die weltweite Gesamtproduktion von Biokunststoffen im Jahr 2020 4,2 Millionen Tonnen, was einem Anteil von etwa einem Prozent an der Produktion aller Kunststoffe entspricht.
Der genannte Bericht prognostiziert für das Jahr 2025 eine Produktion von 6,7 Millionen Tonnen Biokunststoffen in insgesamt 17 Grundtypen. Die Produktion wird von Asien dominiert werden, gefolgt von Europa und Nordamerika. Unter den hergestellten Biokunststofftypen werden Polymilchsäure (PLA), Polybutylenadipat-terephthalat (PBAT) und Komponenten für Epoxidharze am häufigsten produziert. Fast 40 % der Anwendungen von Biokunststoffen entfallen auf Verpackungen, ein Viertel der Anwendungen machen Vliesfasern aus Celluloseacetat (CA) und Polytrimethylenterephthalat (PTT) aus, gefolgt von Anwendungen in der Automobilindustrie (Epoxidharze, Polyamide, Polycarbonate und Polyurethane).
Nach weiteren Angaben aus dem genannten Bericht wurden im Jahr 2018 weltweit 360 Millionen Tonnen Kunststoffe aus fossilen Rohstoffen, 36 Millionen Tonnen aus Rezyklaten, 4 Millionen Tonnen aus Biomasse und weniger als 1 % aus CO2 hergestellt. Die Prognose für das Jahr 2050 lautet wie folgt:
- gesamte Kunststoffproduktion 1,2 Milliarden Tonnen, davon:
- Produktion von Primärkunststoffen aus fossilen Quellen 315 Millionen Tonnen
- Produktion von Primärkunststoffen aus Biomasse und CO2 135 Millionen Tonnen
- Produktion unter Verwendung mechanisch oder chemisch gewonnener Rezyklate 750 Millionen Tonnen
Für die in der Prognose angegebene überwiegende Kunststoffproduktion unter Verwendung mechanisch und chemisch gewonnener Rezyklate im Jahr 2050 sprechen auch die relativen CO2-Emissionen bei verschiedenen Arten der Verwertung von Kunststoffabfällen, die im vergangenen Dezember von der Europäischen Technologieplattform für nachhaltige Chemie (SusChem) veröffentlicht wurden:
- Verbrennung von Kunststoffabfällen 100 % CO2
-Emissionen – Verbrennung mit energetischer Verwertung 82 % CO2
-Emissionen – Deponierung 65 % CO2
-Emissionen – Pyrolyse 62 % CO2
-Emissionen – mechanisches Recycling 50 % CO2
-Emissionen – Auflösen von Abfällen und Abtrennung der Kunststoffe 30 % CO2-Emissionen
Kunststoffe besitzen für zahlreiche Anwendungen einzigartige und schwer ersetzbare Eigenschaften. Am Ende ihrer Nutzungsdauer entstehen Abfälle, die häufig unsachgemäß verwertet werden, wodurch Millionen Tonnen CO2-Emissionen entstehen, die zur globalen Erwärmung beitragen. Diese Emissionen lassen sich durch die Verwendung recycelter Kunststoffabfälle oder durch den Einsatz erneuerbarer statt fossiler Quellen für ihre Herstellung verringern.
6. NACHHALTIGE ENTWICKLUNG UND SPRITZGIESSTECHNOLOGIE FÜR THERMOPLASTE
Die Spritzgießtechnologie für Thermoplaste ist eine der am weitesten verbreiteten Technologien zur Verarbeitung von Thermoplasten. Zugleich handelt es sich um eine zyklische Technologie, die zur Formgebung von Kunststoffen thermische Energie nutzt – die thermische Überführung des Polymermaterials aus dem festen Aggregatzustand in die Schmelze, deren Abkühlung in den festen Zustand und die reproduzierbare Wiederholung desselben Vorgangs in den weiteren Produktionszyklen.
Aus Sicht der Nachhaltigkeit muss die Technologie zur Herstellung von Spritzgussteilen aus Thermoplasten in ihrer gesamten Breite betrachtet werden; der eigentliche Spritzgießprozess ist nur die Spitze des Eisbergs. Die Grundlage sollte eine nachhaltige Entwicklung sein, die in jeder Phase der Herstellung von Spritzgussteilen zum Ausdruck kommt. In diesem Kapitel werde ich einige Bereiche ansprechen, die die Themen der nachhaltigen Entwicklung am stärksten berühren. Aufgrund der Vielfalt der Konstruktionen von Spritzgussteilen, ihrer Materialausführung, der Anforderungen an die Prozessautomatisierung usw. ist es im vorgegebenen Umfang des Artikels selbstverständlich nicht möglich, alle Aspekte im Zusammenhang mit einer nachhaltigen Entwicklung abzudecken.
Bereits der Konstrukteur des Spritzgussteils und gegebenenfalls auch der Designer sollten neben den Konstruktionsgrundsätzen für eine fertigungsgerechte Gestaltung von Spritzgussteilen aus Thermoplasten berücksichtigen, dass die Lebensdauer des jeweiligen Spritzgussteils eines Tages endet und das Spritzgussteil zu Abfall wird, der umweltgerecht und sinnvoll entsorgt werden muss. Dieser erste Schritt wirkt sich auch am Ende der Kette aus, wenn eine richtig ausgelegte Konstruktion, bei der auch die geeignete Kennzeichnung für die getrennte Erfassung des jeweiligen Bauteils nicht vergessen werden darf, dessen Entsorgung vereinfacht.
Bei der Auslegung und Konstruktion eines Formteils darf auch dessen Werkstoffauswahl nicht außer Acht gelassen werden, die in den vorangegangenen Kapiteln behandelt wurde. An die konstruktive Gestaltung und die Werkstoffauswahl des Formteils schließt sich die Konstruktion des Spritzgießwerkzeugs an, einschließlich variantenbezogener Simulationsberechnungen und Optimierungen bis hin zur Möglichkeit, Simulationsberechnungen zur Steuerung des Spritzgießprozesses direkt an der Spritzgießmaschine einzusetzen.
Mit der Konstruktion und Herstellung von Spritzgießwerkzeugen steht die Möglichkeit des Einsatzes vorvergüteter Stähle in direktem Zusammenhang, die bei Gewährleistung einer ausreichenden Standzeit der formgebenden Teile von Spritzgießwerkzeugen folgende Vorteile bietet:
- Teile aus vorvergüteten Stählen lassen sich sowohl spanend als auch elektroerosiv problemlos bearbeiten
- Aufmaße für die Wärmebehandlung und Nachbearbeitungen nach der Wärmebehandlung entfallen
- das Werkzeug oder sein formgebendes Teil wird ohne Wärmebehandlungsschritte fertig hergestellt – Verkürzung der Fertigungszeiten, Kostensenkung, Verringerung der Umweltbelastung durch Wärmebehandlungsprozesse
- die hergestellten Teile weisen eine gute Maßstabilität auf
- im vorvergüteten Zustand gelieferte Stähle zeichnen sich durch eine gute Zähigkeit aus
- einfache Reparaturen von Werkzeugen und ihren Teilen sowohl durch das Einsetzen von Einsätzen als auch durch Laserauftragschweißen
Eine weitere Möglichkeit, zu einer nachhaltigen Entwicklung beizutragen, ist neben der erwähnten Werkstoffauswahl für die formgebenden Werkzeugteile die optimierte Konstruktion ihrer Temperiersysteme – Sicherstellung einer turbulenten Strömung der Temperierflüssigkeit, Verwendung von Wasser zur Temperierung (Druckwasser-Temperiergeräte) anstelle von Wärmeträgerflüssigkeiten auf Erdölbasis, Verwendung geeigneter Werkstoffe bei der Konstruktion zur Gewährleistung einer möglichst hohen Wärmeleitfähigkeit usw.
Die wichtigste verfahrenstechnische Anlage beim Spritzgießen von Thermoplasten und der größte Stromverbraucher ist die Spritzgießmaschine mit den für die jeweilige Produktion erforderlichen Peripheriegeräten. Von den früher eingesetzten Antrieben der Hydrauliksysteme von Spritzgießmaschinen – Pumpen mit konstantem Hydraulikflüssigkeitsförderstrom, Pumpen mit konstantem Förderstrom und Hydraulikspeicher, Pumpen mit Schwenkscheibenregelung und asynchronem Elektromotor (DFE), Servomotoren mit Zahnradpumpe – gingen Entwicklung und Einsatz zu vollelektrischen Antrieben über (deren Einsatz begann im Jahr 1984), was in jüngster Zeit auch durch die Energiekrise deutlich begünstigt wird. Die Stromeinsparung bei Spritzgießmaschinen mit vollelektrischem Antrieb kann zusätzlich durch das Kers-System unterstützt werden, das die beim Abbremsen der Öffnungs- und Schließbewegungen der Schließeinheit der Spritzgießmaschine entstehende kinetische Energie zur Versorgung der Heizbänder der Plastifiziereinheit beziehungsweise zur Versorgung der Steuerung der Spritzgießmaschine nutzt.
Wichtig ist auch, der Druckluft beziehungsweise ihren Leckagen, der Effizienz des Kühlsystems der Spritzgießfertigung und der Granulattrocknung die gebührende Aufmerksamkeit zu widmen – Vakuumtrockner verkürzen die Trocknungszeit von einigen Stunden auf einige zehn Minuten.
Die relative Menge des beim mechanischen Recycling entstehenden CO2 (50 %), siehe Ende des vorangegangenen Kapitels, trägt ebenfalls zum bereits erwähnten Druck bei, Sekundärrohstoffe zu verarbeiten. Bei der Aufbereitung von Abfällen – durch deren Zerkleinerung, Regranulierung und anschließende erneute Verarbeitung – wird gegenüber der Herstellung von Neumaterial eine erhebliche Menge Energie eingespart.
Die schwankende Qualität von Mahlgut und in geringerem Maße auch von Regranulaten oder die größere Bandbreite ihrer Schmelze-Massefließrate (MFR) (Viskosität) gegenüber Neuware stellen höhere Anforderungen an die Kenntnisse der Verfahrenstechniker und Einrichter und können auch zu einer erhöhten internen Ausschussquote führen. Die Hersteller von Spritzgießmaschinen bieten daher Systeme zur Online-Anpassung der Spritzgießparameter an, um Probleme bei der Verarbeitung von Materialien aus Sekundärrohstoffen zu verringern.
Als Beispiel lassen sich die Systeme des österreichischen Unternehmens Wittmann Group (Wittmann Battenfeld) anführen:
- HiQ-Melt Überwachung der Qualität des Spritzgießmaterials – sie basiert auf der Erfassung der Plastifizierenergie. Gemessen wird das Drehmoment an der Schnecke in Bezug auf den Plastifizierhub – die Dosiermenge. Es wird als Zahlenwert angezeigt und innerhalb der eingestellten Toleranzgrenze überwacht. Abweichungen in der Materialqualität lassen sich so einfach erkennen und dokumentieren.
- HiQ-Flow® Steuerung des Einspritzvorgangs in Abhängigkeit von der Qualität des Spritzgießmaterials - das Prozesssteuerungssystem basiert auf der Erfassung von bis zu 400 Messpunkten der Druckkurve entlang des Einspritzhubs. Die Fläche unter der Druckkurve wird durch Integration berechnet und lässt sich als die zur Füllung der Kavitäten des Spritzgießwerkzeugs aufgewendete Arbeit interpretieren. Für einen bestimmten Integralwert wird eine Toleranz eingestellt – eine obere und eine untere Hüllkurve. Sobald das Toleranzfeld überschritten wird, wird der Einspritzverlauf automatisch noch innerhalb desselben Fertigungszyklus korrigiert, und zwar entweder durch Verschieben des Umschaltpunkts vom Einspritzdruck auf den Nachdruck oder durch Anpassung des Nachdruckwerts oder durch eine Kombination aus beidem. Auf diese Weise lassen sich Schwankungen der Materialviskosität kompensieren und eine reproduzierbare Formteilqualität erzielen
- HiQ-Cushion® Regelung des Polsters der Polymerschmelze - das Regelsystem für das Schmelzepolster vor der Schneckenstirn nach Ablauf der Nachdruckzeit kann Trends bei Änderungen der Polsterlänge erkennen, die durch Schwankungen der Viskosität (Fließfähigkeit) der Polymerschmelze oder durch Verschleiß beziehungsweise Beschädigung der Dichtflächen in der Rückströmsperrenbaugruppe an der Schnecke verursacht werden, und diese innerhalb bestimmter Grenzen kompensieren. Am Ende des Fertigungszyklus wird die Länge des Schmelzepolsters gemessen und ausgewertet, und bei Bedarf wird im nächsten Fertigungszyklus die Dosiermenge geändert
- HiQ-Metering - aktives Schließen der Rückströmsperre an der Schnecke in der Zeit zwischen Dosierung, Plastifizierung und Dekompression; durch gezielte Schneckenbewegungen wird die Rückströmsperre in die „geschlossene“ Position gebracht. Das Rückschlagventil wird vor Beginn der Einspritzphase „zwangsweise“ geschlossen. Auf diese Weise wird bei jedem Schuss genau die erforderliche und reproduzierbare Materialmenge eingespritzt, was eine höchstmögliche Reproduzierbarkeit der Formteilgewichte gewährleistet
Infolge des Drucks zur Verarbeitung recycelter Materialien wird sich wahrscheinlich auch die Sicht auf die Bewertung insbesondere der optischen Qualität von Spritzgussteilen ändern müssen. Es lässt sich sagen, dass in vielen Fällen funktionale Aspekte und Zweckmäßigkeit gegenüber der optischen Qualität überwiegen können.
Im Rahmen eines Ansatzes für nachhaltige Entwicklung können auch die Lieferanten der technischen Ausstattung des Spritzgießbetriebs berücksichtigt werden. Dabei lässt sich abwägen, ob bei Herstellern aus Regionen eingekauft werden soll, die wenig Wert auf eine umweltorientierte Produktion legen, oder bei Herstellern, die kontinuierlich auf die Umweltverträglichkeit ihrer Produktion achten, siehe beispielsweise die Zertifizierung nach der Norm ISO TS 14067:2018 beziehungsweise die schrittweise Erfüllung der einschlägigen Vorschriften und Verpflichtungen, die sich aus der Anforderung ergeben, spätestens bis zum Jahr 2050 eine klimaneutrale Produktion zu erreichen.
In ähnlicher Weise lässt sich die Auswahl eines Herstellers der benötigten Anlagen betrachten, der eine Komplettlösung aus einer Hand liefern kann, was Synergieeffekte haben und einen Vorteil für Kunststoffverarbeiter, ihre Spritzgussteile und ihre Kunden darstellen kann.
Als Beispiel können die Unternehmen Wittman und Wittmann Battenfeld dienen, die nicht nur Spritzgießmaschinen für das Standardspritzgießverfahren und dessen technologische Varianten mit einer Auswahl an Antriebsarten – hydraulisch, vollelektrisch, hybrid – herstellen und vertreiben, und zwar ohne ideologischen Druck in Richtung e-moution wie in der Automobilindustrie, denn hier spielen ausschließlich technische und wirtschaftliche Aspekte eine Rolle, sondern auch Peripheriegeräte für praktisch alle Bereiche – Robotisierung, Granulattrocknung, Materialförderung, Dosierung, Temperierung von Spritzgießwerkzeugen, Recycling. Selbstverständlich wird auch die Lieferung von Automatisierungssystemen für kundenspezifische Projekte angeboten.
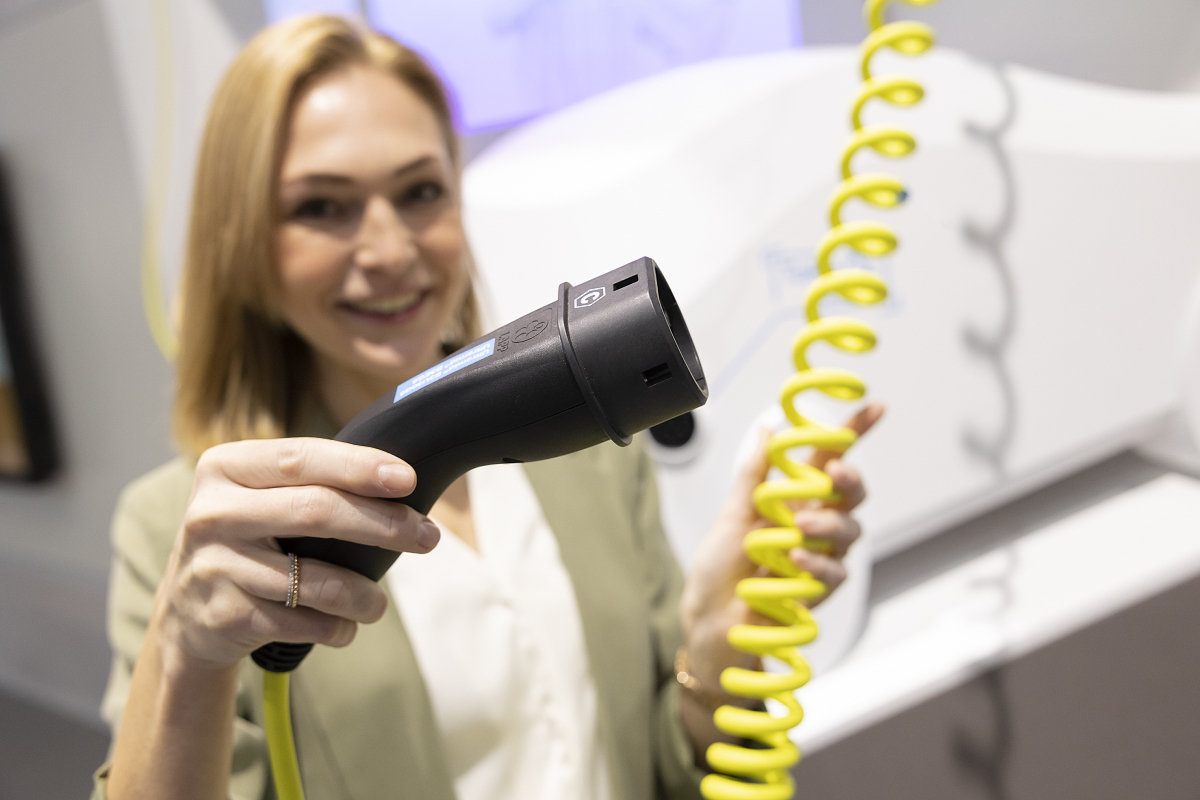 |
|
Für einen breiteren Einsatz stehen bereits Spritzgießtechnologien zur Verarbeitung sowohl von Neuware als auch von recycelten Materialien zu gewichtsreduzierten Spritzgussteilen zur Verfügung – dabei handelt es sich um das Sandwich-Spritzgießen (die Oberfläche der Formteilwände besteht aus Neuware, die für die optische und funktionale Qualität sorgt, während sich im Inneren recyceltes Material befindet). Eine weitere Technologie ist das physikalische oder chemische Schäumen, bei dem an der Oberfläche des Spritzgussteils eine kompakte Schicht – die sogenannte Skin-Schicht – entsteht und sich im Inneren ein poröser, geschäumter Kern befindet (mit der MuCell-Technologie hergestellte Spritzgussteile sind über ihren gesamten Querschnitt geschäumt).
Zum Abschluss dieses Kapitels lässt sich feststellen, dass das Spritzgießen von Thermoplasten im Einklang mit den Grundsätzen nachhaltiger Entwicklung im weitesten Sinne – vom Entwurf des Spritzgussteils, seiner Form und seines Materials über die Konstruktion des Spritzgießwerkzeugs und Modifikationen des Herstellungsverfahrens bis hin zu den Nachbearbeitungsschritten – eine Technologie sowohl der Gegenwart als auch der Zukunft ist, und zwar auch im Hinblick auf ihre Nachhaltigkeit.
7. E – MOUTION – MEINUNG
Allgemein lässt sich sagen, dass die Automobilindustrie, insbesondere in Europa, ein weiteres schwarzes Jahr erlebt – vereinfacht ausgedrückt: Die Produktion steht still, die Nachfrage sinkt, Teile fehlen. Diese schwierige Zeit, die ein Krisenmanagement erfordert, dauert bereits das vierte Jahr an. Hersteller, die ausschließlich an die Automobilindustrie gebunden sind, schreiben Verluste, die sich weiter vergrößern. Vorerst halten Unternehmen mit einem starken Eigentümer der Situation stand, doch auch bei ihnen wird dies nicht unbegrenzt möglich sein. Auch große Automobilkonzerne werden entscheiden müssen, wie es weitergeht, statt wie heute lediglich die Belastung auf ihre Zulieferer abzuwälzen, die dem Druck in vielen Fällen bereits nicht mehr standhalten konnten und sich aus der Automobilindustrie zurückgezogen haben (im günstigeren Fall, im ungünstigeren Fall haben sie ihren Betrieb ganz eingestellt).
Die Situation ist sehr angespannt, und auch Konzernunternehmen werden den Endherstellern mitteilen müssen - entweder akzeptiert ihr unsere Preise, oder wir beenden die Zusammenarbeit mit euch. Dies wird zu weiteren Preissteigerungen bei Automobilen und letztlich zu einer weiteren Untergrabung des europäischen Marktes und seiner Öffnung für außereuropäische Automobilhersteller führen.
Zu den genannten Problemen kommt in Europa eine weitere Katastrophe hinzu: die bereits mehrfach erwähnte geplante Norm Euro 7, die schon in zwei Jahren (Juli 2025) gelten soll. Eine große Gruppe von Vertretern der Automobilzulieferer sagt zu Euro 7: Es handelt sich um eine Verschärfung der Emissionsgrenzwerte. Gemessen werden sollen Stickoxide und erstmals auch Feststoffpartikel von Bremsen und Reifen. Dafür ist die Sensorik in den Fahrzeugen heute jedoch nicht ausgelegt. Es gibt keine Durchführungsvorschriften, und die Vorbereitungszeit ist so kurz, dass günstigere Fahrzeuge höchstwahrscheinlich vom Markt verschwinden oder sich so stark verteuern werden, dass sie unverkäuflich werden (bei Škoda Auto betrifft dies die Modelle Fabia, Scala oder Kamiq; kleine, relativ preiswerte Autos dominieren trotz allen Drucks – SUV, Elektroautos – den europäischen Markt, 2022 verkauften sich in Europa der Peugeot 208 und der Dacia Sandero am besten), was logischerweise auch einen Abbau von Arbeitsplätzen in der Automobilindustrie bedeuten wird.
Dazu führt bereits die Elektromobilität als solche – Elektroautos benötigen weniger Teile, mechanische Komponenten wie ein Getriebe und Ähnliches entfallen, sodass die Auswirkungen auf den Arbeitskräftebedarf eindeutig sind. Würde sich dies jedoch bis zum Jahr 2035 vollziehen, wie es nach der heutigen Regelung vor der Norm Euro 7 vorgesehen ist, würde der Rückgang allmählich erfolgen. Im Falle von Euro 7 und der erwarteten raschen Abkehr von kleineren Fahrzeugen wäre der Einschnitt radikal und würde bedeuten, dass Zehntausende Beschäftigte ihren Arbeitsplatz verlieren.
Das erwähnte Jahr 2035 ist das Jahr, ab dem das bereits beschlossene Verbot der Herstellung von Fahrzeugen mit Verbrennungsmotor gilt, und das, obwohl der Anteil des Personenverkehrs an den gesamten CO2-Emissionen weltweit nur 3 % beträgt. Die Befürworter des Verbots argumentieren, dass in der heutigen Zeit des Klimawandels jeder Schritt zur weiteren Verringerung der Emissionen wichtig und notwendig sei, wobei es der Automobilindustrie in den vergangenen zwanzig Jahren gelungen ist, die Emissionen um ca. 90 Prozent zu senken.
Das Jahr 2035 klingt zwar nach ferner Zukunft, tatsächlich sind es aber nur zwölf Jahre. Für die Befürworter von Elektroautos ist die Sache klar – die Entwicklung schreitet in rasantem Tempo voran, sodass es in zwölf Jahren nichts mehr zu diskutieren geben wird und die Autos auch günstig sein werden. Die Frage lautet: Wird das wirklich so sein? Heute hören wir von den Automobilherstellern vor allem, welche neuen Technologien für größere und teurere Elektroautos kommen werden. Diese werden eine große Reichweite und viele Hundert kW haben, aber es werden weiterhin Autos sein, deren Preise über einer Million Kronen liegen. Im Jahr 2016 kostete ein Nissan Leaf mit einer 30kWh-Batterie 858 Tausend CZK, heute hat er zwar 39 kWh, kostet aber genauso viel. Ein elektrischer Golf kostete im selben Jahr 931 Tausend CZK, heute ist sein Pendant der VW ID.3 für 1,2 Millionen CZK. Es stimmt, dass es sich um ein schnelleres Auto mit größerer Reichweite handelt, aber dafür muss man mehr bezahlen.
Einige Besitzer von Elektroautos und Plug-in-Hybriden loben die Kombination aus Solarmodulen auf dem eigenen Haus und einem elektrifizierten Auto. Diese Kombination ist sinnvoll und interessant, als Argument für den endgültigen Schritt hin zu Elektroautos, wie es von einigen staatlichen Vertretern zu hören ist, ist sie jedoch mehr als fragwürdig, und zwar aus einem einfachen und offensichtlichen Grund: Nicht jeder wohnt in einem Einfamilienhaus, und zudem kann sich nicht jeder, der ein Einfamilienhaus besitzt, eine Investition in der Größenordnung von Hunderttausenden für eine eigene Solaranlage leisten. Von den hohen Preisen der Elektroautos ganz zu schweigen. Eine vollständig autarke Elektromobilität ist ideal, als universelle Lösung für alle jedoch kaum vorstellbar.
Im Zuge des Drängens auf Elektromobilität taucht auch der Begriff Umweltmoral auf, d. h., die Menschen sollen sich ihres Anteils an der nachhaltigen Entwicklung bewusst werden und dazu beitragen. Die Mehrheit der Bevölkerung ist sich dessen selbstverständlich bewusst, doch derzeit sieht es so aus, als werde die emissionsfreie Mobilität zu sehr überstürzt, und alles läuft darauf hinaus, dass sich die Verfügbarkeit neuer Autos verschlechtern wird. Daraus ergibt sich dann logischerweise das Bestreben der Menschen, alte Autos länger zu nutzen; die Erneuerung des Fahrzeugbestands verlangsamt sich, und das Ergebnis der Bemühungen um bessere Luft werden mehr Gebrauchtwagen im Straßenverkehr und damit schlechtere Luft sein.
Bei der Elektromobilität ist das Wort BATTERIE in aller Munde. Die Batterie ist der wichtigste Bestandteil jedes Elektroautos und zugleich der am meisten diskutierte, insbesondere hinsichtlich ihrer Lebensdauer. Der Pionier der Elektromobilität Elon Musk, Eigentümer des Automobilherstellers Tesla, erklärte im April 2019, dass „das derzeitige Batteriepaket möglicherweise 300 bis 500 Tausend Meilen schaffen kann“. Das bedeutet, dass man mit ordnungsgemäß gewarteten Teslas bis zu 804 500 km zurücklegen könnte, ohne die Akkus auszutauschen. Wie sieht die Realität aus?
Christian Lindner ist ein deutscher Rechtsanwalt, der bereits an mehr als 200 Verfahren gegen Tesla beteiligt war. Dabei ging es in der Regel darum, dass Fahrzeuge der Marke Tesla nach einer deutlich geringeren als der von Musk angekündigten Kilometerleistung gerade wegen der Lebensdauer der Akkus nicht mehr weiter genutzt werden konnten. Bei der gerichtlichen Klärung dieser Streitigkeiten bringen die Anwälte von Tesla wiederholt eine Behauptung vor, die den Worten des Firmenchefs widerspricht, sich aber nicht von der Realität entfernt. Ihnen zufolge hat beispielsweise das Model 3 eine Lebensdauer „zwischen 250 und 300 Tausend Kilometern“, wobei Musks Worte „nicht als verbindliche Erklärung angesehen werden können“. Die gerichtlichen Auseinandersetzungen dauern noch an.
Es ist nachvollziehbar, warum sich die Anwälte von Tesla gegen die damaligen Worte des Markenchefs stellen. Würde das Gericht ihre Behauptung akzeptieren, dass Tesla-Autos nur etwas mehr als 200 Tausend Kilometer schaffen und alles andere nur Nebelkerzen waren, hätten die Besitzer der zurückgegebenen Autos Anspruch auf die Rückerstattung des Großteils des Geldes, das sie für das Fahrzeug bezahlt haben. Und so etwas kann sich Tesla nicht leisten.
Aus diesem Grund gehen die Anwälte von Tesla tatsächlich bis zum Äußersten und behaupten sogar, dass die Lebensdauer von Elektroautos trotz der geringeren Anzahl an Komponenten in ihrer Konstruktion wesentlich kürzer sei als die von Fahrzeugen mit Verbrennungsmotor. Wenn dies der besagte nachhaltige Fortschritt sein soll, dann weiß ich wirklich nicht, nach welchen Maßstäben er beurteilt wird.
Foto: Messe Düsseldorf/ctillmann
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.
Lieferanten zu diesem Thema
-
PLP Czech Republic (MICOS) / MICOS TELCOM s.r.o.
Spezialist für Kunststoffspritzgießen, Serienfertigung, kundenspezifische Lösungen und schlüsselfertige Projekte für… -

Ensinger s.r.o.
Technische Kunststoffe, Kunststoffhalbzeuge, Stäbe, Rohre und Platten, Strahlen und CNC-Bearbeitung von Kunststoffen… -

Linaset a.s.
Herstellung von Spritzgießwerkzeugen für Thermoplaste und Duroplaste, Fertigung technischer Formteile für die… -
Tecmaplast CZ, s.r.o.
Kunststoffpresswerk, Kunststoffspritzgießbetrieb, Herstellung von Kunststoffprodukten für die Automobilindustrie…Kněžnice 125
Jičín
-

Veba Plyn, a.s.
Kunststoffspritzgießen, Kunststoffspritzgießerei, Kunststoffspritzgießbetrieb, Kunststoffteile für die… -
Röchling Industrial Tábor s. r. o.
Kunststoffhalbzeuge, extrudierte und gepresste Platten, Stäbe, Profile und Schweißdrähte für 3 Divisionen: Automotive…


MSV 2026 zeigte die neuesten industriellen Innovationen und bestätigte die Bedeutung persönlicher Begegnungen für das Geschäft
16.10.2026 Neun vollständig belegte Hallen des Brünner Messegeländes boten eine Leistungsschau der spannendsten Entwicklungen in der heutigen Industrie. Die Präsentationen von 1 379 ausstellenden Unternehmen aus 39 Ländern besichtigten innerhalb von vier...