CO₂-Fußabdruck von Spritzgießmaschinen - Arburg kann den CO₂-Fußabdruck seiner Produkte berechnen
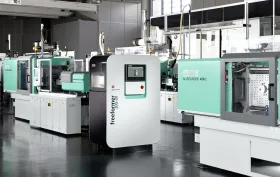
Auf Grundlage der Norm ISO TS 14067:2018, die die Treibhausgasemissionen eines Produkts beziehungsweise den CO₂-Fußabdruck eines Produkts (Product Carbon Footprint, PCF) definiert, untersucht das Unternehmen Arburg Möglichkeiten zur Berechnung des PCF und des spezifischen Energiebedarfs seiner Spritzgießmaschinen.
Der europäische Grüne Deal setzt sich nachdrücklich für die Verringerung des CO₂-Fußabdrucks von Unternehmen und ihren Produkten ein. Um die strengen gesetzlichen Anforderungen erfüllen und bis 2050 eine klimaneutrale Produktion erreichen zu können, müssen Unternehmen künftig ihre Energieeffizienz und Ressourceneffizienz erheblich steigern. Nachhaltigkeit ist daher derzeit für zahlreiche europäische Kunststoffverarbeiter eine wichtige strategische Frage.
Gesetzlich verankert: CO₂-Neutralität Deutschlands bis 2045
Das deutsche Klimaschutzgesetz geht noch weiter und fordert eine Senkung der CO2-Emissionen um 65% bis 2030 und CO₂-Neutralität bis 2045. Der international anerkannte Standard zur Ermittlung von CO2-Emissionen – das Treibhausgasprotokoll – berücksichtigt unterschiedliche Emissionsbereiche (Scopes). Spritzgießmaschinen sind Anlagen, die unter Scope 3 fallen, zu dem auch indirekte Emissionen aus vor- und nachgelagerten Prozessen der eigentlichen Produktion gehören. Als Maschinenhersteller beschäftigt sich das Unternehmen Arburg aktiv und umfassend mit der Berechnung von CO2-Emissionen, um verlässliche und vergleichbare Kennzahlen zu erhalten und so die ambitionierten Klimaziele einzuhalten. Davon zeugt auch seine überdurchschnittliche Bewertung „B“, die es im Rahmen des CDP (Carbon Disclosure Project) erhielt.
PCF – CO₂-Fußabdruck eines Produkts
Im Gegensatz zum CO₂-Fußabdruck eines Unternehmens (Corporate Carbon Footprint – CCF), der jährlich für das gesamte Unternehmen berechnet wird, umfasst der CO₂-Fußabdruck eines Produkts (PCF) die Menge an Treibhausgasen, die während der gesamten Lebensdauer des jeweiligen Produkts ausgestoßen und freigesetzt werden. Wird der PCF-Wert als CO2-Äquivalent ausgedrückt, kann er als wichtige Kennzahl bei der Ökobilanzierung dienen. Die Verfahren zur Quantifizierung und Berichterstattung legt die internationale Norm ISO TS 14067:2018 fest.
Die erste wichtige Frage im Hinblick auf Spritzgießmaschinen ist der CO₂-Fußabdruck zu dem Zeitpunkt, an dem die fertiggestellte Maschine an den Produktionsbetrieb geliefert wird. Das Unternehmen Arburg definiert diese Phase in seiner „Cradle-to-Gate“-Analyse als den Prozess von der Rohstoffgewinnung über die Fertigung bis zu dem Zeitpunkt, an dem das Produkt das Werkstor verlässt. Auf diese Phase entfallen jedoch nur etwa fünf Prozent der CO2-Emissionen. Betrachtet man den gesamten Lebenszyklus des Produkts („Cradle to Grave“), entsteht der größte Teil des PCF während des Betriebs beim Kunden; zusätzlich müssen auch die bei Vertrieb und Entsorgung entstehenden Emissionen einbezogen werden.
Das Unternehmen Arburg erfasst die CO2-Emissionen bis zur Fertigstellung der Spritzgießmaschine in vier Prozessschritten: Lackieren oder Beschichten, spanende Bearbeitung und Verarbeitung, Elektrofertigung und Montage. Die eingesetzten Rohstoffe und der jeweilige Stromverbrauch lassen sich dieser Betriebsphase sowie weiteren Phasen des Produktlebenszyklus zuordnen (Abb. 1).
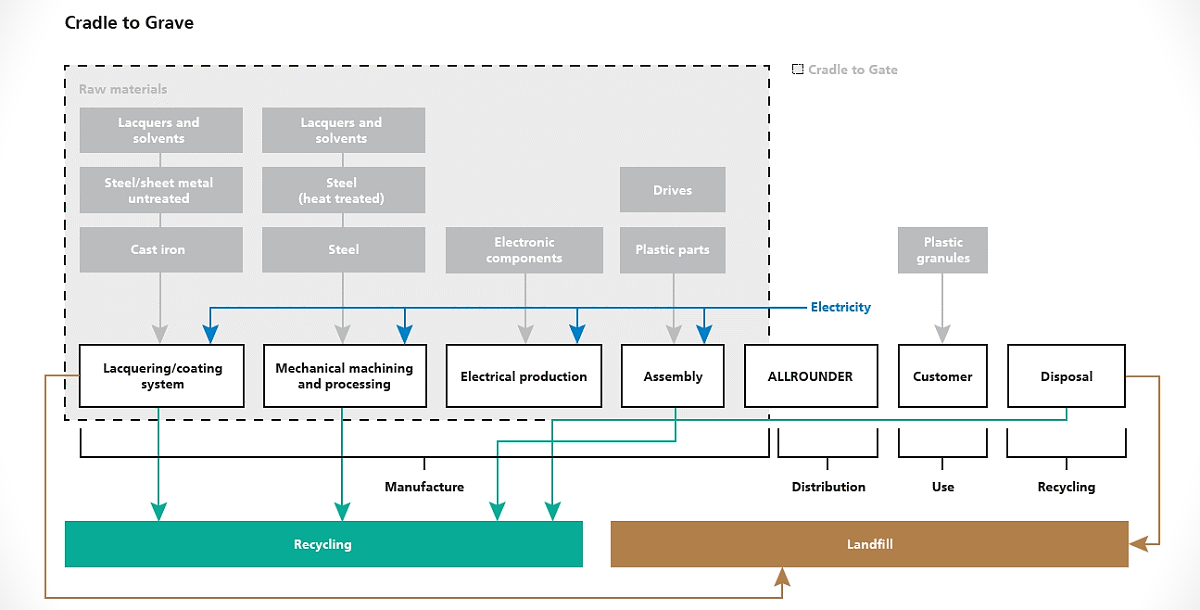 |
|
| Abb. 1: In seiner „Cradle-to-Gate“-Analyse berücksichtigt das Unternehmen Arburg die CO2-Emissionen seiner Allrounder-Spritzgießmaschinen von den eingesetzten Rohstoffen über den Fertigungsprozess bis zur Auslieferung. |
Rohstoffbezogene CO2-Emissionen
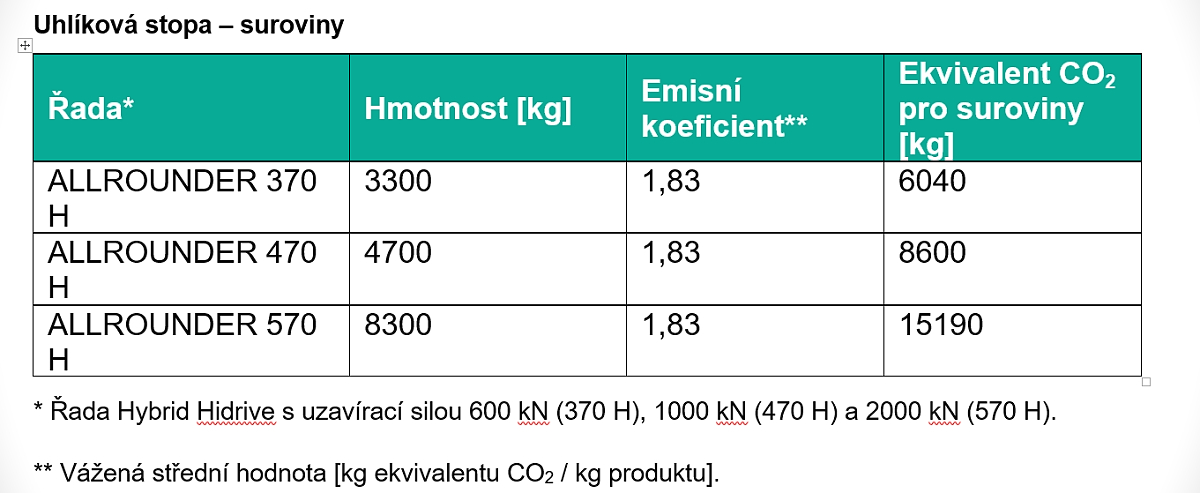
Die Stückliste einer Spritzgießmaschine kann bis zur letzten Schraube bis zu 11 000 einzelne Positionen umfassen. Das Unternehmen Arburg unterteilt die Rohstoffe daher zur besseren Übersicht in acht Materialgruppen. Eine Allrounder-Maschine besteht somit zu mehr als 55 % aus kunststoffbeschichtetem Gusseisen und zu weiteren rund 35 % aus Stahl und Blech (wärmebehandelt, lackiert, kunststoffbeschichtet oder unbehandelt). Auf Kunststoffteile, Antriebseinheiten und elektronische Komponenten entfallen nur etwa sieben Prozent des Gesamtgewichts. Die Materialgruppen unterscheiden sich im Hinblick auf die bei ihrer Herstellung entstehenden CO2-Emissionen erheblich. Auf Grundlage der Materialverteilung lässt sich jedoch ein gewichteter Mittelwert ermitteln. Dieser sogenannte Emissionsfaktor beträgt bei einer Allrounder-Maschine ungefähr 1,83 [kg CO2-Äquivalent pro kg Produkt]. Das CO2-Äquivalent für die gesamte Spritzgießmaschine entspricht somit dem Emissionsfaktor multipliziert mit dem im Datenblatt angegebenen Produktgewicht (Abb. 2).
 |
|
| Abb. 2: Die rohstoffbedingten CO2-Emissionen einer Allrounder-Maschine berechnen wir, indem wir ihr Nettogewicht einfach mit dem Emissionsfaktor 1,83 multiplizieren, den Arburg auf Grundlage von Normen festgelegt hat. |
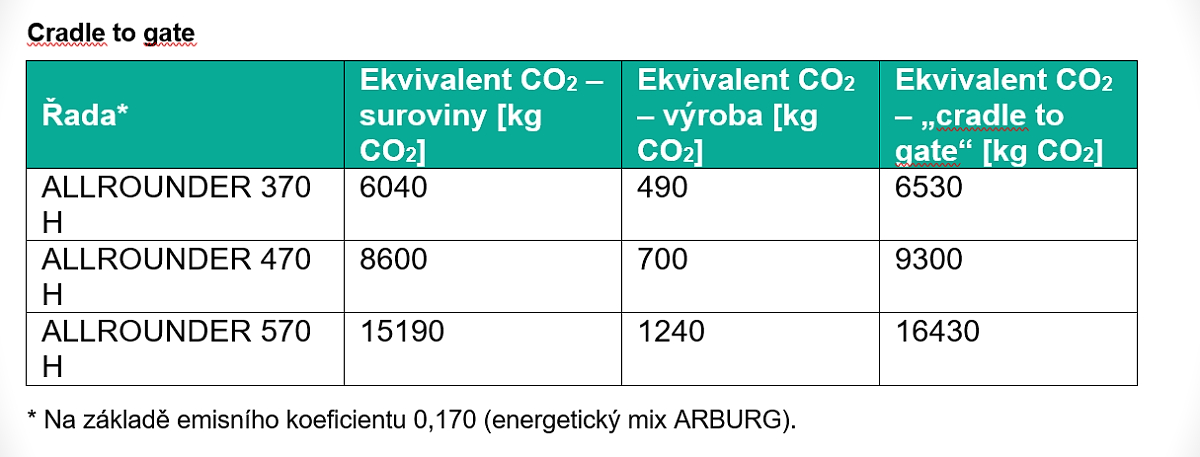
Die Hybridmaschine Allrounder 570 H mit einer Schließkraft von 2000 kN und einem Nettogewicht von 8300 kg verursacht somit bei der Herstellung rohstoffbedingte Emissionen in Höhe von 15190 kg CO2. Bei der Maschine Allrounder 370 mit einem Gewicht von 3300 kg und einer Schließkraft von 600 kN entspricht dies einem CO2-Äquivalent von ca. 6040 kg.
Strombedingte CO2-Emissionen aus der Herstellung
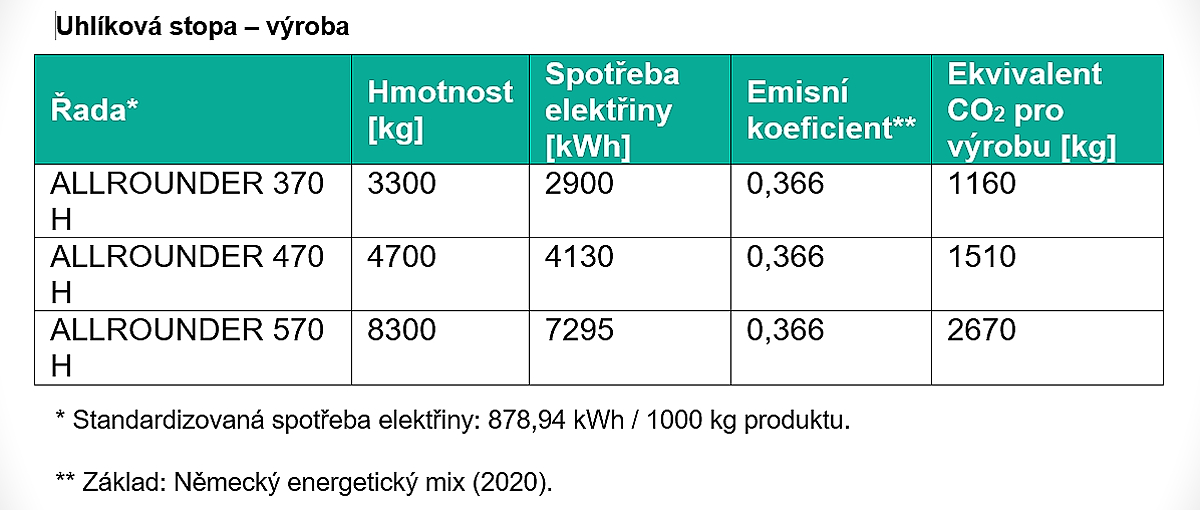
Zum PCF trägt in der Herstellungsphase auch die verbrauchte elektrische Energie bei. Im Vergleich zum Jahr 2020 wurden als Grundlage für die standardisierte Berechnung ein Stromverbrauch von 878,94 kWh je 1000 kg Produkt und ein Emissionsfaktor von 0,366 [kg CO2-Äquivalent je kWh] für den deutschen Energiemix herangezogen (Abb. 3).
 |
|
| Abb. 3: Die strombedingten CO2-Emissionen aus der Herstellung einer Spritzgießmaschine lassen sich auf Grundlage des deutschen Energiemixes berechnen (0,366 für das Jahr 2020). |
Auf Grundlage des deutschen Energiemixes beträgt der Stromverbrauch für die Maschine Allrounder 370 H insgesamt 2900 kWh, was einem CO2-Äquivalent von ca. 1160 kg entspricht. Bei der Maschine 570 H beträgt der Stromverbrauch 7295 kWh und die Emissionen belaufen sich auf rund 2670 kg CO2.
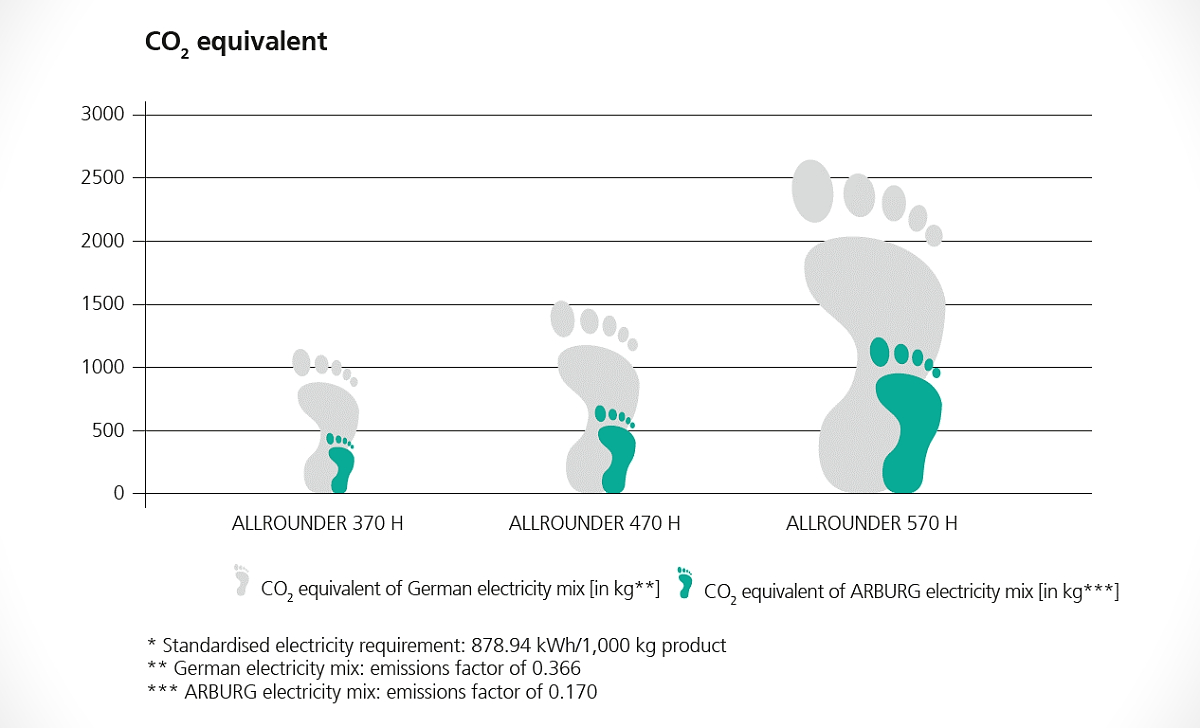
Dieses Berechnungsbeispiel lässt sich jedoch nicht ohne Weiteres auf das gesamte Unternehmen Arburg übertragen, da das Unternehmen etwa 60 Prozent der Teile für die Allrounder-Maschinen selbst herstellt. Das Unternehmen fertigt seine Produkte ausschließlich an seinem Stammsitz im deutschen Lossburg. Die Fertigung umfasst die Nutzung CO₂-neutraler erneuerbarer Energiequellen, d. h. Photovoltaik sowie Wind- und Geothermie und Kraft-Wärme-Kopplung. Seit 2016 stammt der in der Region zugekaufte Strom vollständig aus ökologischen Quellen. Das bedeutet, dass der Emissionsfaktor für den „Arburg-Energiemix“ statt 0,366 nur 0,17 beträgt. (Abb. 4).
 |
|
| Abb. 4: Arburg setzt in seinem zentralen Produktionswerk in Lossburg in hohem Maße auf Eigenfertigung und nachhaltige Energie. Das CO2-Emissionsäquivalent für eine Allrounder-Maschine liegt daher um etwa 53 % unter dem deutschen Durchschnitt. |
Konkret bedeutet dies, dass das Äquivalent der strombedingten CO2-Emissionen bei der Maschine Allrounder 370 H tatsächlich nur 490 kg statt 1160 kg beträgt, während es beim Modell Allrounder 570 nur 1240 kg CO2 statt 2670 kg sind. Dank der hohen Eigenfertigungstiefe und des nachhaltigen Energiemixes werden somit in der Herstellungsphase einer Arburg-Spritzgießmaschine etwa 53 % weniger strombedingte Emissionen freigesetzt als im deutschen Durchschnitt.
Addieren wir die rohstoff- und strombedingten Emissionen, erhalten wir ein gesamtes „Cradle-to-Gate“-CO2-Äquivalent von 6 530 kg (Allrounder 370 H) bzw. 16 430 kg (Allrounder 570 H) (Abb. 5).
 |
|
| Abb. 5: Der CO₂-Fußabdruck (PCF) der Maschinen bis zum Zeitpunkt der Auslieferung an den Kunden wird als Summe der CO2-Äquivalente berechnet, die auf die Rohstoffe und die Stromerzeugung entfallen. |
Zum Vergleich: In Deutschland verursacht jeder Mensch einen durchschnittlichen CO₂-Fußabdruck von rund 12 000 kg pro Jahr; der Wert hängt von Faktoren wie Konsum, Mobilität, Wohnen oder Ernährung ab.
CO₂-Fußabdruck der jeweiligen Anwendung in der Praxis
Rund 95 Prozent des PCF-Werts einer Spritzgießmaschine entfallen auf den eigentlichen Maschinenbetrieb. Die tatsächliche Höhe der im täglichen Betrieb verursachten Emissionen hängt von vielen Faktoren ab. Wichtige Entscheidungen werden bereits bei der Auswahl des Kunststoffs, der Produktgestaltung und der Herstellung des Spritzgießwerkzeugs getroffen. Ein wichtiger Parameter, der unmittelbar mit der jeweiligen Anwendung zusammenhängt, ist der spezifische Energieverbrauch [kWh pro kg], der den Energieverbrauch je Einheit des Materialverbrauchs angibt. Als Faustregel gilt: Je kürzer die Zykluszeit und je höher das Schussgewicht, desto geringer ist der spezifische Energieverbrauch und desto günstiger fällt somit auch das CO2-Äquivalent aus.
Entscheidender Faktor bei Maschinen
Ein entscheidender Faktor bei der Bestimmung des spezifischen Energieverbrauchs ist, ob die Maschine einen elektrischen, hybriden oder hydraulischen Antrieb hat. Auch spielt eine Rolle, ob Einpumpen- oder Zweipumpentechnologie eingesetzt wird und ob die Maschine über zusätzliche Ausstattungen wie eine servoelektrische Dosierung oder ein servoelektrisches Auswerfersystem verfügt.
Komponenten, die simultane, dynamische und schnelle Bewegungen ermöglichen und somit die Zykluszeit verkürzen, wirken sich günstig auf den CO₂-Fußabdruck während des Maschinenbetriebs aus. Gleiches gilt für den Schneckendurchmesser und die installierte Leistung – je höher das Schussgewicht und je geringer der Energieverbrauch, desto besser. Zusammenfassend lässt sich sagen: Verfügt die Maschine über eine Ausstattung, die genau auf die jeweiligen Anforderungen und Prozesse abgestimmt ist, kann dies ihre Energieeffizienz deutlich verbessern. Arburg unterstützt seine Kunden bei diesen Bemühungen durch fundierte Kenntnisse der Anwendungen und der Verfahrenstechnik und nutzt die Vorteile der modularen Maschinentechnik.
Messung des Energieverbrauchs nach der Empfehlung EUROMAP 60.2
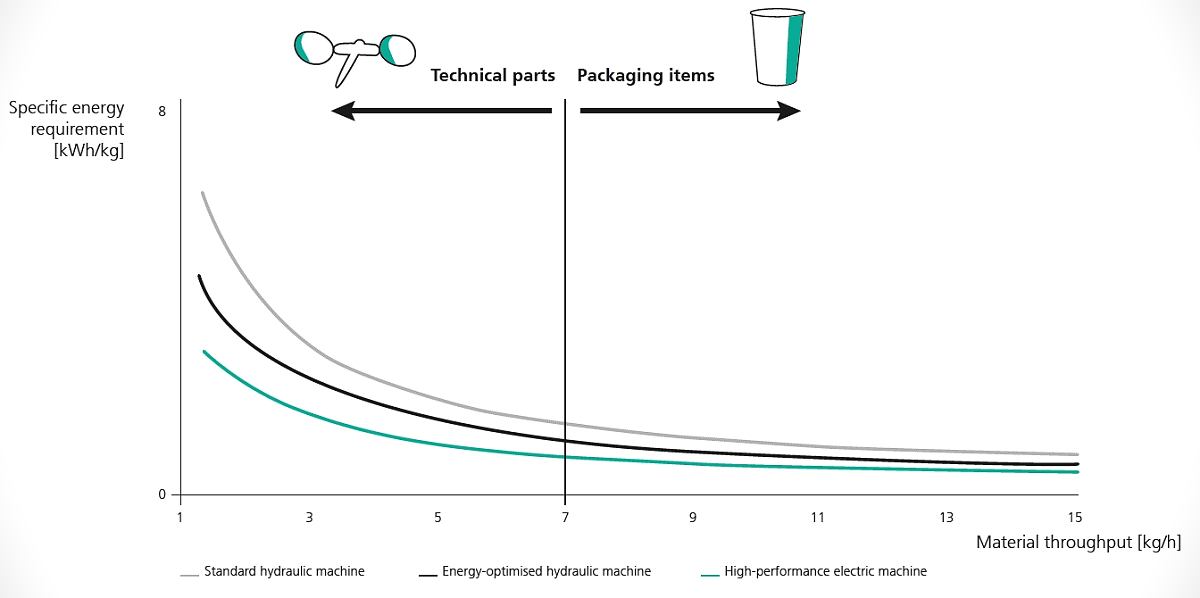
Die Empfehlung EUROMAP 60.2 bildet die Grundlage für die Ermittlung des Energiebedarfs von Spritzgießmaschinen direkt im Produktionsprozess des Kunden. Um unterschiedliche Maschinenkonzepte objektiv vergleichen zu können, müssen Messungen des durchschnittlichen Energieverbrauchs unter einheitlichen Vorgaben in einem definierten Umfang durchgeführt und dokumentiert werden. Die Werte hängen sowohl von der Maschinentechnik als auch von der Kapazitätsauslastung und der Art der Anwendung ab. Beispiel: Der spezifische Energieverbrauch bei der Herstellung technischer Formteile in Kleinserien ist an sich deutlich höher als bei der Herstellung schnelllaufender Verpackungsartikel (Abb. 6).
 |
|
| Abb. 6: Der spezifische Energieverbrauch einer Spritzgießmaschine während des regulären Betriebs hängt von der Maschinenausstattung, der Art der Anwendung und dem Materialverbrauch ab. Grundsätzlich gilt: Je besser die Maschinenkapazität ausgelastet ist, desto günstiger ist ihr CO₂-Fußabdruck. |
Die Messergebnisse zeigen, dass elektrische Maschinen rund 50 % weniger Energie verbrauchen als hydraulische Standardmaschinen. Je geringer der Materialverbrauch, desto ausgeprägter ist dieser Unterschied. Durch eine energetische Optimierung hydraulischer Maschinen lässt sich der CO₂-Fußabdruck jedoch ebenfalls deutlich reduzieren.
Anwendungsbeispiel
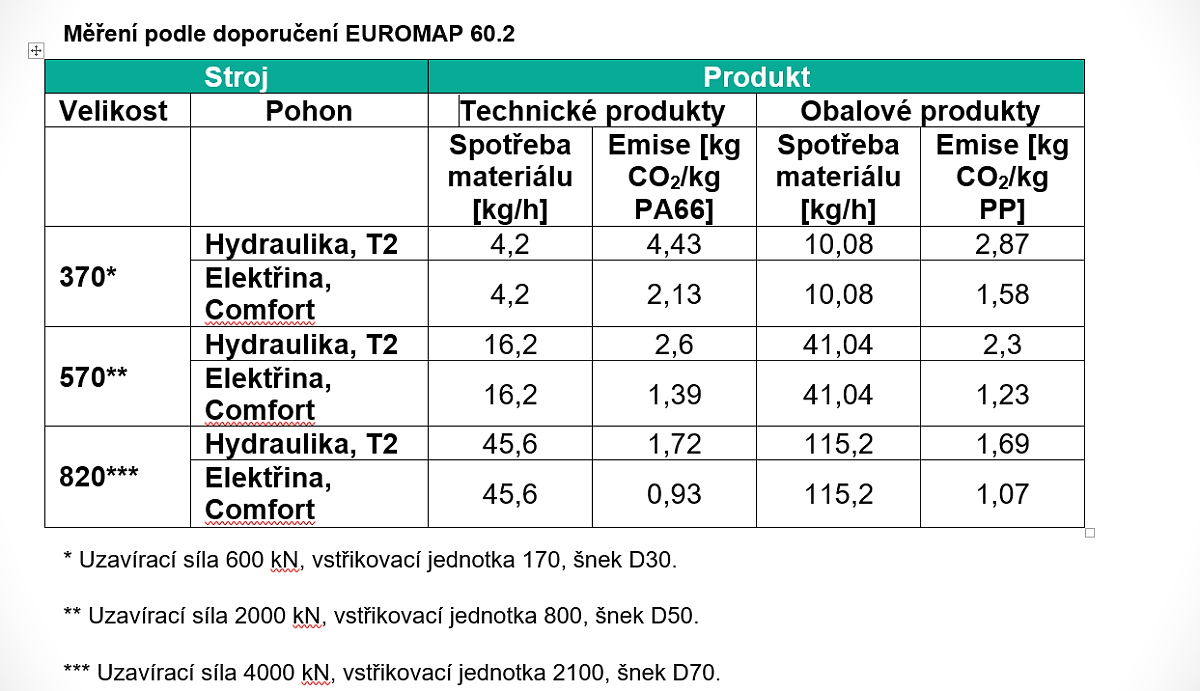
Arburg untersuchte im Rahmen einer praktischen Anwendung verschiedene Szenarien: Eingesetzt wurden hydraulische und elektrische Allrounder-Maschinen der Baureihen S und Alldrive in drei Baugrößen – 370, 570 und 820 – mit Schließkräften von 600, 2000 und 4000 kN. Zudem wurde zwischen Maschinen mit hydraulischem Antriebssystem mit Zweikreis-Pumpentechnologie (T2) und solchen mit elektrischem System in der Leistungsvariante „Comfort“ unterschieden.
Es wurden zwei Produkte hergestellt: ein technisches Produkt aus PA66 (GF30) mit einer Zykluszeit von 30 Sekunden bei 50%iger Auslastung der Plastifizierleistung und ein Verpackungsprodukt aus PP mit einer Zykluszeit von fünf Sekunden bei 100%iger Auslastung der Plastifizierleistung (Abb. 7). Die CO2-Emissionen wurden auf Grundlage des deutschen Energiemixes berechnet.
 |
|
| Abb. 7: Arburg untersuchte anhand praktischer Beispiele die CO2-Emissionen von Allrounder-Maschinen in drei Baugrößen und mit zwei Antriebsarten gemäß der Empfehlung EUROMAP 60.2. Im Versuch wurden ein technisches Produkt und ein Verpackungsprodukt hergestellt |
Beim Spritzgießen des Verpackungsprodukts verursachte die elektrische Maschine Allrounder 820 A mit einem Durchsatz von 115,2 kg/h Emissionen in Höhe von 1,07 kg CO2 je kg Kunststoffmaterial. Die elektrische Maschine der Baugröße 370 verursachte beim Spritzgießen des technischen Produkts mit einem Durchsatz von 4,2 kg/h etwa doppelt so hohe Emissionen (2,13). Bei der hydraulischen Maschine Allrounder 370 S betrug dieser Wert 4,43.
So weit die beispielhafte Studie. Die Werte können in der Praxis je nach Anwendung abweichen. Der tatsächliche Energieverbrauch im Einzelfall hängt von der Zykluszeit, der Kapazitätsauslastung und dem Wirkungsgrad der angeschlossenen Verbraucher ab. Diese Faktoren werden wiederum durch den eigentlichen Spritzgießprozess beeinflusst. Generell lässt sich jedoch sagen, dass der Energieverbrauch bei beiden Antriebsarten mit steigendem Materialverbrauch sinkt. Die elektrische Maschine verursacht in jedem Fall etwa 50 % geringere CO2-Emissionen. Zum gleichen Ergebnis gelangt man, wenn die CO2-Emissionen konsequent auf Grundlage des Materialverbrauchs berechnet werden.
CO2-Emissionen, die bei der Herstellung des Kunststoffgranulats entstehen und von weiteren Verbrauchern wie Peripheriegeräten zur Werkzeugtemperierung oder der Klimatisierung der Produktionshalle (Abwärme und Kühlung) verursacht werden, sind in dieser Analyse nicht enthalten. Der Energieverbrauch und damit auch die CO2-Emissionen der Peripheriegeräte steigen stark an – und zwar insbesondere bei technischen Produkten – und können sogar die Emissionen der eigentlichen Spritzgießmaschine übersteigen. Ein interessanter Parameter ist auch der CO₂-Fußabdruck, der für ein einzelnes hergestelltes Spritzgussteil berechnet wird.
Fazit
Bei Spritzgießmaschinen ist es sinnvoll, den CO₂-Fußabdruck „cradle to gate“ zu bestimmen. Rohstoffe haben einen etwa zehnmal größeren Einfluss auf den CO₂-Fußabdruck des Produkts als der Stromverbrauch während der Herstellungsphase. Lokale Lieferketten, eine hohe Fertigungstiefe und die Nutzung erneuerbarer Energiequellen können sich positiv auf den CO₂-Fußabdruck auswirken.
Der PCF-Wert in der Betriebsphase hängt von vielen Faktoren ab. Zu seiner Ermittlung ist eine spezielle Fallstudie erforderlich. Grundsätzlich gilt, dass der spezifische Energieverbrauch einer Spritzgießmaschine mit steigender Kapazitätsauslastung sinkt. Elektrische Maschinen verursachen zudem bis zu 50 % weniger CO2-Emissionen als Maschinen mit hydraulischem Antrieb – abhängig von der Maschinenausstattung und dem Materialverbrauch. Das Ziel für die Zukunft besteht darin, eine wissenschaftlich fundierte, ganzheitliche Ökobilanz einer Spritzgießmaschine berechnen zu können. Dies wird jedoch noch viel Arbeit erfordern. Genau an diesem Thema arbeitet Arburg gemeinsam mit dem Institut für Kunststoff- und Kreislauftechnik (IKK) der Leibniz Universität in Hannover, das von Professor Hans-Josef Endres geleitet wird.
-

ARBURG spol. s.r.o.
Spritzgießmaschinen, Spritzgießmaschinen, Zubehör für die Kunststoffverarbeitung, Zweikomponenten-Spritzgießen, Produktionsautomatisierung…
Lieferanten zu diesem Thema
-

DATRIA s.r.o.
Extrusionslinien, Extruder, Regranulierlinien MIKROSAN, Schnecken und Zylinder HAYEUR, Compoundierlinien POLIMER… -

BOLE Europe Technology Co.LTD.sp.zo.o.
Spritzgießmaschinen von Bole: hydraulische, vollelektrische, Zwei-Platten-Maschinen, Spritzgießmaschinen für das… -

Zejatech s.r.o.
Überholung, Modernisierung und Service von Spritzgießmaschinen, Installation von Steuerungssystemen, Peripheriegeräten… -

FANUC Czech s.r.o.
Industrieautomation, Industrieroboter, CNC-Systeme, Herstellung von Spritzgießmaschinen, Drahterodieren, vertikales… -

KUBOUŠEK s.r.o.
Messgeräte, Spritzgießmaschinen, Temperiergeräte, Förderbänder, Kühlsysteme, Mühlen und Granulatoren, Heißkanäle…Lidická 1937
České Budějovice
-

PLASTICS MACHINES s.r.o.
Verkauf gebrauchter Spritzgießmaschinen, Technologien für die Kunststoffproduktion, Kunststoffzerkleinerer…



BASF erweitert das Ultradur®-Portfolio um neue Typen auf Basis von recyceltem PET aus Siedlungsabfällen
09.10.2026 BASF erweitert sein Portfolio technischer Kunststoffe um neue Ultradur®-Typen, die Automobilherstellern und ihren Zulieferern helfen sollen, den Anteil recycelter Materialien in ihren Produkten zu erhöhen und gleichzeitig anspruchsvolle technische...