Bestimmung der Biegeeigenschaften - Dreipunkt-Biegeprüfung an Kunststoffen nach EN ISO 178
Biegeprüfungen werden durchgeführt, um das Verhalten eines Materials bei einer durch äußere Krafteinwirkung verursachten Biegung zu ermitteln. Daher gehört die Biegeprüfung zu den grundlegenden Prüfungen zur Bewertung von Materialeigenschaften.
Frühere Normen zur Dreipunkt-Biegeprüfung von Kunststoffen schrieben keinen Sensor zur Erfassung des Probenverzugs vor. In diesem Fall werden ab Beginn der Probenprüfung der Verzug der Probe und der Weg des Druckstempels als Ganzes betrachtet, was keine geeignete Methode zur genauen Messung des Biegemoduls ist. Die Änderungen in den Normen ISO 178:2010 einschließlich der nachfolgenden Änderungen und JIS K 7171:2016 umfassen entweder die Verwendung eines Verzugssensors der Klasse 1 nach ISO 9513 mit einer absoluten Genauigkeit von besser als 1% oder die Verwendung einer Steifigkeitskorrekturkurve (Nachgiebigkeitskorrekturkurve), um den Eigenverzug des Prüfsystems zu eliminieren.
In unserem Fall wurde die Dreipunkt-Biegeprüfung nach den genannten Normen an Proben aus PC, PVC und GFRP durchgeführt, wobei der Biegemodul jeweils anhand der Traversenposition, unter Verwendung einer Steifigkeitskorrekturkurve und als dritte Methode anhand der Daten des Verzugssensors berechnet wurde.
Y. Kamei
Prüfsystem
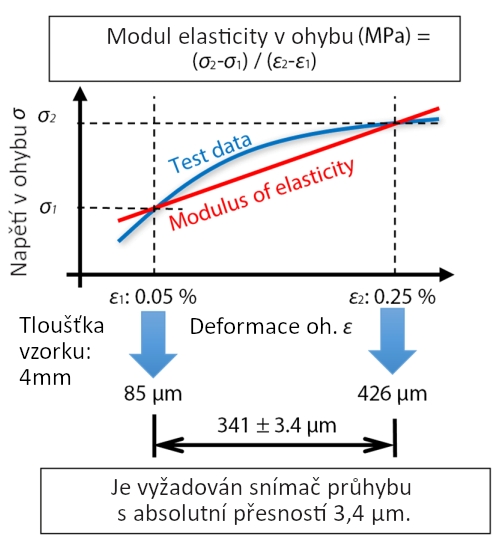
Die Messung wurde an der Tisch-Universalprüfmaschine Shimadzu AGS-X durchgeführt; zur Messung des Verzugs wurde ein Sensor mit einer Genauigkeit von besser als 3,4 μm verwendet. Die Anforderungen der geänderten Norm bei Verwendung einer Probe mit einer Dicke von 4 mm sind in Abb. 1 dargestellt. Der zur Berechnung des Biegemoduls verwendete Wert beträgt 341 μm, wobei ein Verzugssensor mit einer absoluten Genauigkeit von besser als 1% (3,4 μm) erforderlich ist, siehe Abb. 1, die den anhand zweier Punkte berechneten Biegemodul zeigt, obwohl der Biegemodul auch mittels linearer Regression der Kurve berechnet werden kann.
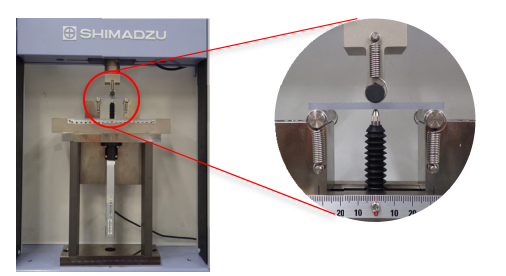
Tab. 1, 2 und 3 zeigen die Ausrüstung, die Proben und die verwendeten Prüfbedingungen. In Abb. 2 ist der Verzugssensor abgebildet. Die genannte Norm EN ISO 178 beschreibt Verfahren A, bei dem eine konstante Geschwindigkeit verwendet wird, und Verfahren B, bei dem die Prüfgeschwindigkeit nach der Bestimmung des Biegemoduls erhöht wird. Prüfverfahren A wurde bei der Messung der GFRP-Probe verwendet, die einen geringen maximalen Verzug aufweist. Prüfverfahren B wurde bei den Materialien PC und PVC verwendet, die einen größeren maximalen Verzug aufweisen; der Zeitpunkt der Geschwindigkeitsänderung wurde auf 0,3% Probenverzug eingestellt. Die Normen berücksichtigen außerdem das Verhältnis zwischen zunehmender äußerer Kraft und zunehmender Scherkraft bei einem zu geringen Auflagerabstand[1] und empfehlen daher einen Auflagerabstand von 16+/-1 x Probendicke.
 |
|
| Abb. 1 Anforderungen der Normen |
Tab. 1 Prüfausrüstung
| Prüfmaschine Shimadzu | AGS-X |
| Kraftaufnehmer | 1 kN |
| Verzugssensor | Verzugssensor Shimadzu |
| Biegevorrichtung | Auflager und Druckstempel R5 |
Tab. 2 Probeninformationen
| Abmessungen | 80 mm x 10 mm x 4 mm |
| Material | PC, PVC, GFRP (Kurzfasern) |
Tab. 3 Prüfbedingungen
| Prüfgeschwindigkeit | 2 mm/min |
| Prüfgeschwindigkeit nach Bestimmung des Elastizitätsmoduls | 100 mm/min (Verfahren B) |
| Auflagerabstand | 64 mm |
 |
|
| Abb. 2 Verzugsaufnehmer und Dreipunkt-Biegevorrichtung |
Ergebnisse
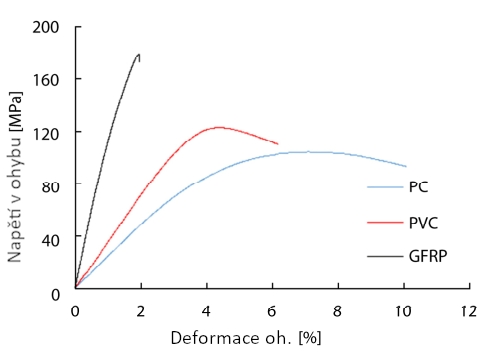
Abb. 3 zeigt die Spannungs-Verzugs-Kurve bei Biegung. Die Durchbiegung (Biegeverzug) auf der horizontalen Achse wurde anhand der vom Verzugsaufnehmer erfassten Daten dargestellt. Die Kurve zeigt einen starken Spannungsabfall bei der GFRP-Probe. Bei den PC- und PVC-Proben nimmt die Spannung kontinuierlich und langsamer ab. Tabelle 4 enthält die Werte der Spannung bei Biegung und des Elastizitätsmoduls bei Biegung für jedes Material.
Tabelle 5 vergleicht den Elastizitätsmodul bei Biegung, der anhand der aus dem Traversenweg, der Steifigkeitskorrekturkurve (Nachgiebigkeitskorrekturkurve) und dem Verzugsaufnehmer gewonnenen Daten berechnet wurde. Die Ergebnisse belegen, dass der Elastizitätsmodul bei Biegung bei der Verzugsmessung anhand des Traversenwegs am niedrigsten, bei Verwendung der Korrekturkurve höher und bei der Messung der Durchbiegung mit dem Verzugsaufnehmer am höchsten ist.
 |
|
| Abb. 3 Prüfergebnisse |
Tab. 4 Prüfergebnisse
|
Spannung bei Biegung [MPa] |
Elastizitätsmodul bei Biegung [GPa] |
|
| PC | 104,4 | 2,44 |
| PVC | 123,0 | 3,48 |
| GFRP | 179,4 | 12,1 |
Tab. 5 Vergleich der Elastizitätsmodule bei Biegung anhand von Daten, die mit unterschiedlichen Methoden gewonnen wurden [GPa]
| PC | PVC | GFRP | |
| Traversenweg | 2,41 | 3,39 | 11,5 |
| Korrekturkurve | 2,42 | 3,41 | 11,7 |
| Verzugsaufnehmer | 2,44 | 3,48 | 12,1 |
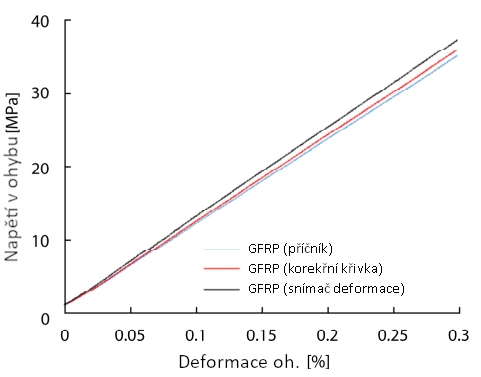
Der Biegeverzug in der Anfangsphase der Prüfung der GFRP-Probe ist in Abb. 4 dargestellt und wurde anhand aller drei Datenquellen berechnet: anhand des Traversenwegs, mithilfe der Steifigkeitskorrekturkurve und des Verzugsaufnehmers. Die blaue Kurve wurde anhand der aus dem Traversenweg gewonnenen Daten dargestellt, die rote Kurve wurde anhand der mithilfe der Steifigkeitskorrekturkurve gewonnenen Daten erstellt und die schwarze Kurve wurde mithilfe des Verzugsaufnehmers ermittelt. Aus dem Diagramm geht hervor, dass zu Beginn der Prüfung Unterschiede bestehen.
 |
|
| Abb. 4 Kurve der Spannung bei Biegung/des Biegeverzugs des Materials GFRP |
Fazit
An Kunststoffen wurde ein Dreipunkt-Biegeversuch in Übereinstimmung mit den Anforderungen der Norm ISO 178:2010 einschließlich nachfolgender Änderungen und JIS K 7171/2016 durchgeführt. Die Ergebnisse für den Elastizitätsmodul bei Biegung sind bei der Messung anhand des Traversenwegs am niedrigsten, bei Verwendung der Steifigkeitskorrekturkurve höher und bei Verwendung des Verzugsaufnehmers am höchsten. Außerdem ist ersichtlich, dass der Unterschied zwischen den Werten umso größer ist, je höher der Elastizitätsmodul bei Biegung ist. Die genaue Messung des Probenverzugs mithilfe eines Verzugsaufnehmers ist für die korrekte Bewertung der Materialeigenschaften in Übereinstimmung mit den oben genannten Normen erforderlich.
Die in diesem Artikel vorgestellte Ausrüstung von Shimadzu kann somit zur Durchführung von Dreipunkt-Biegeversuchen an Kunststoffen in Übereinstimmung mit der Norm EN ISO 178 und weiteren Normen eingesetzt werden.
[1] Takashi Murakami, Shimadzu Review Bd. 71, Ausgabe 3/4 (2014)
-

SHIMADZU Handels GmbH - organizační složka
Geräte für die instrumentelle Analytik, Materialprüfung, Messsysteme, Laborgeräte, Peripheriegeräte, Peripherie, Analyse des Kunststoffspritzgießens.

Lieferanten zu diesem Thema
-
MIELL QUALITY s.r.o.
Technische Prüfungen und Analysen, umfassende Qualitätskontrolle in der Industrie, spezialisierte Lösungen im Bereich… -

IPA Slovakia, s.r.o.
Beratung für die Kunststoff- und Gummiproduktion, akkreditierte Weiterbildung im Kunststoffbereich, Schulungen zur… -

Konica Minolta Sensing Europe B.V.
Spektralfotometer, Fotometer, Farbqualitätskontrolle, Messsysteme, Laborgeräte, Messung, Labor- und medizinische Geräte. -

CZ TOOLBOX
Tschechisches System zur Werkzeuglagerung und -ausgabe, das direkt in die Produktionsprozesse des Unternehmens… -

3DTEC s.r.o.
Akkreditierte Prüfdienstleistungen für verschiedene Branchen, 3D-Messung, 3D-Scannen, Programmierung für 3D-Messungen. -

ISPE TECHNOLOGIES SE
Hochwertige Spritzgießwerkzeuge für die Serienfertigung aus China. Mehr als 600 gelieferte Werkzeuge. Außergewöhnlich…



MSV 2026 zeigte die neuesten industriellen Innovationen und bestätigte die Bedeutung persönlicher Begegnungen für das Geschäft
16.10.2026 Neun voll belegte Hallen des Brünner Messegeländes boten einen Überblick über die spannendsten Entwicklungen in der heutigen Industrie. Die Messestände der 1 379 ausstellenden Unternehmen aus 39 Ländern besuchten innerhalb von vier Tagen mehr...