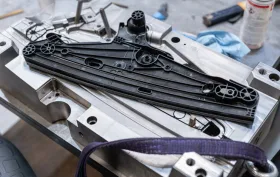
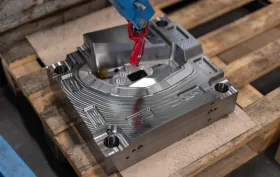
Bedingungen und Konzept der Einformung – Konstruktion und Herstellung von Spritzgießwerkzeugen, Lubomír Zeman, Teil 1.
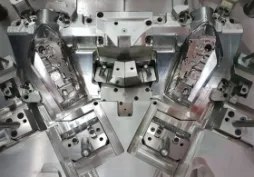
Betrachten wir das Wort Form hinsichtlich seiner Bedeutung, erkennen wir eine ganze Reihe möglicher Bedeutungsmerkmale. Unter dem Begriff Form können wir uns die Kondition, d. h. einen guten Zustand und Leistungsfähigkeit, oder ein Muster, eine Gestalt, ein Aussehen vorstellen, ferner eine Art der Ausführung, des Handelns, des Ausdrucks oder gesellschaftliche Gepflogenheiten und Verhaltensweisen und nicht zuletzt auch einen Gegenstand, der etwas formt.
Ergänzen wir das Wort Form um die Wörter Spritzgießen und Thermoplast, wird auch ihre Verwendung deutlich: Es handelt sich um ein Werkzeug, das beim Spritzgießen von Thermoplasten diese formt, d. h. Polymerschmelzen eine Form verleiht. Daraus wird die unverzichtbare Bedeutung des Spritzgießwerkzeugs im Spritzgießprozess von Thermoplasten ersichtlich.
Das Spritzgießwerkzeug ist in der Kette der zur Herstellung von Formteilen aus Thermoplasten erforderlichen Einrichtungen in der Regel nicht nur die wichtigste – jedes Werkzeug ist praktisch ein Unikat, das, sofern es sich nicht um eine Wiederholfertigung handelt, nicht noch einmal hergestellt wird –, sondern auch die teuerste Einrichtung. Das Werkzeug ist eine komplexe Einrichtung, ein komplexes System, das zum selben Zeitpunkt eine ganze Reihe von Funktionen gewährleisten und erfüllen muss, die sich aus dem Wesen des Spritzgießprozesses ergeben.
Die Kavität des Spritzgießwerkzeugs entspricht der Gestalt des künftigen Formteils und basiert auf dessen 3D-Modell. Die grundlegende Funktion des Werkzeugs besteht darin, die Polymerschmelze aus der Plastifiziereinheit der Spritzgießmaschine in die Kavität beziehungsweise die Kavitäten des Werkzeugs zu leiten und deren volumetrische Füllung sicherzustellen. Jede zyklisch eingespritzte Menge an Polymerschmelze enthält eine bestimmte, durch ihre Enthalpie gegebene Wärmemenge. Um ein festes Bauteil zu erhalten, muss die Wärme aus der Schmelze wirksam abgeführt werden; dies ist die zweite grundlegende Funktion des Werkzeugs. Die dritte grundlegende Funktion des Spritzgießwerkzeugs besteht darin, das feste Bauteil – das Formteil – aus der Kavität zu entnehmen oder auszuwerfen. Dies muss schnell, problemlos und ohne Verzug des Formteils erfolgen.
An diese drei grundlegenden Funktionen des Spritzgießwerkzeugs schließt sich eine ganze Reihe weiterer Funktionen und konstruktiver Lösungen an, die das Werkzeug erfüllen muss und die sich daraus ergeben. In einem kurzen Überblick lassen sich nennen: Angusssystem mit Anschnitt, Werkzeugsteifigkeit, Wärmeabfuhr (Konstruktion des Temperiersystems, Werkstoff des Werkzeugaufbaus und der formgebenden Werkzeugteile), Auswerfersystem des Werkzeugs, Schieber, Kerne, Ausschraubvorrichtungen usw. All dies unterliegt selbstverständlich Kostenvorgaben.
Bedingungen und Konzept der Einformung von Formteilen aus Thermoplasten
Nach der Auswahl des Formteilwerkstoffs unter Berücksichtigung aller Aspekte im Hinblick auf die Qualitätsanforderungen, nach der Konstruktion des Formteils gemäß den Grundsätzen der fertigungsgerechten Gestaltung von Formteilen aus Thermoplasten, die in der Konstruktion des Formteils und seinem 3D-Modell umgesetzt wurden, nach der Festlegung der Toleranzen für Längenmaße und geometrische Abweichungen, die sowohl die Funktionsfähigkeit des jeweiligen Formteils als auch die in den einschlägigen Normen, beispielsweise DIN 16742:2013, angegebenen Toleranzwerte berücksichtigen und auch mit dem grundlegenden Konstruktionsleitsatz übereinstimmen: SO GENAU WIE NÖTIG, ABER ZUGLEICH SO UNGENAU WIE MÖGLICH, nach der Festlegung des Schwindungswerts des ausgewählten Formteilwerkstoffs unter Berücksichtigung der Einsatzumgebung des Formteils, insbesondere der Temperatur, bei der das Formteil eingesetzt wird, seiner werkstoffbedingten Wärmeausdehnung sowie gegebenenfalls seiner Feuchtigkeits- oder Wasseraufnahme, und nach der Festlegung der Oberflächenqualität folgt die Hauptaufgabe für den Werkzeugkonstrukteur.
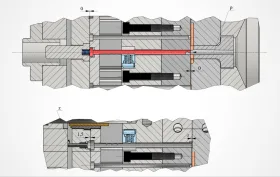
Diese Aufgabe besteht (auf Grundlage des 3D-Modells des Formteils und seiner Zeichnung mit der Definition der Qualität, insbesondere hinsichtlich seiner Maß- und Formgenauigkeit sowie gegebenenfalls der Prüfungen, denen das Formteil nach der Herstellung unterzogen werden und die es bestehen muss) vor allem darin, den Verlauf der Trennebenen festzulegen, d. h., ob sich das Formteil beispielsweise ausschließlich in der Haupttrennebene in Öffnungsrichtung des Werkzeugs (Auswerfrichtung des Formteils aus dem Werkzeug) einformen lässt oder ob die Einformung des Formteils mithilfe mechanisch betätigter Schieber, hydraulisch betätigter Formelemente, schräger Formauswerfer, Ausschraubmechanismen für Gewinde usw. gelöst werden muss.
In vielen Fällen deutet bereits der Formteilkonstrukteur in seinen Unterlagen die Hauptentformungsrichtungen der Formteilgeometrien an. Der Verlauf der Trennebenen bestimmt auch die Auslegung der Entformungsschrägen, sowohl für ein einwandfreies Auswerfen des Formteils aus dem Werkzeug als auch hinsichtlich der sich addierenden Entformungsschrägen bei strukturierten Oberflächen.
Bei der Gestaltung der Entformungsschrägen darf die Maßhaltigkeit – die Toleranz – der jeweiligen mit einer Entformungsschräge versehenen Geometrie oder Oberfläche nicht außer Acht gelassen werden (die Entformungsschräge ist kein Bestandteil der Toleranz), ebenso wenig wie bei manchen Sichtteilen der Designaspekt, der es auch erforderlich machen kann, die Geometrie ohne Entformungsschräge in einen beweglichen Schieber einzuformen.
Eine weitere Aufgabe besteht darin, auf Grundlage der Angabe zur voraussichtlichen jährlichen Produktionsmenge der Formteile die Kavitätenzahl des Werkzeugs festzulegen, d. h., wie viele Formteile in der Haupttrennebene des Werkzeugs eingeformt werden. Bei paarigen Bauteilen vom Typ links/rechts, die in der Regel spiegelbildlich ausgeführt sind, ist die Kavitätenzahl meist offensichtlich. In anderen Fällen fließen weitere, insbesondere wirtschaftliche Gesichtspunkte, aber nicht zuletzt auch die Anforderungen an die Maß- und Formgenauigkeit in die Festlegung der Kavitätenzahl ein.
Im Hinblick auf die Produktionseffizienz wird üblicherweise eine möglichst hohe Kavitätenzahl angestrebt, die beispielsweise durch den Maschinenpark des jeweiligen Spritzgießbetriebs begrenzt sein kann (Aufspannmaße der jeweiligen Spritzgießmaschinen). Bei maß- und formgenauen Spritzgussteilen sollte der Werkzeugkonstrukteur berücksichtigen, dass zum Erreichen einer Genauigkeit beispielsweise im Toleranzgrad IT 9 (IT 8) ein Werkzeug mit möglichst geringer Kavitätenzahl konstruiert werden muss, selbstverständlich immer unter Berücksichtigung des zu verarbeitenden Materials – Einordnung in die Toleranzgruppen TG (Norm DIN 16742:2013).
Bei der Festlegung der Kavitätenzahl des Werkzeugs sollte auch die Beanspruchung des Werkzeugs durch den Schmelzeinnendruck in den Kavitäten berücksichtigt werden. Damit kein ungünstiger Keileffekt entstehen kann, müssen die Formkonturen – die Projektionen der Spritzgussteilkonturen auf die Haupttrennebene des Werkzeugs – in der Trennebene symmetrisch um die vertikale und horizontale Werkzeugachse angeordnet werden. Bei einer solchen Anordnung kann die Gegenkraft zum Druck der Polymerschmelze – die Schließ- und Verriegelungskraft der Schließeinheit der Spritzgießmaschine – beide Werkzeughälften während des Spritzgießprozesses zusammenhalten, ohne dass unerwünschte Überspritzungen in der Werkzeugtrennebene entstehen können, selbstverständlich bei korrekt eingestellter Schließkraft, korrekt eingestellten Einspritz- und Nachdruckparametern sowie einer verschleißfreien Trennebene.
Nach der Festlegung der Kavitätenzahl des Werkzeugs und der Einformung des Spritzgussteils – Festlegung des Verlaufs der Trennebenen - wählt der Werkzeugkonstrukteur, wiederum unter Berücksichtigung der Wirtschaftlichkeit der Produktion – jährliche Produktionsmenge, Materialpreis, Anfälligkeit des Materials für thermischen Abbau usw. - das Angussverteilersystem aus.
Ein Kaltkanalsystem mit automatischer Abtrennung des Angusses (beispielsweise Tunnel- oder Bananenanschnitt) gehört zu den am häufigsten gewählten Varianten. Wenn eine ausgeprägte Schwindungskompensation erforderlich ist (große Anschnittquerschnitte), beispielsweise bei Spritzgussteilen aus POM, oder wenn ein Anschnitt mit großem Querschnitt gewählt werden muss, um die Kavität schnell mit einem großen Volumen an Polymerschmelze zu füllen, muss bei der Verwendung von Schlitz-, Film-, Schirmanschnitten usw. mit einem nachgelagerten Arbeitsschritt zur Abtrennung des Angusses vom Spritzgussteil gerechnet werden, wobei am Spritzgussteil eine relativ deutliche Anschnittmarkierung zurückbleiben kann. Die Abtrennung des Angusses kann der Bediener der Spritzgießmaschine manuell mit einem Messer, einer Zange, unter Einsatz kleiner mechanischer Hilfsmittel oder mithilfe einer Schneidvorrichtung durchführen; alternativ kann diesen Arbeitsschritt ein Angussentnahmeroboter oder ein Roboter mit einem Abtrennmechanismus am Greifer übernehmen.
Neben Kaltkanalsystemen kann der Werkzeugkonstrukteur auch Heißkanalsysteme wählen - mit Außen- oder Innenbeheizung, mit offener Anschnittöffnung an der Heißkanaldüse, mit einem Anschnitt am Spritzgussteil mit Torpedo in der Düsenöffnung, mit einem sogenannten thermischen Deflektor, bei dem an die Öffnung der Heißkanaldüse ein kurzer kalter Pfropfen anschließt, der die Wärmeübertragung von der Düse auf das Spritzgussteil verhindert, Heißkanalsysteme mit pneumatisch, hydraulisch oder elektromagnetisch betätigtem Nadelverschluss, Kaskaden- oder sequenzielle Systeme usw.
Neben Kaltkanal- und Heißkanalsystemen kann der Werkzeugkonstrukteur kombinierte Angusssysteme wählen, bei denen an den Heißkanal Kaltkanäle mit einem entsprechenden Anschnitt in die Wand des Spritzgussteils anschließen, wiederum zur automatischen Abtrennung des Angusses meist als Tunnel- oder Bananenanschnitt ausgeführt.
Nach der Festlegung der Einformung (Formkern, Formeinsatz, bewegliche Werkzeugteile) und der Art der Zuführung der Polymerschmelze in die Kavitäten muss als nächster Konstruktionsschritt die Auslegung des Temperiersystems des Werkzeugs folgen. Hier sollte der Werkzeugkonstrukteur insbesondere die Anforderungen an eine möglichst umfassende Temperaturbeeinflussung der einzelnen formgebenden Bereiche berücksichtigen - Aufteilung des Temperiersystems in separate Kreisläufe mit gleichzeitigem Eintritt des Temperiermediums in alle Kreisläufe, die Anforderung einer turbulenten Strömung des Temperiermediums - meist Wasser - in den Temperierkanälen des Werkzeugs, die Anforderung, die Temperatur im Bereich der Öffnungen der Heißkanaldüsen beeinflussen zu können, usw.
Nicht zuletzt sollte der Werkzeugkonstrukteur festlegen, welche Normteilsysteme er in der Werkzeugkonstruktion einschließlich eines eventuellen Heißkanalsystems verwenden wird (Normteilsystem für den Werkzeugbau und Heißkanalsystem), und die Hauptabmessungen des Spritzgießwerkzeugs bestimmen - die maximalen Außenabmessungen der Aufspannplatten und die Werkzeugbauhöhe –, was zusammen mit der Berechnung der erforderlichen Schließkraft (die auch anhand von Simulationsberechnungen ermittelt werden kann) und des Schussvolumens (Summe der Volumina aller Kavitäten und des Angusssystems) auch die Größe der benötigten Spritzgießmaschine bestimmt (Größe der Schließeinheit sowie der Einspritz- und Plastifiziereinheit).
Zum Abschluss dieses Kapitels möchte ich die bekannten Tatsachen wiederholen: Am Anfang des gesamten Herstellungsprozesses von Kunststoffspritzgussteilen stand die Entwicklungsphase, und: -in der Entwicklungsphase werden bis zu 70% der Gesamtkosten für die Herstellung der Spritzgussteile festgelegt, wobei die eigentliche Entwicklungsphase üblicherweise nur etwa 5% der gesamten Herstellungskosten bindet.
Mit einem Betrag, der ca. 5% der Kosten entspricht, können wir somit mehrere zehn Prozent der gesamten Fertigungskosten einsparen. Generell gilt: Was in der Entwicklung nicht berücksichtigt wird, lässt sich in der eigentlichen Fertigung nur sehr schwer und in der Regel auch nur mit hohem Kostenaufwand beeinflussen.
Konstruktion und Fertigung von Serien-Spritzgießwerkzeugen
In einigen Fällen ist es zweckmäßig, vor Beginn der Konstruktion und Fertigung des Spritzgießwerkzeugs die geforderten Eigenschaften des Formteils durch die Fertigung in einem Prototypenwerkzeug mit anschließender Bewertung der Formteilqualität und gegebenenfalls Anpassungen am Serienwerkzeug zu überprüfen.
Hier stoßen wir jedoch auf die Auslegung des Begriffs Prototypenwerkzeug. Unklarheiten hinsichtlich dieses Begriffs bestehen insbesondere zwischen technischen Fachkräften und verschiedenen Führungskräften. Für den Techniker ist die Sache in der Regel klar – ein Prototypen-Spritzgießwerkzeug ist ein Werkzeug, das die Herstellung eines Prototypen-Formteils aus demselben Formteilmaterial, mit derselben Art der Einformung, mindestens derselben Lage des Anschnitts, demselben Temperiersystem und derselben Anordnung der Auswerfer wie beim späteren Serienwerkzeug gewährleistet – selbstverständlich geht es darum, möglichst viele Erfahrungen aus dem Betrieb des Prototypenwerkzeugs in die Konstruktion und den Betrieb des Serienwerkzeugs zu übertragen.
Prototypen-Spritzgießwerkzeuge mit formgebenden Teilen aus Aluminiumlegierungen oder aus vergütetem Stahl werden konstruktiv vereinfacht und dadurch kostengünstiger gestaltet, indem beispielsweise anstelle hydraulisch oder mechanisch betätigter Schieber und Formelemente manuell eingelegte Formkerne verwendet werden, die zusammen mit dem Formteil aus dem Werkzeug ausgeworfen und nach ihrer Demontage vom Formteil für den folgenden Fertigungszyklus wieder in das Werkzeug eingelegt werden.
In vielen Fällen werden bei der Herstellung von Prototypen-Formteilen Universal-Werkzeugrahmen verwendet, für die Formeinsätze mit dem zugehörigen Auswerfersystem gefertigt werden.
Bei der Konstruktion des Serienwerkzeugs werden neben den Kenntnissen und Erfahrungen des Werkzeugkonstrukteurs sämtliche in den Vorfertigungsphasen gewonnenen Ergebnisse berücksichtigt, einschließlich einer gegebenenfalls durchgeführten Überprüfung der Formteile mithilfe einer der Rapid-Prototyping-Technologien oder durch die Fertigung in einem Prototypenwerkzeug.
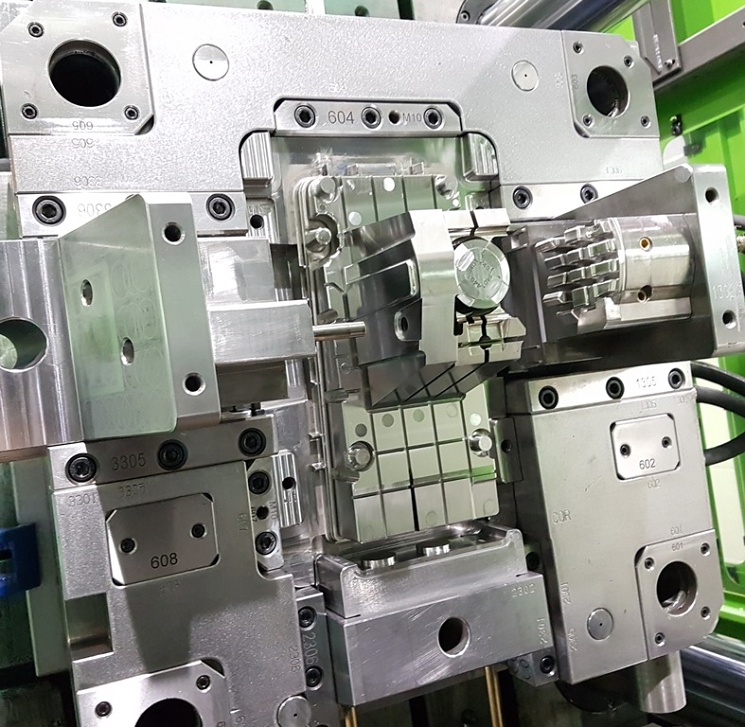 |
|
Diese Ergebnisse werden in die Vorgaben für die Werkzeugfertigung übernommen:
-3D-Modell des Formteils unter Berücksichtigung sämtlicher Anforderungen an die fertigungsgerechte Konstruktion von Formteilen aus Thermoplasten, einschließlich der entsprechenden Anforderungen an Formgenauigkeit und Maßhaltigkeit
-Definition des Formteilmaterials – Materialdatenblatt mit Schwindungswerten in Fließrichtung und quer zur Fließrichtung der Polymerschmelze sowie mit Angaben zur Wärmeausdehnung und Wasseraufnahme
-Definition der an das Formteil gestellten Qualitätsanforderungen
-Festlegung der Kavitätenzahl des Werkzeugs – Beurteilung anhand der Art der Fertigung, der Genauigkeit und des Materials des Formteils, der geforderten Jahresstückzahl, des Liefertermins der Formteile und der Wirtschaftlichkeit der Fertigung
-Vorgabe der garantierten Standzeit des Werkzeugs
-Ermittlung der Aufspannmaße der jeweiligen Spritzgießmaschine
-Anforderungen an das Auswerfen des Formteils aus dem Werkzeug – automatischer Betrieb der Spritzgießmaschine mit freiem Fall unter das Werkzeug, Entnahme der Formteile durch einen Roboter, manuelle Entnahme der Formteile usw.
-Ermittlung der erforderlichen Daten für den Greifer bei der Entnahme der Formteile durch einen Roboter
-Anforderungen – Konstruktionsrichtlinie für das Werkzeug mit den Anforderungen des Werkzeugbetreibers – beispielsweise Anschlussart für Temperiermedium, elektrische Beheizung und Luft, Verbindungstechnik zwischen dem Auswerfersystem der Maschine und dem Auswerfersystem des Werkzeugs, Anschlussart der Hydraulikkupplungen, Anschlussart der Stromversorgung und Temperaturerfassung des Heißkanalsystems, Anschluss der Endlagensensoren, Werkzeugkennzeichnung, Ausstattung des Werkzeugs mit einem Hubzähler, Anforderungen an das Aufspannen des Werkzeugs auf die Spritzgießmaschine usw.
-Anforderungen an Montage-, Mess- und gegebenenfalls weitere Vorrichtungen (Kühl-, Aufweitvorrichtungen u. Ä.)
-Festlegung des Lieferanten der Normteile und des Heißkanalsystems
-Definition der Einlegeteile und der nachträglich an der Maschine montierten Teile, beispielsweise Clips
-Festlegung der Werkstoffe für den Werkzeugrahmen, die Werkzeugplatten, die formgebenden Bereiche und Teile des Werkzeugs sowie für die genarbten Formbereiche, einschließlich der Wärmebehandlung
-Anforderungen an Ersatzteile – Formeinsätze, Federn, ...
-Anforderungen an die Prozessüberwachung – Druck- und Temperatursensoren
-Anforderungen an die Werkzeugdokumentation
-usw.
Nach Festlegung der konstruktiven Rahmenbedingungen sucht und bewertet der Werkzeugkonstrukteur verschiedene Varianten für die am besten geeignete Einformung der Formteile. Auf Grundlage der Entscheidung über die Einformung wird der Verlauf sowohl der Haupt- als auch der Nebentrennebenen festgelegt, die geometrisch möglichst einfach sowie leicht herstellbar und einpassbar sein sollten. Ihre Lage muss den Anforderungen an die Herstellung hochwertiger Formteile entsprechen, insbesondere hinsichtlich der Maß- und Formanforderungen, der werkzeuggebundenen und nicht werkzeuggebundenen Maße, der richtigen Richtung und Größe der fertigungstechnisch erforderlichen Entformungsschrägen sowie der Entformungsschrägen für die problemlose Entformung genarbter Flächen, einschließlich der Koaxialität der Formteile bei ihrer Einformung in beide Werkzeughälften. Spuren der Trennebenen dürfen keine Funktions- oder Aussehensfehler verursachen.
An die Festlegung der Trennebenen schließt sich die weitere Konzeption des Werkzeugs mit Angusssystem, Temperiersystem, Auswerfersystem und Werkzeugrahmen an. Zur Beschleunigung und Qualitätsverbesserung der Konstruktion und des Werkzeugbaus werden Normalteilsysteme eingesetzt, die von spezialisierten Herstellern bezogen werden. Die zugekauften Normalien sind hinsichtlich ihrer Abmessungen, Werkstoffe und Festigkeit optimiert, d. h., der Werkzeugkonstrukteur wählt sie aus dem Katalog bzw. der Datenbank des Lieferanten aus und kann sie in der Regel ohne weitere Fertigungsschritte bei der Konstruktion und Herstellung des Spritzgießwerkzeugs einsetzen. Von spezialisierten Herstellern werden auch Heißkanalsysteme bezogen, die für die jeweilige Fertigung von Spritzgussteilen bestimmt sind, in der Regel mit einer Garantie des Herstellers für Funktion und Lebensdauer. Bei der Werkzeugkonstruktion sollten auch die Fertigungsmöglichkeiten des jeweiligen Werkzeugbaubetriebs berücksichtigt werden, der das Werkzeug herstellen wird.
Für die Herstellung von Werkzeugrahmen und gering beanspruchten Werkzeugplatten werden Kohlenstoffstähle der Klasse 11 (11 523;11 600; 1.1730) verwendet. Für Platten mit höheren Festigkeitsanforderungen wird der vergütete unlegierte Baustahl 12 060 eingesetzt. Eine weitere häufig eingesetzte Gruppe sind Einsatzstähle für den Werkzeugbau (14 220;19 015;19 486;1.2162;1.2764) - nach der Wärmebehandlung besitzen sie einen festen und zähen Kern mit einer hohen Härte der Randschicht von bis zu 64 HRC. Für die Herstellung von Funktions- und formgebenden Werkzeugteilen stehen legierte, durchhärtbare Werkzeugstähle (Härte bis zu 62 HRC;19 312;19 614;19 452;19 437;19 663;1.2311;1.2343;1.2379) sowie der nitrierbare, durchhärtbare Stahl 19 550 (60 HRC) zur Verfügung. Für Granulate, die chemisch aggressiv sein können, lassen sich die nichtrostenden Baustähle 17 029;1.2083,54 HRC einsetzen.
Zur Erhöhung der Abriebfestigkeit, zur Verbesserung der Gleiteigenschaften, zur Erzielung selbstschmierender Eigenschaften usw. können Beschichtungsverfahren eingesetzt werden. Zur Verbesserung der Wärmeabfuhr können Kupferlegierungen - Werkstoffe auf Basis von Berylliumbronzen, die Werkstoffe Ampco, Ampcoloy, Albromet, FeCoNi-Legierungen usw. - verwendet werden.
Mit der Standzeit der Werkzeuge und der Auswahl geeigneter Werkstoffe für ihre formgebenden Teile hängt auch die Oberflächengüte der formgebenden Werkzeugteile zusammen. Hier ist zu unterscheiden, ob es sich um Sichtteile oder um Teile ohne Anforderungen an die Oberflächengüte handelt. Für die zweite Art von Spritzgussteilen gilt, dass die Oberflächengüte eine problemlose Entformung gewährleisten muss. Sichtteile können in einer der Poliergüteklassen - technischer Glanz, Glanz, Spiegelglanz - poliert oder strukturiert werden, beispielsweise durch elektroerosive Bearbeitung, fotochemisches Ätzen, Laserabtrag usw. Die wichtigste Voraussetzung für ein gutes Ergebnis bei strukturierten und polierten Flächen ist ein homogenes Werkstoffgefüge, was in einigen Fällen zum Einsatz von im Vakuum oder im Elektroschlacke-Umschmelzverfahren umgeschmolzenen Stählen führt, beispielsweise 19 642;19 655;19 663;1.2738.
Bei der Herstellung von Spritzgießwerkzeugen verbleiben viele Arbeitsgänge, die von Hand oder mit handgeführten Kleingeräten ausgeführt werden - Polieren, Tuschieren, Einpassen. Diese Arbeitsgänge, bei denen in der jeweiligen Fertigungsschicht in der Regel nur ein Werkzeugmacher an den formgebenden Konturen des Werkzeugs arbeiten kann, verlängern zwar die Fertigungszeit, gehören aber im Hinblick auf die endgültige Qualität des Spritzgussteils zu den wichtigsten Fertigungsoperationen im Werkzeugbau.
Voraussetzungen für eine hohe Standzeit des Werkzeugs sind eine richtige und zweckmäßige Werkzeugkonstruktion, eine geeignete Ausführung mit Einsätzen, insbesondere bei stark beanspruchten formgebenden Teilen und Teilen mit Anforderungen an die Formgenauigkeit, die Gesamtdimensionierung und Steifigkeit des Werkzeugs sowie der Umgang mit dem Werkzeug, seine Wartung und Reparatur. Wichtig ist, sich bewusst zu machen, dass sich der Preis eines Werkzeugs nicht beim Kauf bestimmt, sondern erst dann, wenn das Werkzeug verschrottet wird.
Ein fester Bestandteil der Herstellung eines Spritzgießwerkzeugs ist dessen Inbetriebnahme und Erprobung, die im Technikum des Werkzeugbaubetriebs, in einer zum Werkzeugbaubetrieb gehörenden Spritzgießerei, in einer externen Spritzgießerei, mit der der Werkzeugbaubetrieb zusammenarbeitet, oder beim Kunden, für den das Werkzeug hergestellt wird, erfolgen kann. Erprobt werden sowohl neue Werkzeuge als auch Werkzeuge nach Modifikationen, Anpassungen, Reparaturen, Umbauten, bei der Verlagerung an einen anderen Arbeitsplatz oder auf eine andere Spritzgießmaschine, bei einem Materialwechsel, nach längerem Stillstand usw.
Ein Spritzgießwerkzeug ist das Ergebnis der gemeinsamen Arbeit von Vertriebsmitarbeitern, Konstrukteuren, Verfahrenstechnikern, Arbeitsvorbereitern, Programmierern, Mitarbeitern des Werkzeugbaus usw. Diese Mitarbeiter tragen unter Nutzung der Erkenntnisse aus Simulationsberechnungen, der Prototypenfertigung, mit RP-Technologien hergestellten Teilen usw. sowie mit ihrem Wissen, ihrer Erfahrung und ihrem Verantwortungsbewusstsein zum Erfolg des Werkzeugs bei der Inbetriebnahme, der Erprobung und nach seiner Freigabe für die anschließende Serienfertigung bei. Bei den Erprobungen werden auch die verfahrenstechnischen Fertigungsparameter präzisiert. Art und Organisation der Erprobungen sind nicht einheitlich definiert; sie beruhen entweder auf festgelegten und eingehaltenen Vorschriften, beispielsweise in der Automobilindustrie, auf einer Vereinbarung zwischen dem Werkzeughersteller und seinem Kunden oder auf den Erfahrungen und Bedingungen des jeweiligen Werkzeugherstellers.
Am häufigsten werden Werkzeuge in drei aufeinanderfolgenden Phasen erprobt und in Betrieb genommen, die sich auch mehrmals wiederholen können:
-Werkstattprüfung - diese Prüfung sollte Bestandteil des Fertigungsablaufs des Werkzeugs im Werkzeugbaubetrieb sein; im Wesentlichen handelt es sich um eine Endkontrolle, bei der am vollständig montierten und für weitere Erprobungen vorbereiteten Werkzeug die Dichtheit der Temperiersysteme und die Anschlüsse der Medien und Systeme - Heißkanalsystem, Pneumatik, Hydraulik, Endschalter usw. - einschließlich der Anschlagvorrichtungen für die sichere Handhabung des Werkzeugs überprüft werden; die Maß- und Formprüfung der einzelnen formgebenden Teile ist Bestandteil der üblichen Fertigungsabläufe im Werkzeugbau; für die erste Werkzeugerprobung müssen noch nicht alle Beschriftungen, Logos usw. fertiggestellt sein; die Strukturierung erfolgt in der Regel erst nach Abschluss der Funktionsprüfungen des Werkzeugs; für die erste Erprobung müssen auch noch nicht alle Vorrichtungen verfügbar sein, bei der Entnahme der Spritzgussteile durch einen Roboter ist der Greifer bereits Bestandteil der anschließenden Funktionsprüfung
-Funktionsprüfungen - diese Gruppe von Prüfungen erfolgt bereits auf einer Spritzgießmaschine, vorzugsweise auf derjenigen, die für die eigentliche Fertigung der Spritzgussteile vorgesehen ist; dies gilt jedoch nicht uneingeschränkt, da Funktionsprüfungen nicht unmittelbar an die verfahrenstechnischen Spritzgießparameter gebunden sind bzw. ihr Ergebnis kein Spritzgussteil mit sämtlichen Qualitätsmerkmalen, sondern „lediglich“ ein funktionsfähiges Werkzeug ist; die Grundlage der Prüfung bilden die Sichtprüfung des Werkzeugs, die Überprüfung der Aufspannmaße des Werkzeugs im Verhältnis zur Spritzgießmaschine, die Montage des Werkzeugs auf der Maschine, die Einstellung der Maschinenparameter und die Funktionsprüfung der einzelnen Werkzeugsysteme - Auswerfersystem, Bewegungen und Verriegelung der Schieber, hydraulische Kernzüge, Funktion der Endschalter, Funktion des Heißkanalsystems, Funktion des Greifers, der Vorrichtungen usw.; es ist von Vorteil, wenn sowohl der Werkzeugkonstrukteur als auch der Verfahrenstechniker und der Werkzeugmacher, der das Werkzeug eingepasst hat, an den Prüfungen teilnehmen; aus ihrer Zusammenarbeit ergibt sich eine Abstimmung über gegebenenfalls erforderliche Anpassungen direkt auf der Maschine oder im Werkzeugbau mit entsprechender Ausstattung; nach der Funktionsprüfung des Spritzgießwerkzeugs folgen die verfahrenstechnischen Erprobungen
-Verfahrenstechnische Erprobungen - auch hier ist die Anwesenheit der oben genannten Mitarbeiter von Vorteil; bei den verfahrenstechnischen Erprobungen handelt es sich bereits um eine umfassende Erprobung - der Werkzeugfunktion ebenso wie der eigentlichen Fertigung der Spritzgussteile und der Optimierung sämtlicher Maschinen- und Prozessparameter; bei der ersten Grundeinstellung der verfahrenstechnischen Spritzgießparameter sollten die Angaben des Granulatherstellers und die Simulationsergebnisse zugrunde gelegt werden; bei den ersten Spritzgießzyklen sollte die Nachdruckphase deaktiviert sein, und der Verfahrenstechniker sollte eine volumetrische Füllung der Kavitäten - ca. 95% bis 100% - mit möglichst niedrigen Parametern der Füllphase des Spritzgießprozesses anstreben; anschließend werden der Nachdruck zugeschaltet und die Parameter im Hinblick auf die Qualitätsanforderungen an die Spritzgussteile präzisiert; beim Auftreten von Werkzeugmängeln oder Fehlern am Spritzgussteil wird über deren Behebung entschieden - Möglichkeit der Beseitigung vor Ort oder im Werkzeugbau; selbstverständlich sind die Erprobungen und die vorgenommenen Anpassungen einschließlich der Bewertung der geforderten Qualitätskriterien zu dokumentieren und zu protokollieren.
Der zweite Teil des Artikels wird am 25. 2. 2020 veröffentlicht.
Symbolfoto: ISPE, s.r.o.
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-

COMPUPLAST s.r.o.
Extrusionslinien einschließlich Werkzeugen, Extruder, Extrusionslinien für Kunststoffe, Kühlkalibrierungen, Kühlbäder… -

TRIPLUS SK, s.r.o.
Herstellung und Vertrieb von Kunststoffformteilen, Fräs-, Schleif-, Dreh-, Sandstrahl- und Laserschweißmaschinen -

ISPE TECHNOLOGIES SE
Hochwertige Spritzgießwerkzeuge für die Serienfertigung aus China. Mehr als 600 gelieferte Werkzeuge. Außergewöhnlich… -

SLER, s.r.o.
Spritzgießwerkzeuge, Herstellung von Spritzgießwerkzeugen, Werkzeugbau, Werkzeugherstellung, CNC-Metallbearbeitung… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -

HF TECHNIK s.r.o.
Herstellung von Formen und Werkzeugen, Lieferant von Produkten für das genaue, präzise und funktionelle Schleifen und…



FORMY A PLASTY 2026: Eine Konferenz, die zeigte, dass eine stabile Produktion lange vor dem ersten Spritzgussteil beginnt
26.05.2026 Die diesjährige Ausgabe der Konferenz FORMY A PLASTY 2026 bestätigte, dass es beim Kunststoffspritzgießen längst nicht mehr nur um Maschine, Werkzeug und Zykluszeit geht. Im Laufe der zwei Tage zeigte sich etwas wesentlich Wichtigeres: Eine...