Thermoplast-Schaumspritzgießen
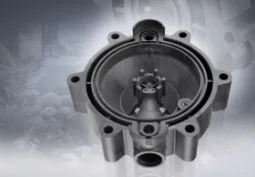
Sobald das Thema Schäumen zur Sprache kommt, denken viele Fachleute spontan an die Reaktionstechnik. Tatsächlich jährt sich in diesem Jahr die Entdeckung des Polyurethans zum 75. Mal. Weitaus jünger ist das Thermoplast-Schaumspritzgießen (FIM), das erst seit den 1960er-Jahren bekannt ist. Ohne näher auf das breite Eigenschafts- und Anwendungsspektrum der beiden sehr unterschiedlichen Werkstoffgruppen PUR und Thermoplastschaum einzugehen, muss das beiden Werkstoffen gemeinsame Leichtbaupotenzial erwähnt werden.Während für Polyurethane zahlreiche Anwendungen gefunden wurden, konnte FIM keine vergleichbaren Erfolge erzielen, obwohl es zu den ältesten Sonderverfahren der Kunststoffverarbeitung gehört.
Die Anfänge des Schaumspritzgießens reichen bis in die 1950er-Jahre zurück. Damals „gaben erfahrene Spritzgießer dem Granulat eine kleine Prise Backpulver (bis zu 0,05 %) zu, wenn am Formteil Einfallstellen auftraten." Ein weiterer Effekt, der damals kaum Beachtung fand, war die damit verbundene Gewichtseinsparung. Die Schaumstruktur sowie die daraus resultierende geringere Dichte wurden erst viele Jahre später interessant, da zunächst neue Werkstoffe und geeignete Treibmittel entwickelt werden mussten.
Die Serienfertigung der ersten Thermoplast-Strukturschaumteile begann Anfang der 70er-Jahre, zunächst mit chemischen Treibmitteln. Bereits damals versuchte KraussMaffei, eine feinere und definierte Schaumstruktur zu entwickeln und Formteile ohne Einfallstellen und mit Dichten zwischen 0,3 und 0,6 g/cm3 bei reduzierten Schließkräften herzustellen. Dabei erschien der Einsatz eines physikalischen Treibmittels in Verbindung mit der sogenannten Direktbegasung als Variante des FIM am praktikabelsten. Das Prinzip beruhte darauf, das Treibmittel unter hohem Druck direkt in die mit Schmelze gefüllten Schneckengänge einzuleiten. Damals aus dem Automobilbau bekannte Anwendungen waren dekorierte Innenverkleidungen, Gehäuseteile und elektrische Steckverbinder. Da die eingesetzten Treibgase aus ökologischen Gründen nicht mehr zugelassen waren, wurde das Projekt schließlich zugunsten des chemischen Verfahrens aufgegeben.
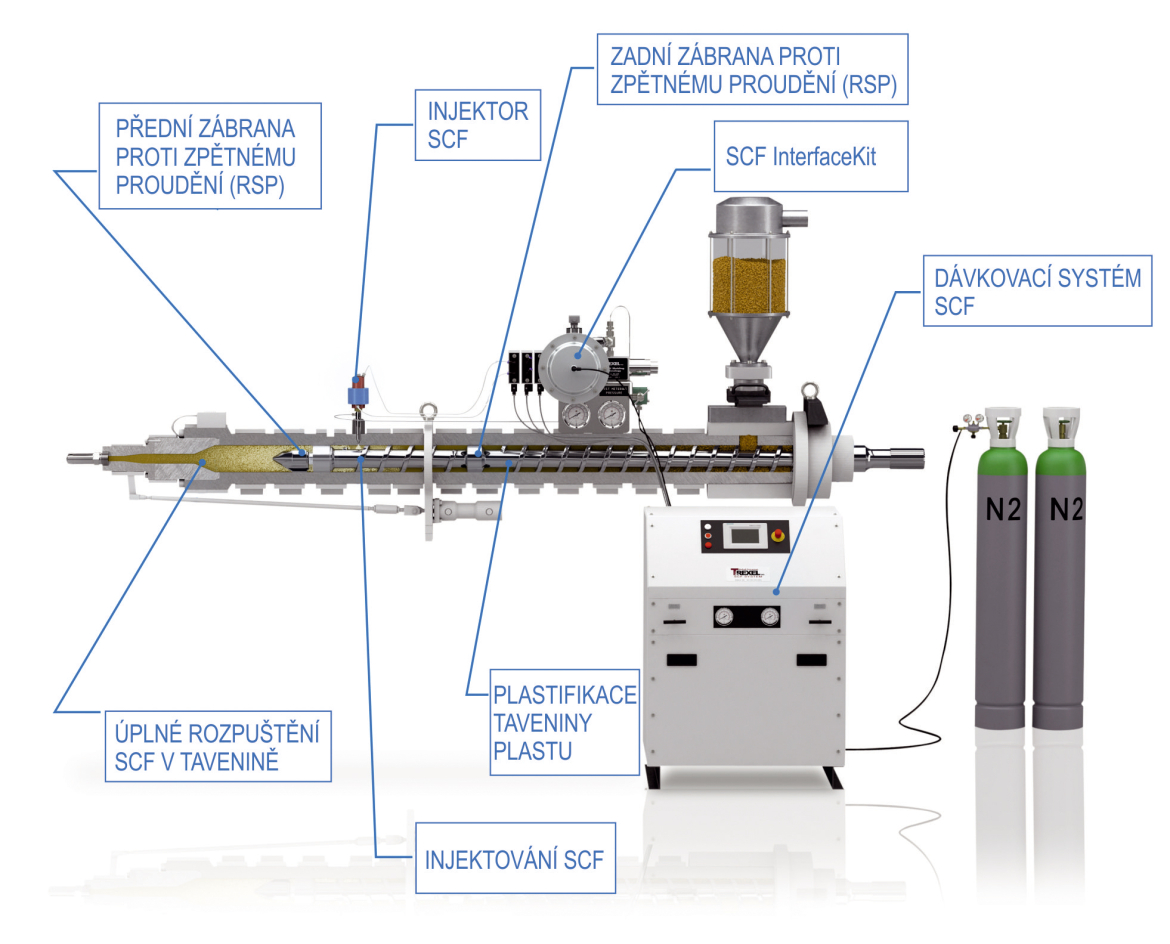 |
| Abb. 1. Anlagenkonzept für das MuCell-Verfahren: Auch bestehende Maschinen lassen sich einfach nachrüsten. Seit Ende 2005 müssen Anwender für den Einsatz dieser Technologie keine Lizenzgebühren mehr zahlen |
Strategische Fehler korrigiert
Der erste Durchbruch gelang Trexel Inc., Wilmington, Massachusetts/USA, Ende der 1990er-Jahre mit dem MuCell-Verfahren unter Einsatz einer modifizierten und verbesserten Technologie. Ursprünglich Ende der 80er-Jahre am Massachusetts Institute of Technology (MIT) erfunden, war das Verfahren zunächst auf die Extrusion ausgerichtet. Erst Anfang des Jahres 2000 richtete sich das Interesse auf das Spritzgießen. Mehrere strategische Fehler verhinderten jedoch eine erfolgreiche Verbreitung des Verfahrens: Zusätzlich zu den Kosten für die technische Ausrüstung verlangte Trexel von den Anwendern Lizenzgebühren, deren Höhe jährlich festgelegt wurde und sich nach dem Durchsatz richtete. Seit Ende 2005 erhebt Trexel keine Lizenzgebühren mehr, doch diese wichtige Information ist noch nicht in alle Bereiche der Kunststoffindustrie vorgedrungen.
Ein weiteres Hindernis war die Marketingstrategie.Abgesehen von der ursprünglichen Ausrichtung auf die Extrusion versäumte es Trexel zunächst, die potenziellen Anwender und OEMs anzusprechen. Das Unternehmen wandte sich an Kunststoffverarbeiter und Werkzeugbauer, obwohl diese erfahrungsgemäß nur begrenzten Einfluss auf die projektbezogene Verarbeitungstechnologie haben. Folglich blieb die Bekanntheit des neuen Verfahrens hauptsächlich auf einen kleinen Kreis von Insidern beschränkt. Inzwischen hat Trexel seine Strategie geändert und das Interesse von Anwendern und OEMs geweckt. Als einer der ersten Maschinenhersteller arbeitete KraussMaffei in München, Deutschland, von Anfang an mit Trexel zusammen.Nach der gemeinsamen Entwicklung einer standardisierten maschinenseitigen Ausrüstung nahm KraussMaffei bereits Anfang 2001 komplette MuCell-Systempakete in sein Produktprogramm auf.
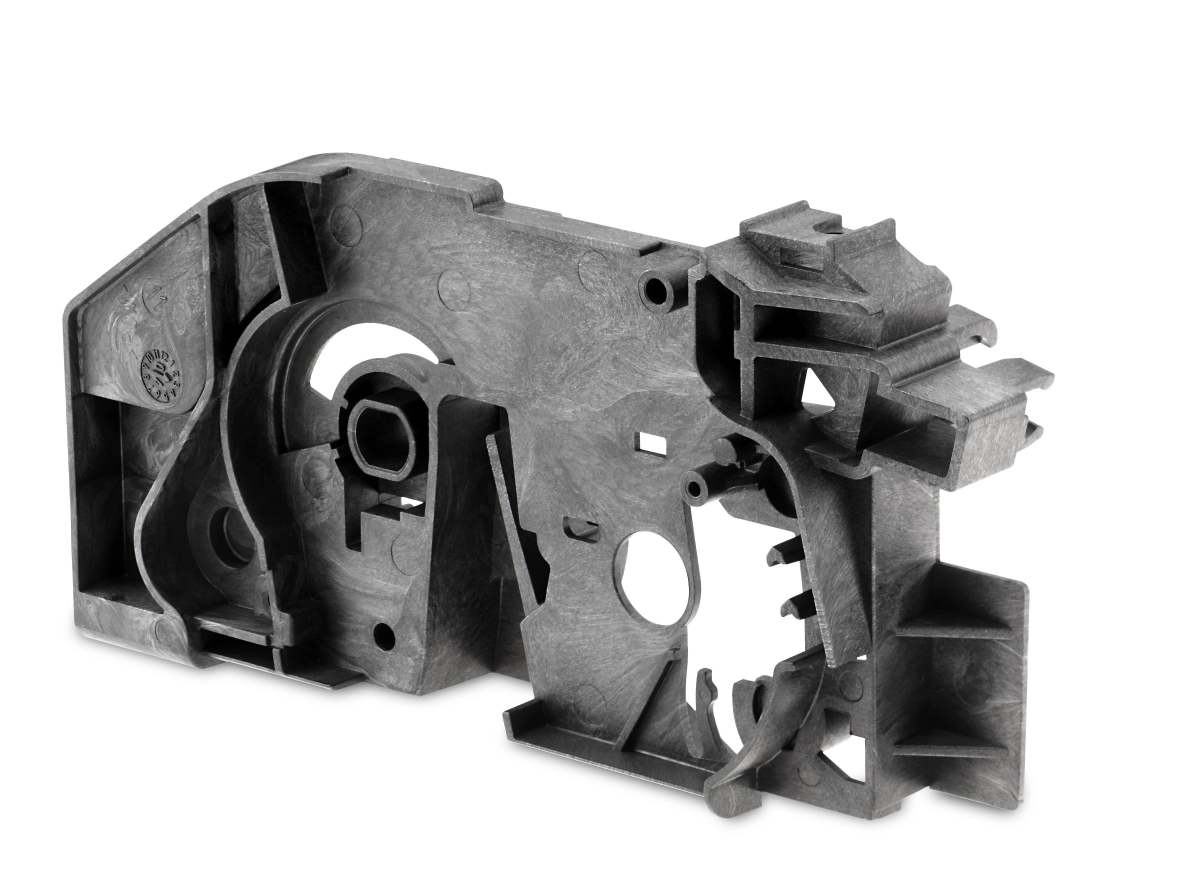 |
| Abb. 2. Durch physikalisches Schäumen lässt sich dieses Türschlossgehäuse um 25 % schneller (kürzere Zykluszeiten) und mit 30 % geringerer Schließkraft herstellen |
Plastifiziereinheit mit Gasinjektor
Vereinfacht ausgedrückt handelt es sich bei dieser Art des physikalischen Schäumens um Spritzgießen mit Gasbeladung. Voraussetzung ist eine vollautomatische Spritzgießmaschine mit Schneckenlageregelung und erhöhtem Einspritzvolumen. Das Herzstück des Systems ist eine Plastifiziereinheit mit einer speziell ausgelegten Schnecke. Das Gas wird direkt in die Kunststoffschmelze in Form eines überkritischen Fluids (SCF) injiziert, aus dem die Schnecke eine homogene einphasige Lösung erzeugt. Eine Rückströmsperre verhindert, dass das Gas-Schmelze-Gemisch vorzeitig in Richtung Einzugsbereich expandiert, und die Verschlussdüse der Maschine sperrt die Schmelze am vorderen Ende ab. Als Treibmittel wird Stickstoff oder CO2 verwendet (Abb.1).
Wichtig ist hierbei, dass der Schmelzedruck in der Plastifiziereinheit – und gegebenenfalls auch im Heißkanalsystem – während des gesamten Zyklus nicht unter den kritischen SCF-Schmelzedruck fallen darf. Deshalb ist eine Schneckenlageregelung („aktiver Staudruck“) erforderlich, die auch bei geöffneter Schutztür sicherstellt, dass der Druck aufrechterhalten wird. Aus demselben Grund wird die Maschine mit einer Nadelverschlussdüse beziehungsweise bei Heißkanalwerkzeugen mit einer Bolzenverschlussdüse betrieben, wobei die Düsenanlagekraft während des Öffnens der Schließeinheit reduziert wird. Um den Druckabfall – und damit den Beginn des Schäumprozesses – möglichst weit zum Ende der Füllphase hin zu verlagern und das Schäumen am Fließwegende sicherzustellen, muss schnell eingespritzt werden. Daher muss die Maschine über eine hohe Einspritzleistung verfügen.
Als physikalisches Treibmittel senkt das Gas die Schmelzeviskosität, was ein schnelles Einspritzen erleichtert. Der Druckabfall beim Einspritzen in die Kavität löst die Bildung von Gasblasen aus, durch die die Schmelze aufgeschäumt wird. Im Gegensatz zum chemischen Schäumen entsteht beim MuCell-Verfahren eine große Anzahl fein verteilter Keime. Diese feine Verteilung sorgt für die Bildung vieler kleiner, gleich großer und geschlossener Zellen mit einem Durchmesser von weniger als 100 μm. Über den Querschnitt eines Bauteils entsteht eine sogenannte Integralschaumstruktur: ein geschäumter Kern mit geringer Dichte, umschlossen von einer dünnen, kompakten Randschicht mit höherer Dichte. Obwohl die Oberfläche geschlossen ist, weist sie nicht die Qualität eines kompakt gespritzten Formteils auf.
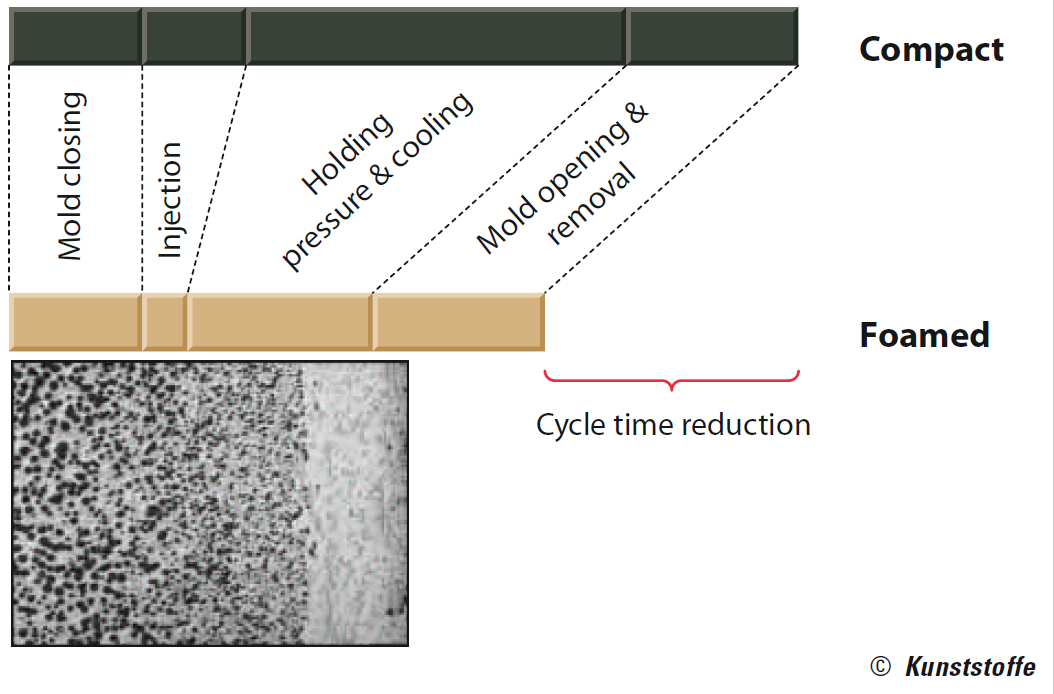 |
| Abb. 3. Die Zykluszeiten beim Schäumen verkürzen sich durch eine höhere Schmelzeviskosität (schnelleres Einspritzen), einen geringeren Nachdruck und kürzere Kühlzeiten |
Aufschäumen der Schmelze kompensiert Schwindung
Das Aufschäumen der Schmelze kompensiert die Schwindung an der Werkzeugwand. Dies ermöglicht das Schäumen mit deutlich geringerem Nachdruck – im Idealfall sogar ohne Nachdruck. Ebenso ist der Werkzeuginnendruck deutlich niedriger als beim Kompaktspritzgießen, und auch niedrigere Schmelze- und Werkzeugtemperaturen können gewählt werden.
All dies – kein oder nur sehr geringer Nachdruck sowie ein geringerer Kühlbedarf – reduziert die erforderliche Schließkraft um 30 bis 50 % und verkürzt die Zykluszeit um etwa 20 % (Abb. 2 und 3). Darüber hinaus weisen die Formteile einen sehr geringen Verzug auf. In den meisten Fällen sind sie vollständig frei von Einfallstellen und Lufteinschlüssen. Der Schäumprozess wirkt auch am Fließwegende, wo die Nachdruckübertragung häufig durch das Erstarren der Kunststoffseele behindert wird. Bei der Fertigung auf Basis bestehender Bauteilgeometrien sind geschäumte Formteile zwischen 7 und 10 % leichter als ihre kompakt gespritzten Pendants. Je nach Geometrie und bei einer MuCell-gerechten Bauteilauslegung sind Gewichtseinsparungen von bis zu 20 % möglich (Abb. 4). In dieser Hinsicht ist das Verfahren besonders für neue Leichtbauprojekte attraktiv.
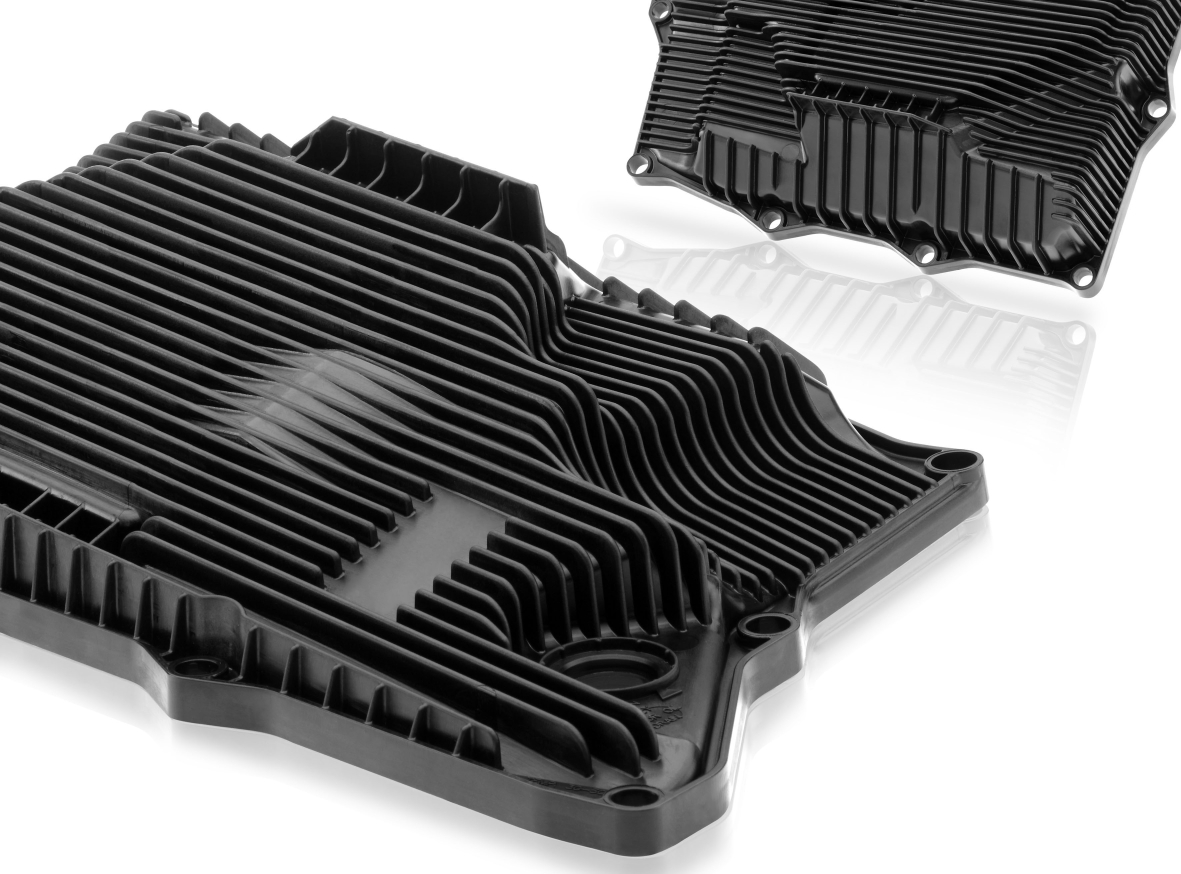 |
| Abb. 4. Ölwannen aus geschäumtem Kunststoff punkten gegenüber ihren Pendants aus Metall durch ihr deutlich geringeres Gewicht und ihre Verzugsfreiheit, die einen problemlosen Einbau gewährleistet |
Ein spezielles Softwarepaket vereinfacht die Bedienung. Als integraler Bestandteil der KraussMaffei-Steuerung MC5 oder der neuen MC6 ermöglicht es, alle wichtigen Parameter zentral einzustellen, zu überwachen und anzuzeigen. Die zur Berechnung der Gasmenge erforderlichen Prozesswerte wie SCF-Durchflussrate, Injektoröffnungszeit und Gewichtsreduzierung können mithilfe eines zum System gehörenden Rechners ermittelt und anschließend einfach in die Parametereinstellungen der MuCell-Seiten übertragen werden.
Die Software ist übersichtlich strukturiert. Eine einzige Bedienseite zeigt nur die wichtigsten Parameter an und ermöglicht deren Anpassung. Für die Anpassung der Grundeinstellungen, die in der Regel nur einmal eingegeben werden müssen, stehen separate Seiten zur Verfügung.
Vergleich von chemischem und physikalischem Schäumen
In der Vergangenheit wurden zahlreiche Untersuchungen und Berichte zum Vergleich von chemischem und physikalischem Schäumen erstellt, die teilweise zu unterschiedlichen Schlussfolgerungen kamen. Abgesehen von der Oberflächenqualität der Bauteile schnitt das physikalische Schäumen tendenziell etwas besser ab. Hinsichtlich der Homogenität von Zellgröße und Zellverteilung weist das MuCell-Verfahren deutliche Vorteile auf. Obwohl das Verfahren etwas komplex ist, ist es dank der direkten Gasinjektion klar definiert und absolut reproduzierbar. Mindestens 80 % niedrigere Treibmittelkosten sind ein weiterer Vorteil.
Das chemische Schäumen hingegen ist aufgrund der indirekten Zuführung des Treibmittels über ein Dosiergerät sehr einfach. Allerdings lässt sich der Prozess nicht direkt beeinflussen – nur indirekt über die Temperaturführung und die Schneckendrehzahl.
Ein Nachteil der MuCell-Plastifizierung ist die durch die mittlere Rückstromsperre verkürzte Plastifizierzone, die sich je nach eingesetztem Material auf das erforderliche Schussgewicht auswirken kann. Hinsichtlich der Materialauswahl ist das Verfahren jedoch äußerst flexibel. In etwa 90 % aller Anwendungen wird Stickstoff als Treibmittel eingesetzt. Daher eignet sich das Verfahren ideal für Anwendungen, bei denen eine nachträgliche Lösemittelausdunstung (Fogging) unerwünscht ist.
Investitionskosten amortisieren sich
Aus finanzieller Sicht ist die Situation eindeutig: Obwohl die MuCell-Ausstattung höhere Investitionskosten mit sich bringt, sind die Betriebskosten deutlich niedriger. Die möglichen Einsparungen durch geringere Treibmittelkosten und einen niedrigeren Materialverbrauch führen zu einer durchschnittlichen Amortisationszeit von sechs Monaten bis zu einem Jahr (ermittelt an einer Maschine mit 6.500 kN Schließkraft). Selbstverständlich hängt die eingesparte Materialmenge auch von der Größe des Formteils ab. Als Faustregel kann von Einsparungen zwischen etwa 10 % und knapp 20 % ausgegangen werden. Darüber hinaus ist eine deutlich höhere Produktivität zu berücksichtigen, die auf die um bis zu 20 % kürzeren Zykluszeiten zurückzuführen ist.
Wie die meisten anderen Sonderverfahren lohnt sich das physikalische Schäumen insbesondere bei großen Produktionsmengen oder hoher Maschinenauslastung. Ein Argument für Letztere ist die etwas eingeschränkte Einsatzflexibilität der Plastifiziereinheit. Obwohl die Sonderausstattung auch die Herstellung kompakter Formteile ermöglicht, muss die kürzere Plastifizierzone berücksichtigt werden. Daher empfiehlt es sich bei entsprechender Nachfrage, die MuCell-Plastifiziereinheit durch eine Standard-Plastifiziereinheit zu ersetzen.
Laufende Projekte
Die Materialeinsparungen und die damit verbundenen Gewichtsreduzierungen, die mit dem Schaumspritzgießen erreichbar sind, wirken sich bei sehr großen Bauteilen selbstverständlich besonders stark aus. Um sowohl potenzielle als auch bereits aktive Anwender zu unterstützen, vereinbarten die Kunststoffverarbeitungsunternehmen Mürdter, Trexel und KraussMaffei eine Zusammenarbeit. Infolgedessen wurde Ende 2011 im Mürdter-Technikum in Mutlangen, Deutschland, die weltweit größte Spritzgießmaschine für das MuCell-Verfahren, eine MC 5400-17.200 mit 54.000 kN Schließkraft, in Betrieb genommen. Mit dieser Maschine ist erstmals ein direkter Vergleich großer kompakt gespritzter und geschäumter Bauteile möglich. Zudem können die bei den Versuchen gewonnenen Erkenntnisse direkt im angrenzenden Werkzeugbau umgesetzt werden, was Zeit und Geld spart. Die neue Maschine ermöglicht auch Versuche mit dem SGI-Verfahren (Schaumgießen integral) (siehe Kasten). Proper Group, ein Verarbeiter in den Vereinigten Staaten, verfügt über eine ähnliche, jedoch kleinere Anlage.
Bereits seit zwei Jahren setzt Kunststofftechnik Wiesmayer GmbH in Neustadt an der Donau, Deutschland, das MuCell-Verfahren auf einer großen Spritzgießmaschine mit 16.000 kN Schließkraft ein (Typ MX von KraussMaffei). Mit Tandemtechnik produziert Wiesmayer auf dieser Maschine Türinnenträger für die Mercedes-E-Klasse. Da das Verfahren keinen Nachdruck erfordert, weisen die Teile einen wesentlich geringeren Verzug auf als kompakt gespritzte Bauteile. Weil die Tandemtechnik das Entformen eines Teils während der Kühlphase des anderen Teils ermöglicht, konnte die Produktivität um den Faktor 1,6 gesteigert werden.
Dennoch hat KraussMaffei seine Forschung zum chemischen Schäumen fortgesetzt, das gemeinsam mit dem physikalischen Verfahren unter dem Namen „CellForm“ vermarktet wird.
Ausblick
Aktuelle Entwicklungen zielen darauf ab, die Oberflächenqualität geschäumter Bauteile zu verbessern. Insbesondere Automobilhersteller erhoffen sich hier Fortschritte. Rohstofflieferanten entwickeln bereits geeignete neue Materialien. Alternativ könnten in einem ersten Schritt genarbte oder erodierte Oberflächen in Betracht gezogen werden. Für perfekte, gegebenenfalls hochglänzende Sichtoberflächen könnte sich eine Kombination mit dynamischer Werkzeugtemperierung eignen, beispielsweise mit Impulskühlung, wie sie KraussMaffei auf der Fakuma 2012 vorgestellt hat.
Darüber hinaus sind kombinierte Verfahren wie das Folienhinterspritzen oder die Oberflächendekoration im Werkzeug denkbar. Vorteilhaft sind hierbei die niedrigen Drücke des Mu- Cell-Verfahrens. Zur Herstellung multifunktionaler Bauteile lässt sich das physikalische Schäumen auch mit dem Mehrkomponenten-Spritzgießen (2K) kombinieren. Für die Herstellung von Strukturbauteilen sind Sandwichstrukturen unter Verwendung von Organoblechen eine mögliche Lösung. Grundsätzlich lässt sich dem MuCell-Verfahren jedoch eine vielversprechende Zukunft vorhersagen – nicht nur aufgrund seiner technischen Vorteile, sondern vor allem wegen des ressourcenschonenden Materialverbrauchs.
Lieferanten zu diesem Thema
-

MEDAEX - PLAST - international s.r.o.
CNC-Fräsen und -Drehen von Kunststoffen und Aluminium, Herstellung hochpräziser und hochwertiger Kunststoffprodukte… -
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Slovpack SK, s.r.o.
Coextrudierte Polyethylen (PE)-Folien aus LDPE und HDPE, HDPE-Folien, LLDPE-Folien, Verpackungsfolien, Folien zum… -

geba Kunststoffcompounds GmbH
Masterbatches für Kunststoffe, Kunststoffregranulat, ABS-Regranulat, Kunststoffregranulat aus ABS, PC, PC/ABS, PA6…




MORETTO präsentiert gemeinsam mit Partner DRÄGER Innovationen und Spitzentechnologien auf der Messe FAKUMA 2026
17.08.2026 Moretto ist ein führendes Unternehmen in der Kunststoffverarbeitung, das bei der Entwicklung modernster Lösungen Maßstäbe für Innovationen setzt. Es ist Inhaber von 171 internationalen Patenten. Die Verbindung von Erfahrung, fortschrittlichen...