Stepanek3D: Welche Technologien stehen derzeit für den Metall-3D-Druck zur Verfügung?
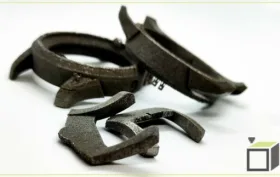
Da es mehrere Möglichkeiten gibt, ein Metallbauteil im 3D-Druck herzustellen, erläutern wir die verfügbaren Technologien:
1. DMLS/SLM (Direct Metal Laser Sintering / Selective Laser Melting) – Technologie zum Sintern von Metallpulver mittels Laser,
2. EBM (Electron Beam Melting) – Technologie zum Sintern von Metallpulver mittels Elektronenstrahl,
3. DED (Direct Energy Deposition) – Verschmelzen gerichteter Partikel mittels Laser- oder Elektronenstrahl nach einem dem CNC-Schweißen ähnlichen Prinzip,
4. BJ (Binder Jetting) – Technologie zum Verbinden von Pulver mit einem Bindemittel und anschließendem Sintern,
5. Wachsausschmelzverfahren – 3D-Druck eines Wachsmodells und anschließende Herstellung einer Gießform mit Abguss,
6. BPE (Bound Powder Extrusion) – Kombination aus FDM (Fused Deposition Modeling), Auswaschen des Polymers und Sintern.
DMLS/SLM (Direct Metal Laser Sintering / Selective Laser Melting)
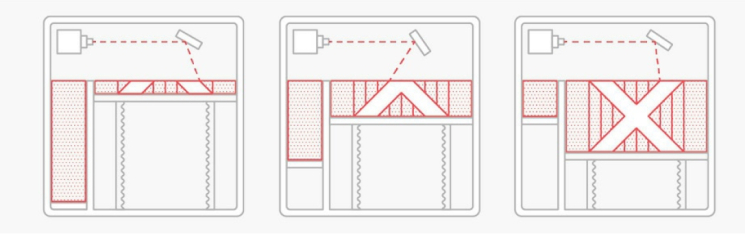
Die Technologie des Lasersinterns von Metallpulver beruht auf dem Schmelzen von feinem Metallpulver durch eine Wärmequelle, die durch einen fokussierten Laserstrahl erzeugt wird. Zur Steigerung der Produktivität gibt es Einlaser- und auch Mehrlasersysteme (gerade Anzahl: 2, 4). Das feine Metallpulver befindet sich in einem Behälter – dem Hauptvorratsbehälter. Der gesamte Prozess erfolgt in einer speziellen Schutzgasatmosphäre (Stickstoff oder Argon), damit die Fertigung sicher ist und das Pulver nicht oxidiert.
Nach dem Abscannen des Querschnitts einer Schicht wird die Lasereinwirkung unterbrochen und der Hauptvorratsbehälter um eine Schichthöhe abgesenkt, die standardmäßig 0,05 mm beträgt. Anschließend wird bis zu dieser Höhe neues Pulver aus dem zweiten Füllbehälter zugeführt, gleichmäßig aufgetragen und auf die erforderliche Dichte verdichtet. Danach wiederholt sich der gesamte Prozess, bis das Bauteil bzw. die Bauteile bis zur gewünschten Höhe gedruckt sind.
 |
|
Eine der Herausforderungen bei dieser Technologie ist der extreme Temperaturunterschied, der beim Schmelzen zwischen dem aufgeschmolzenen und dem bereits abgekühlten Bereich des Bauteils entsteht. Dadurch entstehen innere Spannungen, die im Extremfall zum Verzug und zur irreparablen Beschädigung des Bauteils führen können, wenn die Wärme nicht richtig über die Stützstrukturen oder das Bauteil abgeführt wird. Die Spannungen lassen sich durch eine Wärmebehandlung nach Abschluss des Drucks abbauen.
Verfügbare Materialien für DMLS/SLM
Liste ausgewählter Materialien (mit Verlinkungen zu den technischen Datenblättern):
• Nichtrostender Stahl 316L – universeller korrosionsbeständiger Stahl (Chirurgenstahl).
• Aluminiumlegierung AlSi10Mg – ein aufgrund seines geringen Gewichts und seiner hohen Festigkeit gefragter Werkstoff.
• Titan Ti64 Grad 23 – die hohe Lebensdauer und Ermüdungsfestigkeit dieses Werkstoffs prädestinieren ihn für den Einsatz in beanspruchten Bauteilen. Der Werkstoff ist zudem hoch chemikalienbeständig.
• Legierung Inconel 718 – eine Speziallegierung für extreme Bedingungen, bei denen der Werkstoff bei hoher Temperatur eine widerstandsfähige Oxidschicht bildet.
• Werkzeugstahl – Stahl mit hoher Festigkeit und der Möglichkeit einer Wärmebehandlung ähnlich wie bei konventionellen Stählen.
Vor- und Nachteile
Vorteile: Hohe Detailtreue und Genauigkeit (standardmäßig von ±0,1 bis ±0,5 mm), hohe Homogenität direkt aus dem Drucker >99%.
Nachteile: Hoher Preis, längere Fertigungszeiten für massive Bauteile, Probleme bei der Wärmeabfuhr können bei bestimmten Geometrien zu Verformungen führen, zeitaufwendige Nachbearbeitung – Entfernen von Pulver, Strahlen, konventionelle Bearbeitung nach Bedarf.
Einsatzmöglichkeiten
Präzise und detailreiche Metallbauteile mit nahezu homogenen Eigenschaften von Metallwerkstoffen, die im konventionellen Maschinenbau häufig verwendet werden. Aufgrund der aufwendigen Fertigung und der hohen Kosten für Anlagen und Materialien eignet sich diese Technologie derzeit natürlich fast ausschließlich für Prototypenbauteile oder Bauteile mit hoher Wertschöpfung und einer für die konventionelle Bearbeitung anspruchsvollen Geometrie.
Für additive Technologien gilt im Allgemeinen die Regel: Je komplexer die Bauteile, desto besser eignen sie sich für diese Technologien. Es ist möglich, mehrere Bauteile zu kleineren Baugruppen zusammenzufassen, Geometrien herzustellen, die mit anderen Technologien nicht realisierbar sind, oder Leichtbauteile zu fertigen (durch Topologieoptimierung oder generatives Design). In diesen Fällen entsteht ein hoher Mehrwert, sodass der Nutzen die höheren Kosten überwiegt.
EBM (Elektronenstrahlschmelzen)
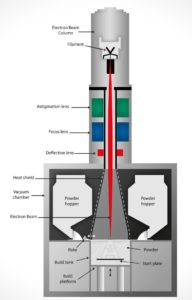
Diese Technologie beruht auf einem sehr ähnlichen technologischen und physikalischen Prinzip wie das oben beschriebene DMLS/SLM. Im Vergleich zu DMLS/SLM kommt anstelle eines Lasers ein Elektronenstrahl zum Einsatz, der durch eine extrem schnelle Änderung der Strahlrichtung des Fokussiersystems sogar die gesamte Zone vollflächig erwärmt, wie in der folgenden Abbildung schematisch dargestellt:
 |
|
Dabei entstehen jedoch höhere Temperaturen. Aufgrund des technologischen Prinzips werden daher geringere Genauigkeiten und eine gröbere Oberfläche erzielt. Andererseits bietet das Verfahren eine höhere Produktivität und die Möglichkeit des sogenannten „Nestings“, bei dem die Bauteile auch entlang der Z-Achse frei im Bauraum angeordnet werden.
Verfügbare Materialien für EBM
Derzeit hat sich in der Praxis vorwiegend der Werkstoff Titan Ti64 erfolgreich durchgesetzt, sowohl aufgrund des Herstellungsprozesses selbst als auch aufgrund der Verwendung der Erzeugnisse.
Vor- und Nachteile
Vorteile: Hohe Produktivität, Fertigung praktisch ohne Stützmaterial – höhere Gestaltungsfreiheit, kürzere Nachbearbeitungszeit und damit auch ein niedrigerer Preis.
Nachteile: Geringere Genauigkeiten im Vergleich zu DMLS/SLM, gröbere Oberfläche, eingeschränkte Materialauswahl.
Anwendung
Hauptanwendung in der Medizin, z. B. zur Herstellung verschiedener maßgefertigter Implantate.
DED (Gerichtete Energieabscheidung)
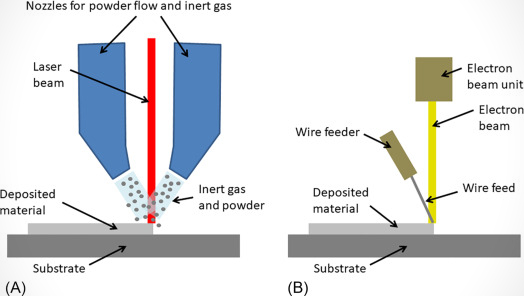
DED ist eine in ihrer Art einzigartige additive Technologie, bei der gezielt zugeführte Partikel durch einen Laser- oder Elektronenstrahl nach einem dem CNC-Schweißen ähnlichen Prinzip aufgeschmolzen werden. Zur Erläuterung kann die schematische Darstellung beider Varianten in der folgenden Abbildung dienen.
 |
|
Es handelt sich praktisch um eine CNC-Maschine, die für einen speziellen Kopf angepasst wurde, der Material in einer bestimmten Dicke und Breite auftragen kann. Dieser
DED wird auch in sogenannten Hybridmaschinen eingesetzt, bei denen nach Abschluss des additiven Prozesses das Werkzeug in der Maschine automatisch gegen ein subtraktives Werkzeug ausgetauscht wird. Die grobe und relativ ungenaue Oberfläche wird anschließend nur an den erforderlichen Flächen durch CNC-Fräsen präzise bearbeitet. Mit dieser Kombination lassen sich nicht nur Zeit und Kosten sparen, sondern auch mit konventionellen Technologien sonst nicht herstellbare Geometrien realisieren.
Verfügbare Materialien für DED
Es kann praktisch jeder schweißbare Werkstoff verwendet werden, überwiegend kommen jedoch Aluminium, inconel, Edelstahl, Titan und Titanlegierungen usw. zum Einsatz.
Darüber hinaus kann diese Technologie auch mit Kunststoffen oder keramischen Werkstoffen arbeiten.
Vor- und Nachteile
Vorteile: Relativ schnelles Verfahren zur Herstellung dünnwandiger, rotationssymmetrischer Halbzeuge aus verschiedenen Materialien.
Nachteile: Sehr grobe Oberflächenstruktur mit hoher Rauheit und Ungenauigkeit. Für Präzisionsteile ist eine Nachbearbeitung erforderlich.
Anwendung
DED wird auch zur Reparatur beschädigter Bauteile eingesetzt. Durch dieses „Auftragsschweißen“ wird Material im beschädigten Bereich ergänzt und anschließend präzise bearbeitet.
Häufige Anwendungen sind geformte dünnwandige, überwiegend rotationssymmetrische Erzeugnisse. Aufgrund des hohen zeitlichen und finanziellen Aufwands des Verfahrens ist es nicht wirtschaftlich, massive Bauteile mit dieser Technologie herzustellen.
Am häufigsten werden Sonderturbinen oder auch Gehäuse von Modellen für Satelliten hergestellt.
BJ (Binder Jetting)
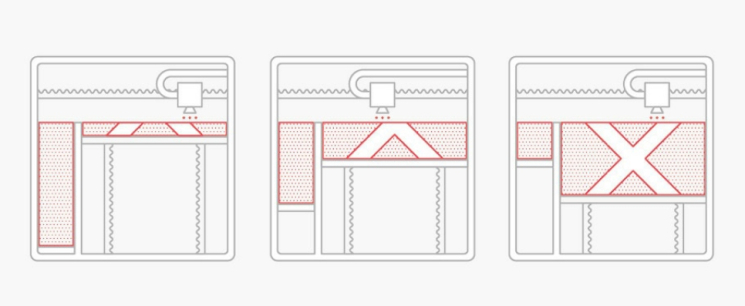
Binder Jetting kann mit verschiedenen Arten von Ausgangsmaterialien arbeiten. Neben Metallbauteilen werden damit auch Kunststoff- und Keramikbauteile hergestellt. In diesem Artikel konzentrieren wir uns jedoch ausschließlich auf metallische Werkstoffe. Das technologische Prinzip bleibt dabei gleich und ist in der nachstehenden Abbildung dargestellt. Das Ausgangsmaterial liegt in Pulverform vor.
 |
|
Das Metallpulver befindet sich in einem Behälter – dem Hauptbehälter. Statt zu sintern (wie bei der DMLS/SLM-Technologie), trägt der Druckkopf jedoch ein Bindemittel auf, also einen Stoff, der die losen Pulverpartikel im gewünschten Querschnitt einer Schicht sozusagen „verklebt“. Nach dem Abscannen des Querschnitts einer Schicht beendet der Druckkopf den Bindemittelauftrag, und der Hauptbehälter senkt sich um eine Schichthöhe ab, die standardmäßig 0,1 mm beträgt. Anschließend wird bis zu dieser Höhe neues Pulver aus dem zweiten Vorratsbehälter nachgefüllt, gleichmäßig aufgetragen und auf die erforderliche Dichte verdichtet. Danach wiederholt sich der gesamte Vorgang, bis das Bauteil bzw. die Bauteile bis zur gewünschten Höhe gedruckt sind.
Verfügbare Werkstoffe für DED
Liste ausgewählter Werkstoffe (mit Verlinkungen zu technischen Datenblättern):
• Edelstahl 316L – universeller korrosionsbeständiger Stahl (Chirurgenstahl).
• Edelstahl 420 + 40% Bronze zur Infiltration beim Sintern – zur Erzielung einer geringeren Porosität/höheren Dichte
Vor- und Nachteile
Vorteile: Hohe Produktivität ohne Stützmaterial.
Nachteile: Geringere Genauigkeit (±5%) und Oberflächenqualität (Oberflächenrauheit nach dem Druck 15 µm Ra). Hohe Porosität und verringerte Dichte, verminderte mechanische Eigenschaften.
Anwendung
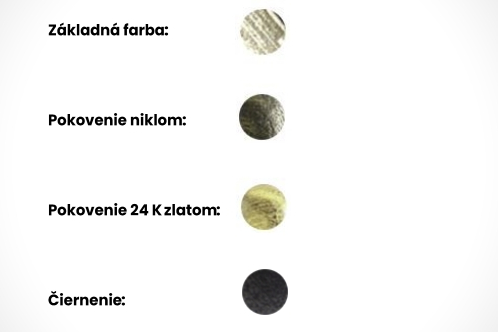
Metallbauteile, bei denen keine hohen Anforderungen an die mechanischen Eigenschaften, die Genauigkeit und die Oberflächenqualität gestellt werden. Die Bauteile lassen sich nach dem Polieren jedoch zu einer feinen Oberfläche polieren. Durch Metallbeschichtung lassen sich verschiedene Oberflächen erzielen:
 |
|
Wachsausschmelzverfahren
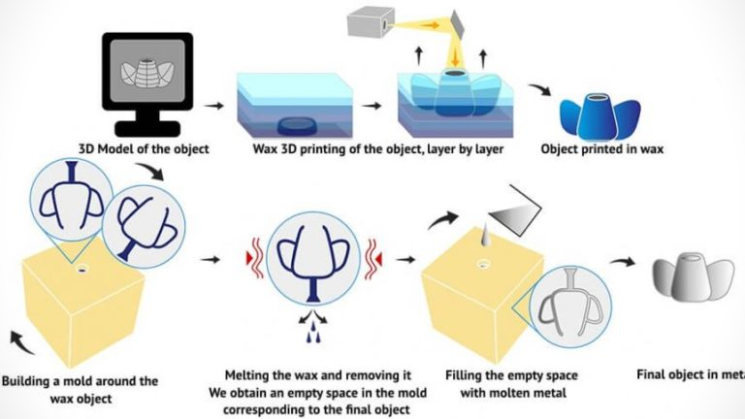
Metallische Werkstoffe, die mit dem indirekten Wachsausschmelzverfahren hergestellt werden, bei dem im ersten Schritt mittels 3D-Druck (SLA/DLP-Technologie) ein sehr feines, präzises und detailreiches Wachsmodell gedruckt wird. Im zweiten Schritt wird um das Wachsmodell herum eine Form hergestellt (durch Eingießen in ein spezielles Material).
Anschließend wird das Wachsmodell im Ofen ausgebrannt, und es verbleibt lediglich eine präzise Kavität, die für den Metallguss bereit ist.
Der gesamte Prozess ist in der nachstehenden Abbildung schematisch als Abfolge dargestellt:
 |
|
Verfügbare Werkstoffe für das Wachsausschmelzverfahren
Liste ausgewählter Werkstoffe (mit Verlinkungen zu technischen Datenblättern):
Vor- und Nachteile
Vorteile: Detailreiche Oberfläche, verschiedene Möglichkeiten der Oberflächenbehandlung einschließlich Polieren.
Nachteile: Schwache mechanische Eigenschaften. Überwiegend für Präsentationsteile, Schmuck u. Ä. geeignet.
Anwendung
In der Praxis wird diese Technologie angesichts der oben genannten Vor- und Nachteile überwiegend für kleinere Teile mit komplexer Geometrie eingesetzt, die keiner (nennenswerten) mechanischen Belastung ausgesetzt sind. Dabei handelt es sich um verschiedene Dekorationsgegenstände, die häufig in der Schmuckherstellung oder im Modellbau Verwendung finden.
BPE (Bound Powder Extrusion)
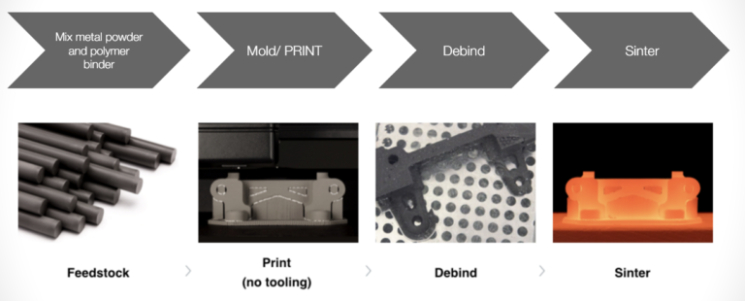
Es handelt sich um einen mehrstufigen Fertigungsprozess, der mit einem Verfahren beginnt, das der üblichen FDM-Technologie (Aufschmelzen eines Kunststofffilaments) sehr ähnlich ist. Dabei wird das Ausgangsmaterial, der sogenannte Feedstock (ein gepresstes stabförmiges Halbzeug), das aus Metallpartikeln und einem Bindemittel besteht, durch eine Düse gepresst und entsprechend dem gewünschten Querschnitt abgelegt. Nach Abschluss einer Schicht bewegt sich der Drucker um die Schichthöhe in Z-Richtung, und der gesamte Vorgang wird fortgesetzt, bis das Teil fertiggestellt ist.
 |
|
Auf diese Weise wird ein sogenannter Grünling (Green Part) gedruckt, ein Begriff, der auch aus der MIM-Technologie (Metal Injection Molding) bekannt ist. Dieser ist spröde, da die Metallpartikel nur lose in der Bindemittelmatrix eingebettet sind und noch keine Verbindung zwischen ihnen entstanden ist.
Deshalb wird der Prozess mit dem sogenannten Entbindern fortgesetzt, also einem Verfahren, bei dem das Bindemittel aus dem Volumen des Teils entfernt wird. Dieses diente lediglich zur Herstellung des Grünlings. Die Entbinderung erfolgt in speziellen Entbinderungswaschanlagen. Die Dauer hängt hauptsächlich vom Volumen und von der Wanddicke ab, damit der überwiegende Teil des Bindemittels entfernt werden kann.
Das so gereinigte Teil weist eine geringe Dichte und eine hohe Porosität auf, da das Bindemittel üblicherweise bis zu etwa 20% des gesamten Bauteilvolumens ausmacht. Anschließend durchläuft das Teil den letzten technologischen Schritt, das sogenannte Sintern, bei dem sich die Metallpartikel bei Temperaturen nahe der Schmelztemperatur auch durch molekulare Bindungen miteinander verbinden.
Da es jedoch zu einer starken Maßänderung kommt entsprechend dem Volumen des ausgewaschenen Bindemittels, kann im Ergebnis die Genauigkeit des fertigen Teils verringert sein, da es während des Sinterprozesses zu unterschiedlich starker Schwindung und zu Einfallstellen in einigen Bereichen kommen kann.
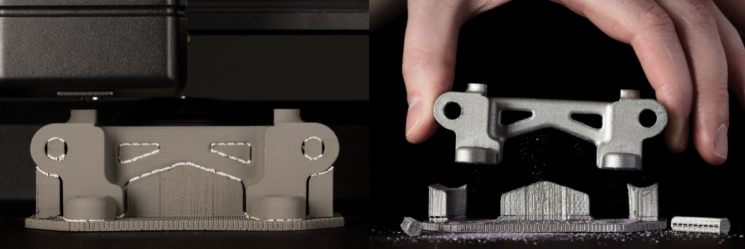
Ein Vorteil ist jedoch, dass die Technologie von Desktop Metal das gemeinsame Sintern von Teilen und Stützmaterial ermöglicht. Dieses wird erst nach dem Abkühlen des Teils entfernt, wobei seine Entfernung durch das Aufbringen einer speziellen Trennschicht ermöglicht wird.
Auf den nachfolgenden Fotos sind ausgewählte Abschnitte des Fertigungsprozesses detaillierter dargestellt:
 |
|
Fazit und Bewertung
Wie Sie selbst beurteilen konnten, gibt es derzeit mehrere Möglichkeiten, Metallteile im 3D-Druck (mit additiven Technologien) herzustellen. Jedes dieser Verfahren arbeitet mit anderen Materialien und liefert vor allem unterschiedliche Ergebnisse hinsichtlich Ästhetik, Genauigkeit und mechanischer Eigenschaften.
Deshalb ist es sinnvoll, einen Überblick über die auf dem Markt verfügbaren Möglichkeiten zu haben, damit Sie bei Bedarf die richtige Entscheidung darüber treffen können, welche Technologie oder welches Material Sie einsetzen.
Wenn Sie nähere Antworten auf Fragen zu Technologien oder Materialien benötigen oder einen Fertigungsbedarf haben, wenden Sie sich an unseren Spezialisten für 3D-Druck und vereinbaren Sie einen Termin für ein Erstberatungsgespräch.
-

3D Tlač - Stepanek3D
3D-Scannen, 3D-Druck, Bearbeitung von 3D-Modellen, Kunststoff-Sonderanfertigungen, Auftragsfertigung, Kleinserienfertigung, Herstellung von…

Lieferanten zu diesem Thema
-

COMPUPLAST s.r.o.
Extrusionslinien inklusive Werkzeugen, Extruder, Kunststoff-Extrusionsanlagen, Kühlkalibrierungen, Kühlbäder… -
FilamentyBrno.cz
3D-Druck nach Maß, Filamente und Service für 3D-Drucker. Prototypen, Vorrichtungen und Kleinserien für Unternehmen in… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -

HF TECHNIK s.r.o.
Herstellung von Formen und Werkzeugen, Lieferant von Produkten für das genaue, präzise und funktionelle Schleifen und… -

ADATEX, s.r.o.
3D-Druck, 3D-Drucker, 3D-Scanner, 3D-Scannen und Prüfung, 3D-Digitalisierung, 3D-Messung, 3D-Modell, 3D-Modellierung… -

OSMOS s.r.o.
ERP-Software, 3D-Konstruktion von Kunststoffprodukten, Simulation des Kunststoffspritzgießens…



DESMA Open House 2026: Technologien erleben, Innovationen gestalten, Zukunft sichern
31.08.2026 Am 1. Oktober 2026 öffnet DESMA im Rahmen einer Hausmesse erneut die Tore seines Stammwerks in Fridingen. Kunden, Partner und Branchenexperten haben die Gelegenheit, aktuelle Entwicklungen und neue Trends in der Elastomerverarbeitung live zu...