Maß- und Formtoleranzen, Oberflächenqualität beim Spritzgießen von Thermoplasten, 1. Teil
Die durch Temperatur, Prozessdauer, Spannungshöhe oder Verformungsgeschwindigkeit beschriebenen Bedingungen liegen innerhalb des Fertigungszyklus auf unterschiedlichen Niveaus und ändern sich relativ schnell. Sie unterscheiden sich auch in verschiedenen Bereichen der Kavität des Spritzgießwerkzeugs. Ihre Gesamtheit stellt die Vorgeschichte der Vorgänge dar, die der Kunststoff bei seiner Verarbeitung zum Produkt durchlaufen hat.
Allgemein lässt sich somit sagen, dass die resultierenden Produkteigenschaften auch eine Funktion dieser Vorgeschichte sind. Beim Spritzgießen wird sie durch die Art und die Bedingungen der Schmelzeaufbereitung, die Bedingungen des Schmelzetransports in das Werkzeug und ihrer Verteilung in der Kavität sowie durch die Nachdruckbedingungen und die eigentliche Kühlung bis zum Öffnen des Werkzeugs bestimmt.
Die oben beschriebenen physikalischen Prozesse, die beim Spritzgießen von Thermoplasten ablaufen, schlagen sich im realen Fertigungsprozess in der Qualitätsbewertung des Endprodukts dieses Prozesses nieder, d. h. des konkreten Spritzgussteils beziehungsweise seiner Qualitätskriterien. Zu den häufigsten Qualitätskriterien gehören dabei die Maß- und Formgenauigkeit einschließlich der Oberflächenqualität der Spritzgussteile.
Passungen - Begriffsdefinitionen zur Maß- und Formgenauigkeit sowie zur Oberflächenqualität
Massenfertigung und Montage erfordern die Möglichkeit, zusammengehörige Bauteile ohne jegliche Anpassung zusammenzufügen. Deshalb müssen in der Zeichnung Fertigungsungenauigkeiten (Abweichungen) so vorgeschrieben werden, dass die Funktionsfähigkeit des Produkts gewährleistet ist und der Produktpreis zugleich akzeptabel bleibt.
Hinsichtlich der Tolerierung werden 3 Arten von Maßen definiert:
1. Funktionsmaße – für die Funktion wichtig; das Toleranzkurzzeichen oder die Grenzabmaße werden hinter dem Nennmaß angegeben
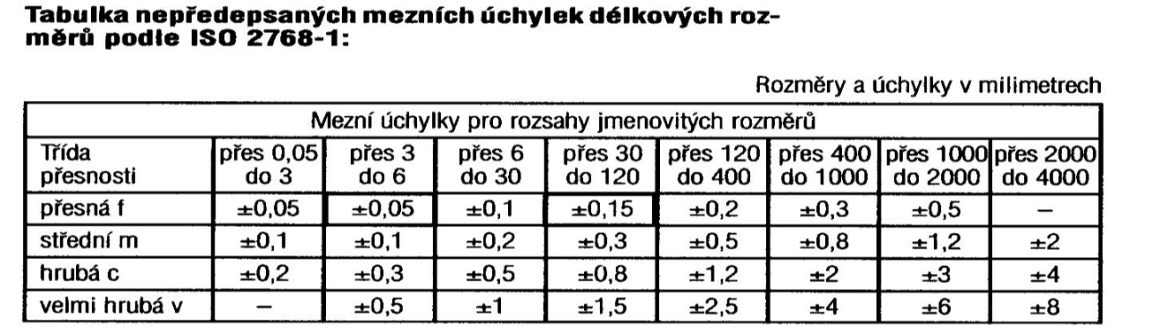
2. Nicht funktionsbezogene Maße (sogenannte Freimaße) – für sie gelten allgemeine Grenzabmaße (ČSN 01 4240 – ISO 2768- 1) in 4 Genauigkeitsklassen.
|
Allgemeintoleranzen für Längenmaße |
|
|
Bezeichnung |
Benennung
|
|
f |
Fein (fein) |
|
m |
Mittel (mittel) |
|
c |
Grob (grob) |
|
v |
Sehr grob (sehr grob) |
Allgemeintoleranzen werden im Schriftfeld oder in dessen Nähe durch die Angabe (z. B.) ISO 2768 - m vorgeschrieben
3. Hilfsmaße – als einzige ohne Toleranz (das Nennmaß wird in runden Klammern angegeben). Es handelt sich entweder um ein Summenmaß (Gesamtmaß) in einer Maßkette oder um eines der Maße in einer Maßkette.
 |
Grenzabweichungen (von Maß, Form und Lage) werden mithilfe sogenannter Hüllflächen beziehungsweise Hülllinien definiert. Hüllflächen (Hülllinien) sind geometrische Flächen (Linien) derselben Art wie die durch ihre Maße in der Zeichnung bestimmten Flächen und werden außerhalb des Werkstoffs tangential an die tatsächliche Fläche (das Profil) angelegt. Als Achsen oder Mittelpunkte der tatsächlichen Flächen gelten die Achsen oder Mittelpunkte der Hüllflächen.
Festlegung der Genauigkeit von Längen und Durchmessern:
Aus wirtschaftlichen Gründen wurden 2 Systeme geschaffen, die ausgewählte Passungen enthalten (dadurch wird die Anzahl der für die Fertigung und Messung erforderlichen Hilfsmittel begrenzt):
1. System Einheitsbohrung – unterschiedliche Spiele und Übermaße werden durch die Kombination mehrerer Spielmaße für Wellen mit einer einheitlichen Toleranz für die Bohrung erreicht. Die Bohrungstoleranz hat die Lage H (das untere Grenzabmaß ist null). Dieses System wird aus wirtschaftlichen Gründen am häufigsten verwendet, da unterschiedliche Wellengrößen leichter herzustellen sind als Bohrungen.
2. System Einheitswelle - unterschiedliche Spiele und Übermaße werden durch die Kombination mehrerer Spielmaße für Bohrungen mit einer einheitlichen Toleranz für die Welle erreicht. Die Wellentoleranz hat die Lage h (das obere Grenzabmaß ist null).
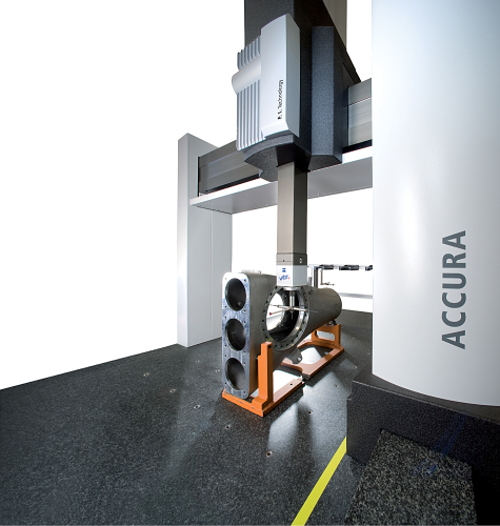
Die einwandfreie Funktion eines Bauteils hängt nicht nur von der Einhaltung der geforderten Maßgenauigkeit ab, sondern auch von der vorgeschriebenen geometrischen Form der Flächen und ihrer gegenseitigen Lage. Bei der Auswertung von Lagetoleranzen wird stets ein Element (Fläche, Kante, Achse) als Bezug gewählt, von dem aus die Abweichungen gemessen werden.
Die Rauheit ist die Gesamtheit der Oberflächenunebenheiten mit relativ geringem Abstand, die bei der Fertigung oder durch deren Einwirkung unvermeidlich entstehen. Zur Rauheit zählen keine Oberflächenfehler, d. h. zufällige unregelmäßige Unebenheiten, die nur vereinzelt auftreten (Riefen, Risse, Vertiefungen u. Ä.) und durch Materialfehler, Beschädigungen usw. entstehen.
 |
Toleranzfelder für Kunststoffteile nach ČSN 01 4265, ČSN 64 0006, DIN 16 901 und DIN 16 742
Die oben beschriebenen technischen Verfahren zur Tolerierung, zur Festlegung von Passungen und zur Bestimmung der Rauheit gelten allgemein auch im Bereich des Spritzgießens von Thermoplasten.
Für eine wissensbasierte Tolerierung der Maße von Thermoplast-Spritzgussteilen, d. h. eine Tolerierung auf Grundlage der Kenntnis der Eigenschaften der verarbeiteten Spritzgießmaterialien einschließlich des technologischen Prozesses und nicht nur der Intuition des Konstrukteurs, die in der Regel auf Erkenntnissen aus der Konstruktion von Metallteilen beruht, sollte dieser mindestens eine der in der Überschrift dieses Kapitels genannten Normen zu Toleranzfeldern für Kunststoffteile kennen - die in den Normen angegebenen Toleranzen beziehen sich auf die technologischen Verfahren Spritzgießen, Formpressen und Spritzpressen - Fertigungstoleranzen - mögliche Veränderungen infolge der Einwirkung der Einsatzumgebung auf das konkrete Produkt sind hier also nicht berücksichtigt - sie sind zu berücksichtigen.
Die tschechische Norm ČSN 01 4265-1982 Toleranzfelder für Kunststoffteile befasst sich ausschließlich mit Toleranzfeldern tolerierter Maße. Für nicht tolerierte Maße gilt die ursprüngliche, im Jahr 1974 herausgegebene Norm ČSN 64 0006-1974 Toleranzen und Grenzabmaße für geformte Kunststofferzeugnisse.ČSN 01 4265 basiert auf der ursprünglichen ČSN 64 0006.
Die Normen sind bei ihrem Herausgeber - Úřad pro technickou normalizaci, metrologii a státní zkušebnictví, früher Český normalizační institut, in den entsprechenden Verkaufsstellen, Bibliotheken oder elektronisch, beispielsweise über CSN ONLINE, käuflich erhältlich.
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Plasted spol.s r.o.
Kunststoffverarbeitung, Herstellung von Kunststoffprodukten, Herstellung von Kunststofffenstern… -

MEDAEX - PLAST - international s.r.o.
CNC-Fräsen und -Drehen von Kunststoffen und Aluminium, Herstellung hochpräziser und hochwertiger Kunststoffprodukte… -
KOH-I-NOOR MACHINERY a.s.
Entwicklung und Herstellung von Werkzeugen, Spritzgießwerkzeuge, Blasformen, Kunststoffspritzgießen, Blasformmaschinen… -
Mateja Plasty, s.r.o.
Verarbeitung von Thermoplasten und Duroplasten, Spritzgießen von Thermoplasten, Blasformen von Thermoplasten.… -

Slovpack SK, s.r.o.
Coextrudierte Polyethylen (PE)-Folien aus LDPE und HDPE, HDPE-Folien, LLDPE-Folien, Verpackungsfolien, Folien zum… -

geba Kunststoffcompounds GmbH
Masterbatches für Kunststoffe, Kunststoffregranulat, ABS-Regranulat, Kunststoffregranulat aus ABS, PC, PC/ABS, PA6…



MORETTO präsentiert gemeinsam mit Partner DRÄGER Innovationen und Spitzentechnologien auf der Messe FAKUMA 2026
17.08.2026 Moretto ist ein führendes Unternehmen in der Kunststoffverarbeitung, das bei der Entwicklung modernster Lösungen Maßstäbe für Innovationen setzt. Es ist Inhaber von 171 internationalen Patenten. Die Verbindung von Erfahrung, fortschrittlichen...