Ing. Lubomír Zeman: Nachhaltige Entwicklung und Kunststoffrecycling, Teil 2
4. KUNSTSTOFFVERARBEITUNG
Die zweite Produktionsphase ist der Formgebungsprozess, bei dem das Produkt entsteht. Fertigungstechnische Formgebungsverfahren umfassen typischerweise als ersten Schritt das „Erweichen“ des Polymermaterials, das durch dessen Erwärmung erreicht wird, wobei ein konkretes Produkt in der Regel mehrere Formgebungsprozesse erfordert. Jeder Formgebungsprozess beeinflusst das Material, das dadurch eine bestimmte thermische Vorgeschichte aufweist; bei reaktiven Polymersystemen beeinflusst die Verarbeitungstemperatur den Aushärtungsgrad. Bei Thermoplasten beeinflussen diese wiederholten Formgebungsprozesse die Materialeigenschaften entweder durch thermischen Abbau oder durch unerwünschte Nebenreaktionen. Die Formgebung eines Bauteils aus einem thermoplastischen Polymermaterial wird üblicherweise durch Abkühlung erreicht, die bei teilkristallinen Thermoplasten deren Eigenschaften beeinflusst, oder durch einen chemischen Prozess – die Vernetzung. Die letzte, dritte Phase umfasst eine breite Palette von Nachbearbeitungsschritten, beispielsweise: Lackieren, spanende Bearbeitung, Schweißen, verschiedene Dekorationsverfahren, Montage usw.
4.1 Mechanische und thermische Eigenschaften
In jüngster Zeit sind die meisten technischen und Hightech-Thermoplaste für einen bestimmten Anwendungsbereich konkreter Produkte ausgelegt und weisen somit spezifische Eigenschaften auf. Ich habe bereits erwähnt, dass es üblich ist, den Basispolymeren Zusatzstoffe beizumischen, um ihre Eigenschaften so zu beeinflussen beziehungsweise anzupassen, dass sie spezifische Merkmale oder Verarbeitungseigenschaften erreichen. Zusatzstoffe beeinflussen die mechanischen und thermischen Eigenschaften, meist durch Anpassung der Glasübergangstemperatur, Erhöhung der Chemikalienbeständigkeit, der Temperaturbeständigkeit, Verbesserung der Schlageigenschaften, der Elastizität usw.
Handelsübliche Kunststoffe weisen andere Eigenschaften als die Basiskunststoffe auf, auch wenn sie die gleiche chemische Zusammensetzung haben. Die verarbeiteten Thermoplaste sind technisch gesehen eine Kombination mehrerer Materialien. Infolgedessen werden die mechanischen und thermischen Eigenschaften von jeder dem Basispolymermaterial beigemischten Komponente beeinflusst. Kunststoffhersteller ändern die Additive oder deren Mengenanteile beziehungsweise die ihrer Mischungen, um beispielsweise neuen Umweltanforderungen zum Schutz der Umwelt gerecht zu werden, ihre spezifischen Eigenschaften zu verbessern, ihre Verarbeitung zu vereinfachen oder die Wirtschaftlichkeit ihrer Verarbeitung zu verbessern. Man muss sich bewusst sein, dass jede Änderung im Hinblick auf die Einführung eines neuen Materials eine oder mehrere technische Eigenschaften des geformten Bauteils verändern kann. Hier erlaube ich mir eine Anmerkung – Materialdatenblätter konkreter Materialien, verschiedene Übersichtstabellen usw. enthalten entweder Durchschnittswerte oder übliche Werte der angegebenen Eigenschaften.
Die Temperatur kann unterschiedliche Auswirkungen auf Bauteile aus Thermoplasten haben, vom Schmelzen (Übergang vom festen Zustand in die Schmelze) über den thermischen Abbau bis hin zu morphologischen Übergängen, insbesondere bei teilkristallinen Polymeren (Morphologie, aus dem Griechischen – morphé = Form, logia = Lehre – Lehre von der Form, der Struktur). Die Temperatur beeinflusst auch die Werte der mechanischen Eigenschaften; eine Temperaturerhöhung verstärkt die Bewegung der Polymerketten und vergrößert das freie Volumen, wodurch die mechanischen Eigenschaften abnehmen. Diese Auswirkungen werden bei den Materialien durch zwei grundlegende Temperaturen beschrieben – die für amorphe Thermoplaste wichtige Glasübergangstemperatur und die Schmelztemperatur des kristallinen Anteils bei teilkristallinen Materialien.
Bei Temperaturen unterhalb der Glasübergangstemperatur befinden sich die Moleküle in den amorphen Bereichen in einem eingefrorenen Zustand, in dem die Kettenbewegung minimiert ist und das Spritzgussteil verwendet werden kann; es befindet sich im glasartigen Zustand und ist funktionsfähig. Oberhalb der Glasübergangstemperatur tritt ein gummielastischer Zustand ein, die Polymerketten können sich bewegen und gegeneinander verschieben, bis ihre Temperatur weiter steigt und sie in eine viskose Schmelze übergehen. Teilkristalline Materialien, die über die Schmelztemperatur des kristallinen Anteils erwärmt werden, schmelzen und gehen in eine viskose Schmelze über. Amorphe Thermoplaste schmelzen nicht, da sie im Gegensatz zu teilkristallinen Materialien keine kristallinen Bereiche enthalten, sondern ausschließlich amorph sind. Der Gehalt an kristallinen Anteilen beeinflusst zusammen mit weiteren Faktoren beim Abkühlen der Polymerschmelze die thermischen, mechanischen und physikalischen Eigenschaften der Spritzgussteile.
Zwischen der Struktur von Kunststoffen und ihren Eigenschaften bestehen spezifische Zusammenhänge. Die Festigkeitseigenschaften – Zug-, Druck-, Biege-, Torsionsfestigkeit (Verdrehung) usw. – hängen von der Molekülmasse (Molekülmasse = Verhältnis zwischen der Masse einer gegebenen Menge dieses Stoffes und der Anzahl der Mole derselben Stoffmenge; sie lässt sich als Summe der Atommassen aller die Moleküle bildenden Elemente berechnen), dem Gehalt an kristalliner Phase, der Struktur und gegebenenfalls der Vernetzung ab. Generell gilt, dass Kunststoffe mit linearen Makromolekülen eine geringere Festigkeit aufweisen als Kunststoffe mit verzweigten Makromolekülen. Kunststoffe mit niedriger Molekülmasse weisen unabhängig vom Gehalt an kristallinen Anteilen ebenfalls eine geringe Festigkeit auf, was auf die schwachen Van-der-Waals-Kräfte und die leichte Bewegung zwischen den Ketten zurückzuführen ist. Kunststoffe mit hoher Molekülmasse weisen einen höheren Verschlaufungsgrad der Makromoleküle und damit auch eine höhere Festigkeit auf. Die mechanischen Eigenschaften von Thermoplasten werden durch verschiedene Faktoren stark beeinflusst, beispielsweise durch die Art der Anwendung und die Umgebung, in der das Spritzgussteil verwendet wird – Belastung, Temperatur, Feuchtigkeit, Witterungsbedingungen, Expositionsdauer usw.
4.2 Umweltbewertung der Kunststoffherstellung
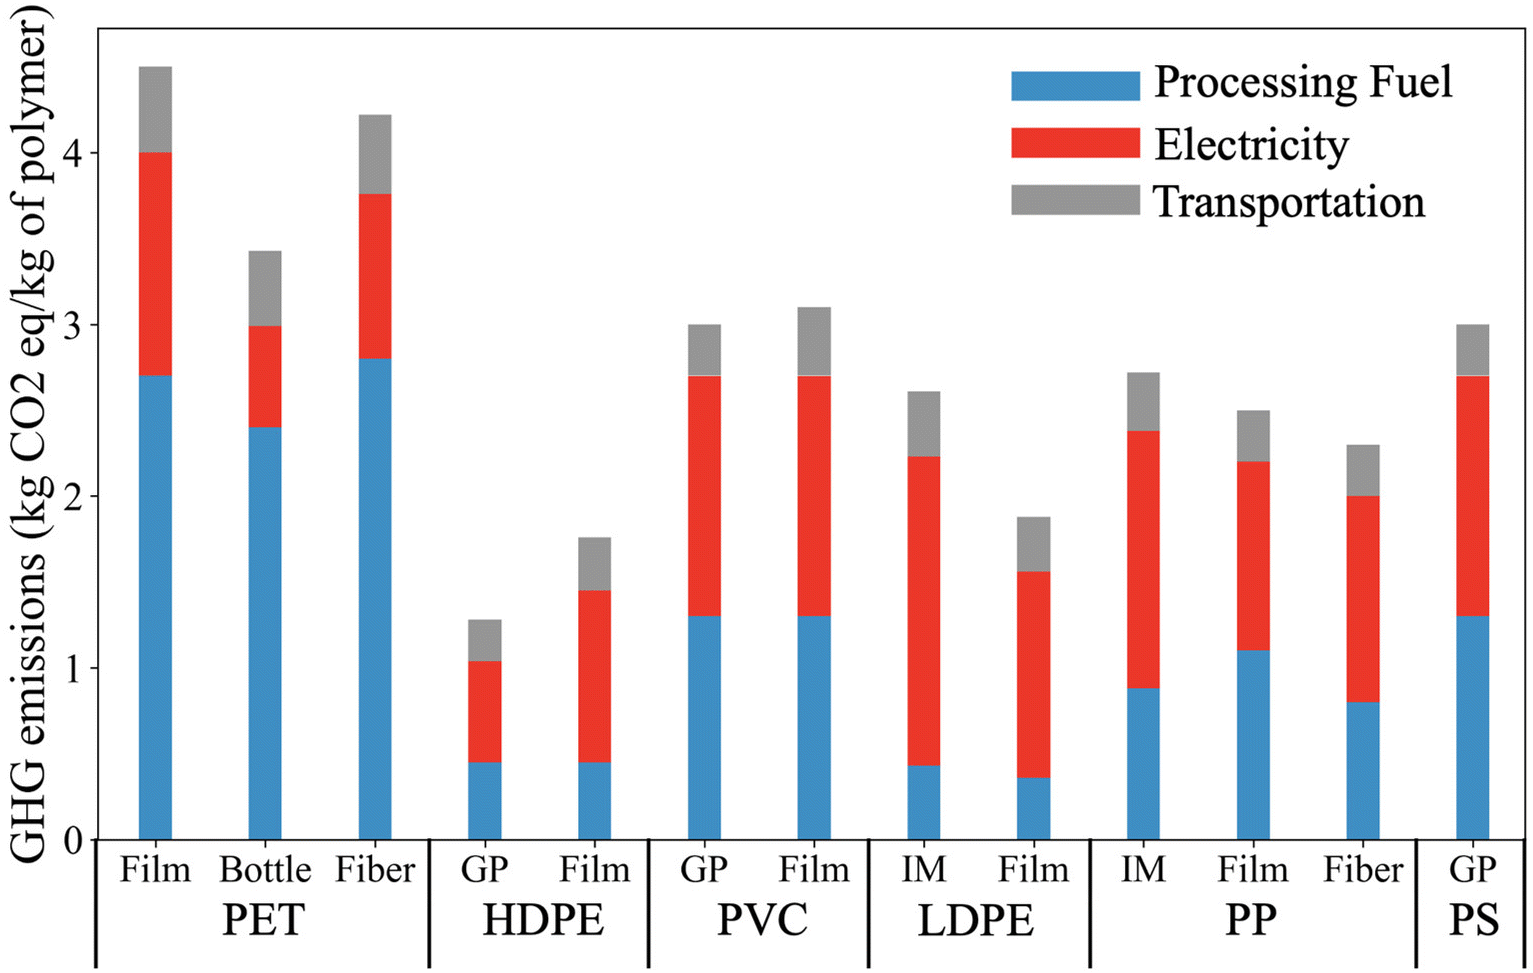
In der Abbildung sind die Treibhausgasemissionen bei der Herstellung von Verpackungsmaterialien für den jeweiligen Verwendungszweck aus den am häufigsten eingesetzten Materialien in Säulendiagrammen dargestellt.
 |
||
Die Treibhausgasemissionen werden nach dem GHG Protocol ermittelt ( Green House Gas Protocol ist eine Initiative mit dem Ziel, universelle standardisierte Verfahren festzulegen, mit denen sich die Emissionen von Produktionsprozessen, Unternehmen und Organisationen einheitlich bewerten lassen; dieser Standard umfasst drei Emissionsbereiche – 1. direkte Emissionen aus unternehmenseigenen Quellen, Emissionen aus eigenen Energiequellen oder Emissionen aus dem Betrieb eigener Fahrzeuge, 2. Emissionen im Zusammenhang mit der Erzeugung und Lieferung von Energie, die das Unternehmen von anderen Lieferanten bezieht, 3. sonstige indirekte Emissionen, Emissionen aus der Herstellung und Beschaffung von Materialien, Dienstleistungen und Produkten, die das Unternehmen nutzt ).
Aus den Diagrammen geht hervor, dass PET unter den aufgeführten Thermoplasten den größten CO₂-Fußabdruck hinterlässt. Die Treibhausgasemissionen bei der Herstellung eines Kilogramms PET-Folie betragen bis zu 4,5 kg CO₂-Äquivalent, wobei 60 % der Emissionen aus dem Einsatz von Prozessbrennstoffen und 28 % der Emissionen aus dem Stromverbrauch stammen.
Das mit den Buchstaben GP ( General Purpose – allgemeiner Verwendungszweck ) gekennzeichnete Polyethylen hoher Dichte HDPE ( High Density PE ) weist unter den aufgeführten Kunststoffen die niedrigsten Treibhausgasemissionen auf. Die Herstellung von Verpackungsformteilen (Spritzgussteilen) mit der IMD-Technologie ( Injection Moulding Decoration ) zeigt aufgrund des hohen Stromverbrauchs eine Tendenz zu hohen Treibhausgasemissionen – 1,8 kg CO2-Äquivalent je Kilogramm Kunststoff. Im Vergleich zu den Treibhausgasemissionen aus der Erzeugung von elektrischer Energie und Prozessbrennstoffen sind die transportbedingten Emissionen relativ gering und entsprechen 9 % bis 18 % der Emissionen der gesamten Liefer- und Produktionskette.
5. TECHNOLOGIEN DES KUNSTSTOFFRECYCLINGS AUS SICHT DER ÖKOBILANZIERUNG
Aus Studien zur Ökobilanzierung ( LCA – Life Cycle Assessment – ist eine Methode zur Bewertung des Lebenszyklus eines Produkts oder einer Dienstleistung hinsichtlich seiner bzw. ihrer Umweltauswirkungen. Sie umfasst die Prozesse von der Gewinnung mineralischer Rohstoffe über Transport, Herstellung und Nutzung bis hin zur abschließenden Behandlung als Abfall und berücksichtigt für jeden dieser Prozesse den Energie- und Rohstoffaufwand sowie die Umweltauswirkungen ), zur Umweltbewertung von Recyclingtechnologien und zu den Möglichkeiten der Entsorgung von Kunststoffabfällen lässt sich ableiten, dass es grundsätzlich vier Arten von Recycling-/Entsorgungsmöglichkeiten gibt – mechanisches Recycling, chemisches Recycling, Verbrennung und Deponierung.
Verschiedene Studien untersuchten die Umweltauswirkungen der genannten Technologien hinsichtlich der Treibhausgasemissionen, der Wasser-/Luftverschmutzung, der Auswirkungen auf die menschliche Gesundheit und der Ressourcenerschöpfung. Aus den Ergebnissen lassen sich einige allgemeine Schlussfolgerungen ziehen:
a) Klimawandel – ohne Berücksichtigung der Stromgutschrift verursacht die Verbrennung von Kunststoffen die höchste Menge an Treibhausgasen; die Treibhausgasemissionen bei der Verbrennung liegen zwischen 1,8 kg und 3,0 kg CO2-Äquivalent je Kilogramm Kunststoffabfälle. Unter Einbeziehung der Stromgutschrift sinken die Treibhausgasemissionen aus der Verbrennung von Kunststoffen auf ca. 1,4 CO2 -Äquivalent je Kilogramm Kunststoffabfälle. Chemische Recyclingtechnologien ( beispielsweise Pyrolyse oder Vergasung ) weisen aufgrund direkter Emissionen und des Stromverbrauchs ebenfalls höhere Treibhausgasemissionen auf als Verfahren des mechanischen Recyclings
b) Versauerung – Technologien des chemischen Recyclings haben ein hohes Versauerungspotenzial. Beispielsweise führt die Vergasung einer Tonne Kunststoffabfälle zur Entstehung von 0,49 kg NOx-Emissionen und 0,09 kg SOx-Emissionen
c) Luftverschmutzung – die Verbrennung trägt zur Luftverschmutzung bei, die Emissionen organischer Verbindungen in die Luft sind zehnmal höher als die Luftemissionen bei der Pyrolyse – 1,42 g Emissionen organischer Verbindungen je Kilogramm verarbeitetem Kunststoff. Das mechanische Recycling weist von allen Möglichkeiten der Kunststoffentsorgung die niedrigsten Luftemissionen auf; d) Ressourcenerschöpfung – Schätzungen zufolge erfordert die Herstellung von 1 kg Kunststoff 2 kg Rohöl, das verloren geht, wenn die Kunststoffe deponiert werden. Auch die Verbrennung von Kunststoffen weist einen hohen Ressourcenverbrauch auf, da die Kunststoffe zur Stromerzeugung verbrannt werden. Hinsichtlich der Inanspruchnahme natürlicher Ressourcen ist das mechanische Recycling am vorteilhaftesten. Nach Berücksichtigung der Aufwendungen für die Vermeidung der Deponierung oder Verbrennung ist der Ressourcenverbrauch des mechanischen Recyclings ( Rohöl/Gas ) sogar negativ. Die Verbrennung verursacht bei der Entsorgung von Kunststoffabfällen Luftverschmutzung, CO2-Emissionen und Versauerung. Obwohl Deponien in der Regel nur eine geringe Luftverschmutzung verursachen, können sie Boden und Grundwasser verschmutzen. Der verfügbare Deponieraum ist begrenzt, Deponien sind keine nachhaltige Möglichkeit zur Entsorgung von Kunststoffabfällen.
Mechanisches Recycling hat im Vergleich zum chemischen Recycling einen geringeren Energieverbrauch und geringere Kohlenstoffemissionen, aber es gibt auch eine Einschränkung – nur ein Teil der Kunststoffabfälle kann mechanisch recycelt werden. Bei Thermoplasten, die nicht mechanisch recycelt werden können ( beispielsweise Folien ), sind chemische Verfahren der umweltfreundlichste Ansatz.
6. DEPONIEN, BESEITIGUNG UND SORTIERUNG VON POST-CONSUMER-KUNSTSTOFFABFÄLLEN
6.1 Deponierung und Verbrennung
6.1.1 Feste Siedlungsabfälle – TKO ( Feste Siedlungsabfälle – MSW )
Feste Siedlungsabfälle werden als die Gesamtheit der aus Haushalten, Betrieben, Firmen, Gesellschaften, Institutionen usw. ausgesonderten Materialien definiert. Es handelt sich also um eine Abfallart, die aus Gegenständen des täglichen Bedarfs besteht, welche die Bevölkerung wegwirft. In der Europäischen Union beziehungsweise im Europäischen Abfallverzeichnis wird die semantische ( bedeutungsbezogene ) Definition „ gemischte Siedlungsabfälle “ verwendet, der der Code 20 03 01 zugeordnet ist. Obwohl die Abfälle aus einer Reihe von Quellen stammen können, die nichts mit der Gemeinde zu tun haben, hat die traditionelle Rolle der Gemeinden bei der Sammlung und Bewirtschaftung dieser Abfallarten eine besondere Etymologie ( Etymologie = Lehre von den Gesetzmäßigkeiten der Wortentwicklung und den Veränderungen ihrer Bedeutung ) des Begriffs „ kommunal “ ( in den Zuständigkeitsbereich der Gemeinden fallend ) hervorgebracht.
 |
||
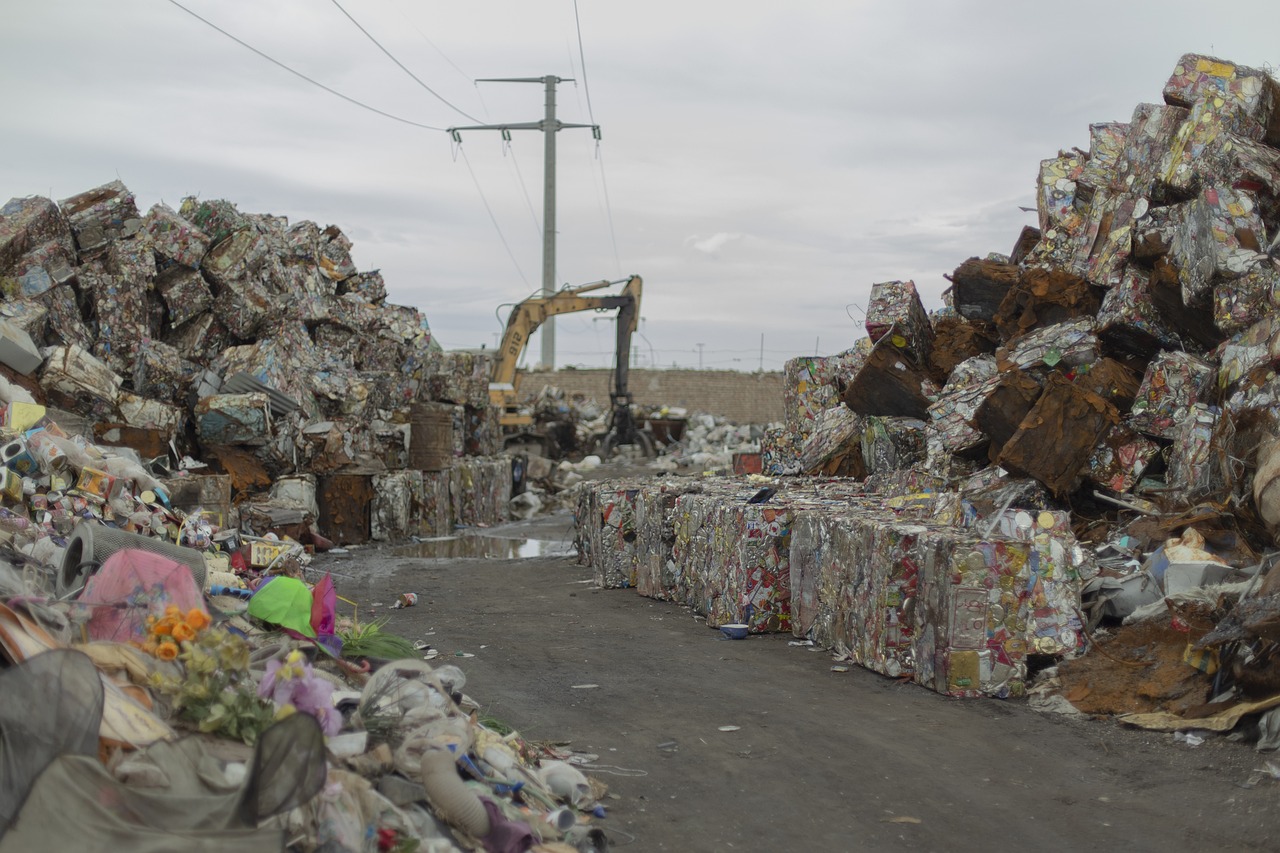
Die Zusammensetzung fester Siedlungsabfälle verändert sich sowohl örtlich als auch im Laufe der Zeit. In Gemeinden mit einem gut entwickelten Abfallrecyclingsystem besteht der Abfallstrom hauptsächlich aus problematischen Abfällen wie Kunststofffolien und nicht recycelbaren Verpackungsmaterialien. In entwickelten Regionen ohne nennenswerte Recyclingaktivitäten umfasst er vor allem Lebensmittelabfälle, Marktabfälle, Gartenabfälle, Kunststoffbehälter und Produktverpackungsmaterialien sowie verschiedene weitere feste Abfälle aus privaten Haushalten, Gewerbe, Institutionen und Industrie.
Die meisten Definitionen fester Siedlungsabfälle schließen Industrieabfälle, landwirtschaftliche Abfälle, medizinische Abfälle, radioaktive Abfälle oder Klärschlamm nicht ein. Die Abfallsammlung erfolgt durch die Gemeinde innerhalb des jeweiligen Gebiets. Der Begriff Restabfall bezieht sich auf die in den Haushalten verbleibenden Abfälle, die Materialien enthalten, welche nicht getrennt ( voneinander separiert ) oder zur Behandlung abgegeben wurden.
Abfälle lassen sich auf verschiedene Arten klassifizieren; die folgende Liste zeigt eine typische Klassifizierung:
- biologisch abbaubare Abfälle: Lebensmittel- und Küchenabfälle, Grünabfälle, Papier (der Großteil lässt sich recyceln )
- recycelbare Materialien: Papier, Pappe, Glas, Flaschen, Gläser, Blechdosen, Aluminiumdosen, Aluminiumfolie, Metalle, einige Kunststoffe, Textilien, Kleidung, Reifen, Batterien usw.
- inerte ( inaktive, nicht reaktive ) Abfälle: Bau- und Abbruchabfälle, Steine, Bauschutt
- Elektro- und Elektronik-Altgeräte ( WEEE-Richtlinie 2012/19/EU , WEEE = Elektro- und Elektronik-Altgeräte , die Richtlinie betrifft die Rücknahme von Elektro- und Elektronikgeräten - EEE ) – Elektrogeräte, Glühlampen, Waschmaschinen, Fernseher, Computer, Bildschirme, Mobiltelefone, Wecker, Uhren usw., die Richtlinie definiert sechs Kategorien von Elektro- und Elektronik-Altgeräten
- Verbundabfälle: Altkleider, Lebensmittel- und Getränkekartons von Tetra Pack, Kunststoffabfälle
wie Spielzeug und Gartenmöbel aus Kunststoff
- gefährliche Abfälle: einschließlich der meisten Farben, Chemikalien, Reifen, Batterien, Glühlampen, Elektrogeräte, Leuchtstofflampen, Aerosolsprays und Düngemittel
- toxische Abfälle: einschließlich Pestiziden, Herbiziden und Fungiziden
- biomedizinische Abfälle: abgelaufene pharmazeutische Arzneimittel usw.
Für die Bewirtschaftung fester Abfälle dienen insbesondere Abfalltonnen zur getrennten Sammlung von Papier, Aluminium, Glas, PET-Flaschen und brennbaren Abfällen. Die Bewirtschaftung fester Siedlungsabfälle umfasst vier Bereiche: Recycling, Kompostierung, Beseitigung und energetische Verwertung von Abfällen durch Verbrennung. Es gibt keinen einheitlichen Ansatz, der sich auf die Bewirtschaftung aller Abfallströme anwenden ließe. Daher haben beispielsweise das Umweltprogramm der Vereinten Nationen und die Umweltschutzbehörde, eine Bundesbehörde der USA, eine Strategie zur hierarchischen ( Hierarchie = herrschen, Rangfolge, System zur Organisation oder Klassifizierung anhand vorab festgelegter Kriterien ) Einordnung fester Siedlungsabfälle entwickelt. Die Abfallhierarchie besteht aus vier Ebenen, die nach ihrer Umweltverträglichkeit von den am stärksten bevorzugten bis zu den am wenigsten bevorzugten Methoden geordnet sind: Reduzierung des Ressourceneinsatzes beziehungsweise Abfallvermeidung und Wiederverwendung; Recycling oder Kompostierung; Energierückgewinnung, energetische Verwertung; Behandlung und Beseitigung.
Kunststoffe machen derzeit 12 % aller weltweit anfallenden festen Siedlungsabfälle aus. In den USA werden nur 9 % der Kunststoffe durch Recycling zurückgewonnen, 16 % werden verbrannt und 76 % deponiert. Die EU recycelt 33 % der Kunststoffe, wobei 43 % verbrannt und 25 % deponiert werden. Schätzungen zum kumulierten globalen ( weltweiten ) Verbleib von Kunststoffen deuten darauf hin, dass 79 % der hergestellten Kunststoffe deponiert wurden oder in der offenen Umwelt verblieben, während 12 % verbrannt und 9 % dem Recycling zugeführt wurden. Aus den genannten Zahlen geht hervor, dass wir heute weltweit den größten Teil der Abfälle auf Deponien ablagern, was in der oben genannten Hierarchie die niedrigste Priorität hat.
6.1.2 Deponien und offene Müllkippen
Deponien und offene Müllkippen sind die häufigste und am weitesten verbreitete Methode zur Entsorgung fester Siedlungsabfälle, vor allem, weil diese Methode am kostengünstigsten und am wenigsten aufwendig ist. Deponien und offene Müllkippen haben ein gemeinsames Attribut ( wesentliches Merkmal ), nämlich, dass es sich um oberflächennahe Lagerstätten handelt, in denen Abfälle abgelagert werden.
Eine offene Müllkippe ist jedoch eine technisch nicht gesicherte Anlage mit eingeschränkter oder fehlender Kontrolle der durch die Abfälle entstehenden kontaminierten Flüssigkeiten oder Gase. Die Abfälle werden auf offenen Müllkippen „abgelagert“, unterliegen danach jedoch keiner Kontrolle mehr. Deponien hingegen sind ingenieurtechnische Systeme, in denen Flüssigkeiten und Gase sorgfältig kontrolliert werden, damit die Umweltauswirkungen innerhalb der geltenden Normen bleiben. Offene Müllkippen sind in Ländern mit niedrigerem Einkommen häufiger anzutreffen, denen es an Infrastruktur und Vorschriften für die Bewirtschaftung fester Siedlungsabfälle fehlt, wobei die Umwandlung offener Müllkippen in technisch gesicherte Deponien für einige Entwicklungsländer zu einer Priorität wird.
Eine moderne, technisch gesicherte Deponie besteht aus einem technischen Einschlusssystem ( Einschlusssystem = Lagerstätte, in der ein Stoff aufbewahrt wird und die so ausgelegt ist, dass dieser Stoff zurückgehalten und sein Austreten verhindert wird ), das sich üblicherweise in einer Bodenvertiefung befindet. Die Basis bildet eine mehrkomponentige Abdichtung, die von einem Sickerwassererfassungssystem überlagert wird. Die Abfälle werden in etwa 3 m bis 4 m dicken Schichten eingebaut, die mit schweren Maschinen verdichtet werden. Im Abfallkörper wird ein System zur Erfassung von Deponiegas ( LFG , Deponiegas ) zur Aufbereitung oder zur Erzeugung erneuerbarer Energie installiert. Während der Befüllung der Deponie wird eine provisorische Abdeckung (Boden oder synthetisches Material ) auf die Abfälle aufgebracht, um das Eindringen von Niederschlägen zu verringern, Emissionen und Gerüche zu begrenzen und Krankheitsüberträger einzudämmen. Sobald die geplante Höhe erreicht ist, wird die Deponie mit einer endgültigen Abdeckung versehen, um das Eindringen von Niederschlägen zu begrenzen, zu minimieren, die Gaserfassung zu erleichtern und die Trennung von der umgebenden Umwelt so lange sicherzustellen, wie die Abfälle eine Gefahr darstellen. Wie die Basisabdichtung enthält auch die endgültige Abdeckung eine mehrschichtige hydraulische Barriere, die von einer Drainageschicht überlagert wird. Die Oberfläche wird zum Schutz und aus ästhetischen Gründen mit einer durchwurzelbaren Bodenschicht bedeckt.
Sickerwasser entsteht, wenn Wasser, das die Deponie durchsickert, mit den Abfällen in Kontakt kommt. Das Sickerwasser enthält verschiedene anorganische und organische Schadstoffe und wird daher vor der Einleitung behandelt. Das Sickerwasser wird aus dem Sickerwassererfassungssystem abgepumpt und in der Regel zu einer öffentlichen Kläranlage transportiert, wo es zusammen mit anderen Abwässern gereinigt wird. In einigen Fällen wird das Sickerwasser vor Ort behandelt oder in den Abfallkörper zurückgeführt, um den Abbau der Abfälle anzuregen, eine schnellere Stabilisierung der Abfälle zu fördern und eine höhere Gasproduktion zur Gewinnung erneuerbarer Energie zu erzielen.
Deponien arbeiten unter anaeroben Bedingungen, unter denen eine mikrobielle Gemeinschaft die abbaubare organische Fraktion zersetzt und ein Gas erzeugt, das zu ungefähr gleichen Teilen aus Methan ( CH4 ) und Kohlendioxid ( CO2 ) besteht. Deponien für feste Siedlungsabfälle tragen etwa 3 % zu den weltweiten Treibhausgasemissionen bei. LFG enthält außerdem eine Reihe von Schadstoffen. Daher muss LFG vor der Freisetzung behandelt werden. Am häufigsten erfolgt eine thermische Behandlung, entweder durch Abfackeln oder durch Verbrennung zur Erzeugung erneuerbarer Energie ( beispielsweise die Umwandlung von LFG in Strom ). Deponien sind in den letzten Jahren auch zu einer bedeutenden Quelle für erneuerbares Erdgas ( RNG , erneuerbares Erdgas ) geworden, das durch Aufbereitung und Verdichtung des aus der Deponie gewonnenen LFG hergestellt wird.
6.1.3 Verbrennung mit Energienutzung
Waste-to-Energy ( WtE ) ist ein Verfahren zur Umwandlung fester Siedlungsabfälle in Energie in Form von Strom, Wärme oder alternativen Brennstoffen. Abfall zu Energie (Waste-to-Energy – WtE) oder Energie aus Abfall ( Energy-from-Waste – EfW ) ist ein Verfahren zur Erzeugung elektrischer oder thermischer Energie durch die primäre Behandlung von Abfällen oder durch die Aufbereitung von Abfällen zu einem Brennstoff. WtE ist eine Form der energetischen Verwertung. Die meisten WtE-Verfahren erzeugen Strom und/oder Wärme direkt durch Verbrennung oder stellen einen brennbaren Energieträger wie Methan, Methanol, Ethanol oder synthetische Brennstoffe her.
Im Rahmen der Kreislaufwirtschaft spielen WtE-Technologien eine entscheidende Rolle als alternative Möglichkeit zur Entsorgung fester Siedlungsabfälle, die weder wiederverwendet noch recycelt werden können. Die technischen, wirtschaftlichen und ökologischen Aspekte der herkömmlichen WtE ( Umwandlung von Abfällen in Energie ) werden unterschiedlich bewertet. Zur Bewertung der Umweltauswirkungen verschiedener bei WtE eingesetzter Technologien ( beispielsweise Anlagentyp, Energierückgewinnung, Art der abgegebenen Energie, Rauchgasreinigung, Abfallbehandlung ) wird am häufigsten die LCA-Methode ( Methode der Ökobilanzierung, Lebenszyklusanalyse ) eingesetzt.
Die Verbrennung ist die mit Abstand am häufigsten eingesetzte WtE-Technologie und macht mehr als 88 % des weltweiten WtE-Marktes aus, dessen Wert bis 2027 auf 50 Milliarden USD geschätzt wird. Der Rest bis 100 % wird verascht. Bei der Veraschung werden feste Siedlungsabfälle bei Temperaturen von etwa 750 °C bis 1100 °C verbrannt, wobei die Wärme zur Erzeugung von Dampf für die Stromerzeugung und/oder zur Beheizung genutzt wird. Anlagen, die Dampf zur Beheizung und Stromerzeugung erzeugen, können Wirkungsgrade in einer Größenordnung von bis zu 80 % erreichen; Anlagen, die ausschließlich Strom erzeugen, weisen lediglich Wirkungsgrade in einer Größenordnung von etwa 20 % auf. Die Verbrennung fester Siedlungsabfälle erfolgt überwiegend als Massenverbrennung ( Verbrennung der gesamten festen Siedlungsabfälle in einer einzigen Kammer ) oder in Form von Ersatzbrennstoffen ( RDF, aus Abfällen gewonnener Brennstoff ), wobei sortierte und zerkleinerte feste Siedlungsabfälle verbrannt werden. RDF-Brennstoff wird häufig in der Zementindustrie eingesetzt und kann bis zu 80 % des Wärmebedarfs in Zementwerken decken.
Weltweit werden nahezu 15 % aller festen Siedlungsabfälle verbrannt. Die Verbrennungsquote variiert erheblich, wobei die Verbrennung in Industrieländern und an Orten ( Inselstaaten ) mit begrenzter Landfläche häufiger vorkommt, in Industrieländern ohne Flächenbegrenzung weniger verbreitet und seltener ist.
Trotz bestimmter, oben beschriebener Vorteile sind Verbrennungsanlagen häufig nur schwer zu realisieren. Emissionen aus Verbrennungsanlagen für feste Siedlungsabfälle können Dioxine und Furane enthalten, bei denen es sich um toxische persistente ( dauerhafte, beständige, langfristig in der Umwelt verbleibende ) organische Schadstoffe und Humankarzinogene ( die krebsartiges Zellwachstum begünstigen ) handelt. Diese Schadstoffe geben den umliegenden Gemeinden häufig Anlass zu großer Besorgnis, selbst wenn die Abgase die gesetzlichen Emissionsanforderungen zur Luftreinhaltung erfüllen. Bei der Verbrennung fester Siedlungsabfälle entsteht außerdem Asche, die ebenfalls entsorgt werden muss und meist auf Deponien abgelagert wird. Asche aus Verbrennungsanlagen weist pro Masseneinheit häufig höhere Schadstoffgehalte als gewöhnliche feste Siedlungsabfälle auf, was zu Sickerwasser mit höheren Konzentrationen führen kann, das eine aufwendigere Nachbehandlung erfordert. In manchen Fällen kann die Asche reaktiv sein, was zu einer Wärmeentwicklung führt, die auf Deponien problematisch ist.
7. ANLAGEN ZUR STOFFLICHEN VERWERTUNG – MRF - MATERIALRECYCLINGANLAGE
Eine Anlage zur stofflichen Verwertung ( MRF ), auch als Materialrückgewinnungsanlage oder Materialrecyclinganlage bezeichnet, ist eine Anlage zur Behandlung fester Abfälle, die recyclingfähige Materialien aufbereitet, um sie als Rohstoffe für neue Produkte an Hersteller zu verkaufen. MRF werden im Allgemeinen als „sauber“ oder „schmutzig“ eingestuft, je nachdem, ob die Anlage Materialien verarbeitet, die mit anderen Siedlungsabfällen vermischt sind. MRF spielen eine wichtige Rolle bei der Verringerung der Abfallströme und des Rohstoffbedarfs. Saubere MRF nehmen gemischte recyclingfähige Materialien an, die von den festen Siedlungsabfällen getrennt wurden, üblicherweise von einzelnen Bürgern oder Unternehmen vor der Müllabfuhr. Saubere Anlagen können einstromig sein ( d. h. alle recyclingfähigen Materialien sind miteinander vermischt ) oder zweistromig beziehungsweise an der Quelle getrennt arbeiten, was bedeutet, dass sie einen Strom aus gemischtem Papier und einen Strom aus anderen Materialien wie Glas, Nichteisenmetallen und Kunststoffen annehmen. Die recyclingfähigen Materialien werden sortiert und anschließend für den Verkauf aufbereitet. Nicht recyclingfähige oder verunreinigte Materialien werden abgetrennt; sie machen in der Regel weniger als 10 % des gesamten in einer sauberen Anlage angenommenen Abfallstroms aus. Schmutzige MRF nehmen feste Siedlungsabfälle an und trennen recyclingfähige Materialien durch manuelle und mechanische Sortierung ab. Die recyclingfähigen Materialien werden anschließend für den Markt aufbereitet, und die nicht recyclingfähigen Materialien werden einer Deponie oder einer anderen Abfallbeseitigungsanlage zugeführt. Die Menge der in schmutzigen MRF zurückgewonnenen recyclingfähigen Materialien kann stark variieren, überschreitet jedoch üblicherweise nicht 30 %. Da eine schmutzige Anlage nicht darauf angewiesen ist, dass Einwohner oder Unternehmen recyclingfähige Materialien richtig erkennen, und somit 100 % des Abfallstroms verarbeitet, wird die Qualität der aus solchen Anlagen zurückgewonnenen recyclingfähigen Materialien durch Verunreinigungen mit feuchten Abfällen, Glasscherben usw. gemindert.
 |
||
MRF verwenden eine Reihe von Förderern, die recyclingfähige Materialien über Sortiersiebe oder andere Mechanismen transportieren, welche die Materialien trennen. Das Einstromrecycling wird immer üblicher, weshalb immer mehr Anlagen für die Annahme und Sortierung verschiedener Arten recyclingfähiger Materialien ausgelegt werden. Automatisierte Systeme können mithilfe von Hilfsmitteln wie Magneten und optischen UV-Scannern gleichzeitig eine Reihe von Materialien sortieren, beispielsweise Papier, Pappe, Aluminium, Kunststoffe und Glas. Der mechanisierte Prozess wird durch Mitarbeiter ergänzt, die Gegenstände von Hand sortieren.
Nach der Sortierung werden die Materialien geschmolzen, zerkleinert oder zerfasert und so für das Recycling vorbereitet. Glas wird häufig zerkleinert und zur Verwendung in neuen Glasprodukten eingeschmolzen, obwohl einige Anlagen eine Flaschenaufbereitung anbieten, bei der die Flaschen zur Wiederverwendung sterilisiert werden. Die Zerkleinerung dient der Vorbereitung von Kunststoffen, Metallen und Papier für die Verarbeitung, und die Zerfaserung verwandelt Papierprodukte in einen Faserbrei, aus dem erneut Papier hergestellt werden kann. Bei der Sammlung und dem Recycling werden dem Produkt wertvolle Bestandteile entzogen, beispielsweise wird Blei aus Autobatterien entfernt. Diese aufbereiteten Materialien werden an Anlagen versandt, die auf die Verwendung recycelter Produkte für die weitere Produktion spezialisiert sind.
Neben diesen traditionellen Methoden beziehen einige ausgeklügelte (ausgeklügelt = durchdacht, ausgereift,unter Einsatz komplexer Methoden ) Systeme Wasser in den Prozess ein, das die recyclingfähigen Materialien wäscht und gleichzeitig biologisch abbaubare organische Stoffe zerkleinert und auflöst. Anlagen zur mechanisch-biologischen Behandlung kombinieren Sortieranlagen mit einer Form der biologischen Behandlung, wie Kompostierung oder anaerobem Abbau ( beim anaeroben Abbau werden organische Stoffe durch eine Mikrobenpopulation unter Ausschluss von Sauerstoff abgebaut, wobei Methan und Kohlendioxid – Biogas – sowie ein fester Rückstand entstehen,der kompostiert werden kann,beim Abbau wird praktisch keine Wärme freigesetzt ). Durch die Behandlung biologisch abbaubarer Abfälle reduziert diese Technologie die Kohlendioxidemissionen und kann aus Abfällen Brennstoff für den Einsatz in Zementöfen oder Kraftwerken erzeugen, die strenge Normen für die Abfallverbrennung erfüllen.
Wie ich bereits kurz erwähnt habe, haben das Ein- und das Zweistromrecycling ( Ein- und Zweistromkonzept ) ihre Vor- und Nachteile. Die Einstrom-Abfallsammlung bietet die Vorteile größerer Verarbeitungsmengen und damit niedrigerer Kosten, allerdings bei zunehmenden Schwierigkeiten bei der Sortierung und höheren Verarbeitungskosten in MRF sowie einem erhöhten Verunreinigungsgrad. Beispielsweise verzeichnete die MRF in Brookhaven ( New York, USA ) bei der Umstellung von der Zwei- auf die Einstrom-Abfallsammlung einen Anstieg der in die Recyclingströme eingehenden Abfallmenge um 25 %, wodurch die deponierte Abfallmenge von 50 000 Tonnen auf 35 000 Tonnen sank. Ein weiterer Vorteil der Umstellung von Zwei- auf Einstrom-Recyclingsysteme ist die Verringerung der Treibhausgasemissionen. Es zeigte sich, dass die Umstellung von drei mittelgroßen MRF von Zwei- auf Einstromsysteme eine Emissionsminderung von 711 kg CO2-Äquivalent pro Tonne Abfall bewirkte.
Die Vorteile der Umstellung von Zwei- auf Einstromsysteme führen in der Regel nicht zu einer Verbesserung der Wirtschaftlichkeit der Prozesse ( eine der Studien gibt an,dass das Einstromrecycling im Vergleich zu Mehrstrom-Recyclingsystemen um 48,7 % höhere Verarbeitungskosten und einen um 9,6 % niedrigeren Wert des verkaufsfähigen recyclingfähigen Materialstroms mit sich bringt, während die Sammelkosten lediglich um 3 % gesenkt werden ),sind jedoch aus ökologischer Sicht positiv,einschließlich der Möglichkeit einer gewissen Standardisierung und Spezifizierung der dem MRF-Recycling zugeführten Abfälle. Hier ist anzumerken, dass Kunststoffbeutel und Folien aufgrund möglicher Probleme bei der Sortierung als Verunreinigungen gelten und zu Beginn des Prozesses entfernt werden sollten.
7.1 Übersicht der Ausrüstung für MFR
Ziel der Entwicklung der in MFR eingesetzten Ausrüstung ist die Steigerung der Sortiereffizienz und die Maximierung der Ausbeute an vermarktbaren Materialien,einschließlich der Bewältigung der zunehmenden Anlagenkomplexität und der Vielfalt der eingehenden Abfallströme. Die Verbindungsglieder zwischen den Verarbeitungsanlagen sind Förderbänder, die Material zwischen verschiedenen Anlagen, Sortierstationen und Lagerbereichen transportieren, von den Aufgabe-Förderern, die das Material von der Entladefläche aufnehmen, bis hin zu den Förderern, die die fertigen Materialballen für den Transport zu den Kunden befördern.
Üblicherweise werden zwei Arten von Förderern eingesetzt: Gurtförderer mit Gummigurten und Kettenbandförderer. Gurtförderer mit Gummigurten werden in der Regel in zwei Kategorien unterteilt: Gleitbettförderer, bei denen sich der Gurt in einer flachen oder profilierten Rinne bewegt und die sich für die Sortierung von stärker ausgebreitetem Material eignen, sowie Tragrollenförderer, bei denen der Gurt über quer zur Materialbewegung angeordnete Tragrollen läuft.
Kettenbandförderer werden eingesetzt, wenn Materialien über größere Neigungswinkel – abwärts oder aufwärts – bewegt werden, etwa bei der Beschickung anderer Anlagen oder beim Transport schwerer Lasten, da Kettenantriebssysteme robuster sind als Gummigurtförderer. Die Höchstgeschwindigkeit von Kettenförderern ist wesentlich niedriger als die von Förderern mit Gummigurten.
Nach dem Eintritt in die MRF durchläuft der Abfallstrom mehrere Trennanlagen und Verarbeitungsstufen. Die einfachste Sortiermethode ( Separation ) ist die manuelle Sortierung, ein arbeitsintensiver Prozess und eine Quelle potenzieller Gesundheits- und Arbeitsrisiken, einschließlich physikalischer, chemischer und biologischer Probleme, mit einem relativ hohen Gehalt an Verunreinigungen – unerwünschten Beimengungen im sortierten Material.
Die Sortierverfahren lassen sich in zwei Hauptarten unterteilen – die Negativsortierung, bei der unerwünschte Materialien aus dem Abfallstrom entfernt werden, und die Positivsortierung, die recycelbare Materialien identifiziert und in den richtigen Sammelbehälter befördert. Für die Sortierung mehrerer Korngrößenfraktionen eines Materials, d. h. von Abfällen innerhalb eines bestimmten Partikelgrößenbereichs, werden verschiedene Siebtypen eingesetzt – Vibrations-, Scheiben-, Trommel-, Schnecken- und ballistische Siebe ( ein ballistischer Siebsichter dient zur Abtrennung von Hartkunststoffen – dem herabfallenden Abfall wird Luft entgegengeblasen, und die fallenden Partikel werden abhängig von ihrer spezifischen Dichte aus dem Hauptstrom abgelenkt und dadurch sortiert ).
Eine weitere Möglichkeit in MRF ist die Trennung mithilfe von Luft, die ähnlich wie ballistische Siebe die unterschiedlichen Dichten der Materialien in gemischten Abfallströmen nutzt. Die Schwerfraktion aus Metall, Glas und Steinen fällt auf den Boden der Anlage, während die leichtere Fraktion aus Papier, Kunststoff und trockenen organischen Stoffen vom Luftstrom im Zyklon mitgerissen wird. Zu den Anlagen für die Windsichtung gehören Zickzacksichter, Lufttrommeln, rotierende Luftzyklone, Luftabsaugungen oder Absaughauben, Querstromwindsichter usw.
Eine weitere Anlage, die üblicherweise zur Materialsortierung eingesetzt wird, ist der optische Sortierer. Anlagen dieses Typs ersetzen manuelle Arbeit und bieten eine hohe Sortiereffizienz, doch ihre Installation erfordert erhebliche Investitionskosten, was kleine und lokal betriebene MRF an ihrer Nutzung hindert und sie vom Markt für sortierte Materialballen mit geringer Verunreinigung durch unerwünschte Abfälle verdrängt ( siehe manuelle Sortierung ).
Optische Sortierer nutzen zur Identifizierung verschiedener Materialien im Abfallstrom auf dem Förderband farbempfindliche Kameras, spektrometrische Sensoren im nahen Infrarotbereich ( NIR-Spektrometrie, Nahinfrarotspektrometer ) und spektroskopische Sensoren im ultravioletten Bereich ( UV, Ultraviolett ) beziehungsweise deren Kombinationen. Sobald ein Material identifiziert wird, das positiv aussortiert werden soll, werden Luftdüsen aktiviert, und ein Luftstrom befördert den Partikel aus dem Abfallstrom auf eine andere Rutsche, ein anderes Förderband, in einen anderen Behälter usw. Optische NIR-Sortierer werden am häufigsten zur Kunststoffseparation eingesetzt; es handelt sich um eine zerstörungsfreie Technik mit hoher Messgeschwindigkeit, Eindringtiefe und hohem Signal-Rausch-Abstand.
Ein weiterer Fortschritt in der Sortiertechnologie ist der Einsatz der hyperspektralen Bildgebung ( HSI, HyperSpectral Imaging ), die die Bildgebung einer Digitalkamera mit einer spektrometrischen Analyse kombiniert.
Zur Sortierung von Eisenmaterialien werden Magnetabscheider eingesetzt. Bei der Magnetabscheidung beziehungsweise für deren Wirksamkeit müssen mehrere Parameter entsprechend eingestellt werden, wie etwa
der Abstand zwischen dem Förderband, das den Abfallstrom transportiert, und dem Magneten, die Magnetkraft, die Bewegungsgeschwindigkeit des Förderbandes usw.
Bei Nichteisenmaterialien wie Aluminium und Kupfer werden Wirbelstromabscheider eingesetzt. Die Sortierung beruht auf dem Prinzip der Wirbelströme, die entstehen, wenn sich leitfähige Gegenstände in der Nähe eines beispielsweise durch rotierende Magnete erzeugten Magnetfeldes befinden und dabei ein weiteres, entgegengesetzt gerichtetes Magnetfeld entsteht. Nach dem Lenz’schen Gesetz entsteht dadurch eine Kraft, die diese Objekte aus dem Wirkungsbereich des Magnetfeldes auf eine andere Trennbahn befördert. Dieses Sortierverfahren liefert die besten Ergebnisse bei Aluminiumabfällen, die aufgrund ihrer geringen Dichte und guten Leitfähigkeit bei der Trennung nur eine geringe Kraft erfordern. Allgemein gilt bei der Wirbelstromabscheidung, dass sich Nichteisenmaterialien ( Aluminium, Blei, Kupfer, Zink, Zinn usw. ) mit einem höheren Verhältnis von Leitfähigkeit zu Dichte besser trennen lassen.
Am Ende des Sortierprozesses wird jeder abgetrennte Materialstrom verdichtet, um sein Volumen zu verringern. Dadurch wird der Bedarf an Lagerraum minimiert und die Nutzlast beim Transport recycelbarer Materialien und Reststoffe erhöht, was auch zu einer Senkung der Kosten einschließlich der Transportkosten führt. Zur Verdichtung, zur Verringerung der Schüttdichte der sortierten Materialien, werden verschiedene Pressentypen eingesetzt.
Der Verband der Kunststoffrecycler ( APR, Association of Plastic Recyclers, eine internationale gemeinnützige Organisation mit Sitz in den USA, die sich ausschließlich auf die Verbesserung des Kunststoffrecyclings konzentriert ) hat einige Spezifikationen zur Standardisierung gepresster Kunststoffballen und zur Erleichterung ihres Verkaufs zwischen MRF und Verarbeitern recycelter Kunststoffe, Maklern oder Unternehmen, die sie in ihrem Prozess verwenden können, definiert. Bei gepressten festen Ballen aus Kunststoffmahlgut – naturfarbenem und farbigem HDPE, PP, PVC, LDPE, PS und Kunststoffen der Kategorie 7 ( sonstige Kunststoffe gemäß den Recyclingsymbolen – International Universal Recyclynk Code ) – soll die Ballendichte zwischen 240 kg.m-3 und 320 kg.m-3 ) liegen, während für Ballen aus PET-Flaschenmahlgut eine Zieldichte zwischen 240 kg.m-3 und 288 kg m-3 ) vorgesehen ist. Die Ballen sollen mit rostfreien Drähten mit einer Stärke von 2,6 mm bis 3,2 mm umreift werden.
Die Hauptprodukte von MRF sind Ballen aus sortiertem Material. Ziel ist es, verkaufsfähiges recyceltes Material mit einem möglichst geringen Anteil an nicht recycelbaren Reststoffen zu erzeugen. Bei einer optimalen Lösung können diese nicht recycelbaren Reststoffe als Brennstoff zur energetischen Verwertung von Abfällen, bei der anaeroben Vergärung ( anaerobe Vergärung = kontrollierte mikrobielle Umwandlung organischer Stoffe unter Luftabschluss unter Bildung von Biogas und Gärresten, biologisch abbaubaren Abfällen ) eingesetzt oder im schlimmsten Fall auf einer Deponie entsorgt werden. Für Kunststoffballen legt das APR-Rundschreiben zu den Abfallspezifikationen nach ISRI ( Institute of Scrap Recycling Industries ) Standards für einige der häufigsten Ballentypen aus MRF ( die am häufigsten recycelten Kunststoffe ) hinsichtlich Zusammensetzung, Verunreinigungen und unzulässiger Bestandteile fest.
In Europa, den USA und Kanada gibt es eine Vielzahl von MRF-Unternehmen mit unterschiedlichem täglichem Durchsatz an verarbeiteten Abfällen. In wirtschaftlich weniger entwickelten Ländern, typischerweise beispielsweise in Lateinamerika, wird recycelbares Material gewöhnlich von Abfallsammlern aus festen Siedlungsabfällen entnommen, die recycelbare Wertstoffe aus diesen Abfällen sammeln, transportieren, sortieren und verkaufen. In Entwicklungsländern gewinnt dieser informelle Recyclingsektor die größten Anteile recycelbarer Abfälle zurück, und in einigen Ländern ist er die einzige mehr oder weniger organisierte Form des Recyclings und in vielen Fällen auch die einzige Einkommensquelle. Als Beispiel können folgende Zahlen auf Grundlage der von Mexiko veröffentlichten Daten angeführt werden: Der von der Bundesregierung festgelegte offizielle Mindestlohn betrug im Januar 2022 8,25 Dollar pro Tag. Der Durchschnittspreis für recycelbares PET lag bei 0,36 Dollar pro Kilogramm. Um den Mindestlohn zu erreichen, muss ein Sammler täglich etwa 23 kg PET-Flaschen sammeln.
-

Jiří Češka, Nástrojárna Příbram
Herstellung von Spritzgießwerkzeugen, Schneid- und Presswerkzeugen, CNC-Bearbeitung, elektroerosive Bearbeitung, Laserauftragsschweißen.

Lieferanten zu diesem Thema
-
Rensico s.r.o.
Fachberatung im Bereich Kunststoffe, Verkauf von Rohstoffen zur Herstellung von Kunststoffen und Masterbatches.Rastislavova 257/4
Nitra
-
SOLLAU CZ s. r. o.
Ankauf und Verkauf von Kunststoffmahlgut und Regranulaten, Magnete und Magnetabscheider, Metallabscheider, Rezyklat… -

Remarkplast compounding a.s.
Kunststoffcompounds, Compoundierung von Kunststoffen, Regranulat, Regranulierung von Kunststoffen… -

VATAX, s.r.o.
Ankauf und Verkauf von Kunststoffabfällen, Kunststoffzerkleinerung, Recycling, Kunststoffankauf, Kunststoffmahlgut und… -

MEYER Europe s.r.o.
Optische Sortierer für das Kunststoffrecycling, optische Sortierer für die Lebensmittelindustrie, Kontrolle der… -

Import Export Hurt Spedycja J.J. Sp. z o.o.
Sammlung und Ankauf von Kunststoffabfällen, Kunststoffabfälle, Ankauf, Verkauf, Recycling von Kunststoffen zu…


BASF erweitert das Ultradur®-Portfolio um neue Typen auf Basis von recyceltem PET aus Siedlungsabfällen
09.10.2026 BASF erweitert sein Portfolio technischer Kunststoffe um neue Ultradur®-Typen, die Automobilherstellern und ihren Zulieferern helfen sollen, den Anteil recycelter Materialien in ihren Produkten zu erhöhen und gleichzeitig anspruchsvolle technische...