ASACLEAN-Reinigungsgranulate für Spritzgießen und Extrusion = Kostensenkung, Steigerung der Produktivität und Qualität
Geeignete hochwertige Reinigungsmaterialien dienen zur schnellen Entfernung von Kunststoffrückständen beim Materialwechsel und zum einfacheren Wechsel von einem Farbton zum nächsten. Das Ergebnis sind eine Einsparung von Zeit für die Produktion, eine Verringerung der Ausschussquote und eine Einsparung des zu verarbeitenden Materials. Reinigungsmaterialien sind sowohl flüssig als auch fest in Form von Pulver oder Granulat erhältlich. Die führende Position auf dem Markt nehmen Reinigungsgranulate aufgrund ihrer einfachen Anwendung und ihrer großen Ähnlichkeit mit dem verarbeiteten Kunststoff ein.
Das Angebot an Reinigungsgranulaten ist inzwischen breit gefächert, doch eine dominierende Marktposition nehmen die Reinigungsgranulate ASACLEAN ein, die vom japanischen Unternehmen ASAHI KASEI hergestellt werden. Diese Materialien eignen sich für alle Verfahren der Polymerverarbeitung. Mit den genannten Reinigungsgranulaten lassen sich sowohl Zylinder und Schnecke als auch Extrusionsköpfe, Heißkanäle und die Werkzeuge selbst reinigen.
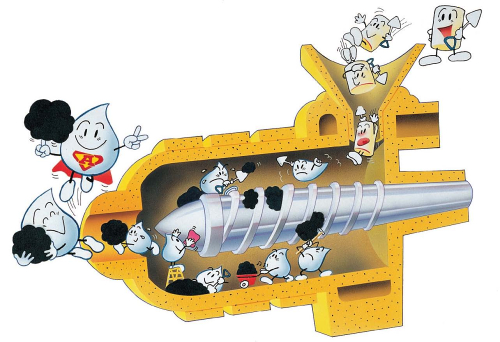
ASACLEAN ist ein Reinigungsgranulat, bei dem Additive wie Tenside - Detergenzien, wirksame Antioxidantien und Wärmestabilisatoren in einen geeigneten Kunststoffträger eingearbeitet sind. Der Reinigungseffekt wird durch eine dreifache Wirkung erzielt. Zum einen erfolgt aufgrund des unterschiedlichen rheologischen Verhaltens des verarbeiteten Kunststoffs eine mechanische Reinigung. Darüber hinaus werden durch die Wirkung chemisch reaktiver Substanzen, die im Reinigungsgranulat enthalten sind, Ablagerungen an den Metallteilen der Anlage aufgebrochen. Die hohe thermische Stabilisierung des Reinigungsgranulats verhindert den Abbau von Polymerrückständen. ASACLEAN enthält keine abrasiven Additive und verursacht im empfohlenen Temperaturbereich (je nach Typ von 180 °C bis 360°c) keine Beschädigung der Metalloberfläche oder Verstopfung der Heißkanäle. ASACLEAN eignet sich als eines der wenigen Reinigungsgranulate für Maschinenstillstände, das sogenannte „SEALING”, eine der wirksamsten Methoden zur Reinigung von Zylinder und Schnecke.
Probleme, die mit Reinigungsgranulat gelöst werden können
- Unkontrollierbares Auftreten von Verunreinigungen und Farbschlieren
- Erhöhte Ausschussquote nach Produktionsunterbrechungen und Stillständen
- Auftreten schwarzer Punkte in klarem oder transparentem Material
- Zeitaufwendiger Wechsel zu einem anderen Material oder Farbton
- Probleme bei der mechanischen Reinigung mit Ausbau der Schnecke
- Verzug der Heißkanäle, Verstopfung von Kavitäten
 |
Beurteilung von Kunststoffen im Hinblick auf den Reinigungsaufwand
Bei der Auswahl eines geeigneten Reinigungsverfahrens sind folgende Hauptfaktoren zu berücksichtigen:
- Betriebsweise der Produktionsanlage – insbesondere die Schussgröße
- Art des verwendeten Polymers
- Additivierung des verwendeten Polymers (Farbe; Füllstoffe, Flammschutzmittel, Modifikatoren, Prozessadditive,…)
Wenn der Zylinder der Spritzgießmaschine nur teilweise gefüllt wird, kann Kunststoffgranulat in den ungenutzten Teil der Maschine gelangen und nach einem Abbau infolge thermischer Belastung den verwendeten Kunststoff verunreinigen. Die Additivierung von Polymeren beeinflusst häufig deren thermische Stabilität sowie ihre physikalischen und mechanischen Eigenschaften. Insbesondere Materialmischungen (Blends) mit Kompatibilisatoren reagieren empfindlich auf die Verarbeitungsbedingungen – häufig kommt es zum Anbrennen an den Anlagenwänden und anschließendem Abbau.
Ausgehend von den Eigenschaften des verarbeiteten Kunststoffs lassen sich Polymere wie folgt unterteilen: in „weiche“ Standardkunststoffe wie PP, PE, PVC, TPE,… und weiche Spezialkunststoffe sowie empfindliche oder reaktive Kunststoffe wie TPO, POM, TPU. Nicht transparente Styrolkunststoffe (ABS, HIPS) und nicht transparente technische Kunststoffe (PA, PC, PC/ABS, PBT, PPO…) bilden weitere Gruppen. Einen besonderen Bereich stellen Materialblends wie beispielsweise PC/PET; ASA/PA6; PBT/PE dar. Zu den anspruchsvollen Kunststoffen gehören insbesondere transparente Polymere wie PC, PMMA, TABS, PET, PETG, SAN, COC und weitere. Einen eigenständigen Bereich bilden technische Hochtemperaturkunststoffe.
(LCP, PEEK, PEI usw.). Jede der genannten Kunststoffgruppen weist charakteristische Eigenschaften auf, die den Einsatz spezifischer Reinigungsverfahren erfordern.
Vorgehensweise bei Problemen mit der Produktqualität
Beim Auftreten dunkler Partikel oder sichtbarer Verunreinigungen durch dunkleres Material empfiehlt sich der Einsatz eines Reinigungsgranulats. Bei jedem Maschinenstillstand wird Reinigungsgranulat in den Zylinder eingefüllt und die Temperatur gesenkt, sofern es die Betriebsbedingungen erlauben. Am besten wird die Maschine ausgeschaltet und abkühlen gelassen. Nach dem Abkühlen wird sie erneut auf Verarbeitungstemperatur aufgeheizt und das Reinigungsmaterial vor dem Werkzeug ausgespritzt.
Beim Auftreten von Farbflecken handelt es sich häufig um Pigmente, die bei der Verarbeitung eine dünne Schicht auf der Oberfläche der Anlage bilden. In unregelmäßigen Abständen lösen sich diese Ablagerungen und gelangen in das Material. Die Lösung ist das SEALING-Verfahren; lässt es sich aus betrieblichen Gründen nicht anwenden, wird ein Reinigungsmaterial mit erhöhter Wirksamkeit eingesetzt – mit kurzen Glasfasern – z. B. ASACLEAN CG oder NEW EX.
Schwarze Punkte stammen häufig von Füllstoffen oder Flammschutzmitteln, die aufgrund elektrostatischer Wechselwirkungen dazu neigen, sich an Metallteilen der Produktionsanlage abzulagern. Beim Auftreten schwarzer Punkte setzen wir Reinigungsgranulat immer dann ein, wenn die Maschine länger als 15 Minuten stillsteht. Am besten wird die Maschine mit Reinigungsmaterial im Inneren stillgesetzt.
Reinigung von Spritzgießmaschinen
Am Ende der Produktion wird ASACLEAN in den Trichter der Spritzgießmaschine eingefüllt und die Maschine so lange in Betrieb gehalten, bis deutlich helles ASACLEAN aus der Düse austritt. Wenn möglich, wird die Düse verschlossen (z. B. durch Anfahren an das Werkzeug). Im Zylinder wird der maximal zulässige Staudruck eingestellt, damit das Reinigungsmaterial auch in die „Totzonen“ gelangt. Die Mindesteinwirkzeit für die Reinigung beträgt 3-5 Minuten; durch eine Verlängerung dieser Zeit lässt sich ein noch besseres Ergebnis erzielen. Die Verweilzeit des Reinigungsgranulats bei Temperaturen über 300 °C darf 30 Minuten nicht überschreiten. Wird bei einem Materialwechsel die Verarbeitungstemperatur geändert, bleibt ASACLEAN während der Temperaturerhöhung (Temperatursenkung) stets im Inneren der Maschine. Die im Reinigungsgranulat enthaltenen thermooxidativen Additive verhindern die Entstehung von degradiertem Polymer. Nach Erreichen der Verarbeitungstemperatur für das nachfolgende Polymer oder nach Ablauf der Reinigungszeit wird die Düse geöffnet und das Material mithilfe der Schnecke aus der Anlage ausgetragen. Beim Austragen ist es vorteilhaft, eine möglichst hohe Geschwindigkeit zu verwenden. Sind im ausgetragenen, gebrauchten Reinigungsgranulat Spuren von Verunreinigungen sichtbar, kann der Reinigungszyklus wiederholt werden. Enthält ASACLEAN nach der Reinigung keine Verunreinigungen, wird das nachfolgende Polymer in das Dosiergerät eingefüllt und damit das restliche Reinigungsgranulat aus der Maschine verdrängt.
Tab. 1. Typische ASACLEAN-Menge für die Reinigung in Abhängigkeit vom Schneckendurchmesser - Spritzgießen
|
Schneckendurchmesser |
32 mm |
36 mm |
50 mm |
60 mm |
95 mm |
115 mm |
160 mm |
|
Typische Menge |
Ca. 0,5 kg |
Ca. 0,6 kg |
Ca. 0,9 kg |
Ca. 1,2 kg |
Ca. 3,2 kg |
Ca. 8,0 kg |
Ca. 17 kg |
Zu den am häufigsten für Spritzgießmaschinen verwendeten Typen gehört ASACLEAN GL2, das für Temperaturen von 180°C - 360°C ausgelegt und für gängige Polymere wie PA, ABS, PC/ABS, PBT, PS und weitere geeignet ist. Für die Reinigung transparenter Materialtypen wird am häufigsten ASACLEAN NewE eingesetzt. Für die Reinigung bei der Verarbeitung von PMMA wurde speziell das Material ASACLEAN NewM entwickelt.
Für Hochtemperaturkunststoffe wie PC wird ASACLEAN PT eingesetzt, das bei Temperaturen von 200°C - 360°C reinigt; alternativ der Typ SX, der für den Einsatz im Bereich von 300°C - 370°C geeignet ist.
Reinigung von Extrusionslinien
ASACLEAN eignet sich für die Reinigung aller Arten von Extrusionsverfahren – Blasformen, Extrusion von Platten, Rohren und Profilen sowie Spritzblasformen. Zum Ende der Extrusionsproduktion wird mit der Dosierung von ASACLEAN begonnen. Vor Beginn der Dosierung muss überprüft werden, ob die Verarbeitungstemperatur dem Temperaturbereich des Reinigungsgranulats entspricht. Für ein einwandfreies Reinigungsergebnis müssen die Schmelzindizes des verarbeiteten Polymers und des Reinigungsgranulats vergleichbare Werte aufweisen. Weichen die Werte deutlich voneinander ab, empfiehlt es sich, beide im Verhältnis 1:1 zu mischen. Bei der Reinigung einer Extrusionslinie werden niedrige Schneckendrehzahlen verwendet, bis die Maschine gefüllt ist. Bei der Reinigung einer Coextrusionslinie werden ca. 20% der vorgesehenen Masse des Reinigungsgranulats in den jeweiligen Trichter eingefüllt. Die Siebe müssen nur entfernt werden, wenn sie feiner als 80 mesh bei Einschneckenextrudern oder 200 mesh bei Doppelschneckenextrudern sind. Je länger ASACLEAN im Zylinder einwirkt, desto besser kann sich die Reinigungswirkung entfalten. Es wird empfohlen, ASACLEAN über die gesamte Schneckenlänge 10-15 Minuten einwirken zu lassen. Anschließend wird die Temperatur der Linie für die nachfolgende Produktion eingestellt. Bei Temperaturen über 300°C darf diese Zeit jedoch 30 Minuten nicht überschreiten. ASACLEAN wird bei wechselnden Schneckendrehzahlen ausgetragen. Um ASACLEAN möglichst vollständig zu entfernen, sollte die Reinigung mit höheren Drehzahlen abgeschlossen werden.
Sind bei der Sichtkontrolle der ASACLEAN-Schmelze keine Rückstände von degradiertem Polymer erkennbar, ist die Reinigung abgeschlossen. Wird das nachfolgende Polymer bei einer anderen Temperatur verarbeitet, passen wir die Temperatureinstellung stets bei mit ASACLEAN gefüllter Maschine an. Beim Austragen von ASACLEAN gehen wir nahtlos zur Verarbeitung des nachfolgenden Polymers über.
Tab. 2. Typische ASACLEAN-Menge für die Reinigung in Abhängigkeit vom Schneckendurchmesser - Extrusion
|
Schneckendurchmesser |
Einschneckenextruder |
Doppelschneckenextruder |
|
40 mm |
2 kg |
3 kg |
|
90 mm |
8 kg |
12 kg |
|
120 mm |
16 kg |
24 kg |
SEALING-Methode
Ein technologisches Verfahren, bei dem ein geeignetes Reinigungsmaterial über einen längeren Zeitraum in der Maschine verbleibt – z. B. während eines Stillstands über Nacht oder am Wochenende. Beim SEALING bleibt die zu reinigende Maschine unbeheizt, bis das Reinigungsmittel im Inneren der Maschine erstarrt. Die temperaturabhängige Volumenkontraktion des Materials ermöglicht zusammen mit der gründlichen Wirkung der chemischen Komponenten die Reinigung auch jener Bereiche der Produktionsanlage, in denen die Materialschmelze langsamer fließt. Ein Vorteil dieser Reinigungsmethode ist auch die Vermeidung der Degradation von Kunststoffresten in der Anlage.
Reinigung von Heißkanälen
Auf Grundlage von Erfahrungen und der Zusammenarbeit mit den Unternehmen INCOE und ARBURG wurde ein neues,
sehr wirksames Verfahren zur Reinigung von Heißkanälen entwickelt, das der Methode „SEALING“ ähnelt.
Für die Reinigung von Heißkanälen empfehlen wir folgende ASACLEAN-Typen:
ASACLEAN UB - Einsatzbereich 170 – 320°C, Geeignet für alle „weichen“ Kunststoffe.
ASACLEAN New E - Einsatzbereich 170 – 280°C Geeignet für transparente Kunststoffe. Verkürzt die Dauer der milchigen Verfärbung der Formteile.
ASACLEAN GL2 - für technische Kunststoffe im Bereich von 180 – 360°C.
ASACLEAN PT - Einsatzbereich 200°C – 360°C – für PC vorgesehen.
ASACLEAN New M - Einsatzbereich 180 – 320°C - für PMMA vorgesehen.
ASACLEAN SX - Einsatzbereich 300 – 390°C. Speziell für die Reinigung von Heißkanälen bei hohen Temperaturen entwickelt. Für Kunststoffe, die bei über 350°C verarbeitet werden.
ASACLEAN UB, PT und New M können im Produktionsbetrieb über Heißkanäle in das Werkzeug gespritzt werden; ASACLEAN GL2, New E und SX werden zum Durchspritzen der Heißkanäle in das offene Werkzeug bei den Produktionstemperaturen verwendet.
Zusammenfassung
Der wirtschaftliche Effekt des Einsatzes von Reinigungsgranulaten bedeutet einen erheblichen Beitrag zur Senkung der Verarbeitungskosten nicht nur bei transparenten und empfindlichen Materialien, sondern leistet auch bei häufigen Farb- oder Materialwechseln einen wesentlichen Beitrag zum Erreichen höchster Qualität und Produktivität in der Kunststoffverarbeitung in allen Bereichen der Polymerverarbeitung.
Erstellt unter Verwendung von Firmenunterlagen des Unternehmens ASAHI KASEI, Japan.
-

IMCD Czech Republic s.r.o.
Vertrieb von speziellen chemischen Rohstoffen (Kunststoffe, Additive, Füllstoffe, TiO2 ...) mit paneuropäischer Ausrichtung.

Lieferanten zu diesem Thema
-

geba Kunststoffcompounds GmbH
Masterbatches für Kunststoffe, Kunststoffregranulat, ABS-Regranulat, Kunststoffregranulat aus ABS, PC, PC/ABS, PA6… -
Szeplast Zrt.
Entwicklung und Herstellung von Weich- und Hart-PVC-Granulaten, Prüfung von Kunststoffgranulaten, Laborprüfungen. -
Röchling Industrial Tábor s. r. o.
Kunststoffhalbzeuge, extrudierte und gepresste Platten, Stäbe, Profile und Schweißdrähte für 3 Divisionen: Automotive… -

Remarkplast compounding a.s.
Kunststoffcompounds, Compoundieren von Kunststoffen, Regranulat, Regranulierung von Kunststoffen… -

Plast-invest EU, s. r. o.
Platten, Stäbe, CNC-Bearbeitung von Kunststoffen, Sonderanfertigungen aus Kunststoff, Auftragsfertigung… -
Öko-Pack s.r.o.
Spezialisierung auf den Handel mit gebrauchten Kunststoffverpackungen sowie Logistik- und Lagerprodukten. An- und…ul. 1. mája 6
Hurbanovo


BASF erweitert Ultradur®-Portfolio um neue Typen auf Basis von recyceltem PET aus Siedlungsabfällen
09.10.2026 BASF erweitert sein Portfolio an Konstruktionskunststoffen um neue Ultradur®-Typen, die Automobilherstellern und ihren Lieferanten helfen sollen, den Anteil recycelter Materialien in ihren Produkten zu erhöhen und gleichzeitig anspruchsvolle...