ARBURG: Wie Einspritzgeschwindigkeit, Einspritzvolumen und Füllzeit mit der Leistung der Spritzeinheit korrelieren
Neben Einspritzvolumen und Einspritzgeschwindigkeit sind auch die Füllzeit und das Teilegewicht entscheidende Faktoren bei der Maschinenauswahl. Im Folgenden zeigen wir, warum Leistung nicht immer gleich Leistung ist, Physik aber immer Physik bleibt.
Anschaulich lässt sich dies am Beispiel eines Autofahrers zeigen: Nehmen wir an, jemand möchte im Urlaub die Alpen überqueren. Er möchte dafür ein leistungsstarkes SUV, ein sportliches Cabriolet und zusätzlich einen beladenen Anhänger nutzen. Beide Fahrzeuge haben ungefähr die gleiche Leistung von 250 kW, also etwa 350 PS. Wie wird sich das SUV auf den kurvenreichen Alpenstraßen verhalten und wie wird er die Kurven im Sportwagen genießen? Und wie verändert sich das Verhalten des Sportwagens, wenn ein Anhänger angekuppelt wird? Wird er die Kurven mit derselben Leichtigkeit durchfahren? Einem erfahrenen Autofahrer wird die richtige Antwort wahrscheinlich sofort einfallen.
Das Verhalten einer elektrischen und einer hydraulischen Maschine können wir jedoch nicht so intuitiv vorhersagen – deshalb wollen wir uns dies in diesem Artikel genauer ansehen.
Übertragen wir diese Analogie auf die Welt der Formgebungsverfahren beim Spritzgießen, sind die Antworten derzeit keineswegs besonders eindeutig. Einer der Gründe ist der Wandel in der Antriebstechnik und bei den Lieferanten, die immer häufiger aus dem Werkzeugmaschinenbereich kommen. Das Ergebnis ist, dass die Einspritzgeschwindigkeit der Einspritzachse in manchen Fällen linear in mm/s und in anderen volumetrisch in cm3/s angegeben wird. Weitere herkömmliche Prospektangaben betreffen den Schneckendurchmesser, das Schussvolumen und den Einspritzdruck. Technisch fundierte Werte sind diejenigen, die unter Volllast der Maschine bei einem Gegendruck von 2000 bar und einem Schneckenhub von 1 D tatsächlich erreicht werden. Die meisten (europäischen) Werkzeuge und Schnecken sind ebenfalls auf diese mechanische Belastung ausgelegt.
Prospektangaben zum Maschinenvergleich
Weniger aussagekräftig sind Fußnoten in technischen Datenblättern, die „theoretische“ Leerlaufgeschwindigkeiten ohne Berücksichtigung des Drucks oder mit begrenzter Nachdruckzeit angeben. Ob solche theoretischen Werte im Prospekt oder auf dem Bildschirm der Steuerung tatsächlich ausreichen, um die gewünschten Einspritzzeiten mit der Maschine im realen Prozess zu erreichen, lässt sich daraus nicht ableiten. Eine „theoretische“ Leerlaufgeschwindigkeit von 1 000 mm/s bedeutet beispielsweise lediglich: Laut Datenblatt kann sich der Motor schnell genug drehen, um die angegebene Geschwindigkeit theoretisch über den gesamten Schneckenhub zu erreichen – allerdings ohne Berücksichtigung des Gegendrucks im Werkzeug, in das der Kunststoff nicht „freiwillig“ fließt. Je schneller das Spritzgießen erfolgt, desto höher ist der Gegendruck und damit auch der zum Einspritzen erforderliche Druck. Außerdem ist es natürlich nicht möglich, mit voller Geschwindigkeit in die Nachdruckphase überzugehen, da das Werkzeug ohne Abbremsen zwangsläufig völlig überlastet würde. Dieser Wert wird daher im eigentlichen Prozess nie erreicht.
Hydraulische versus elektrische Spritzeinheiten
Moderne hydraulische Spritzeinheiten benötigen einen relativ niedrigen, mit Reserve ausgelegten Systemdruck, um den vollen Einspritzdruck (2000 bar) bei maximaler programmierter Geschwindigkeit nutzen zu können. So sind zumindest die aktuellen Datenblätter hydraulischer Spritzeinheiten konzipiert. Für schnelles und präzises Spritzgießen sind hydraulisch angetriebene Spritzeinheiten in der Regel mit einem Servoventil ausgestattet und unterscheiden sich hinsichtlich ihrer Dynamik kaum. Während hier gespeicherte Energie und eine hohe Spitzenleistung genutzt werden können, wird die für elektrische Antriebe benötigte Leistung immer direkt aus dem Netz an die Einspritzachse und die Schneckenspitze geliefert. Zudem spielt bei handelsüblichen hydraulischen Spritzeinheiten die Massenträgheit der Konstruktion praktisch keine Rolle (im Gegensatz zu elektromechanischen Lösungen).
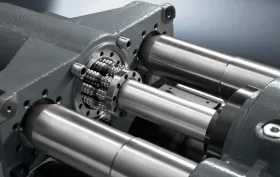
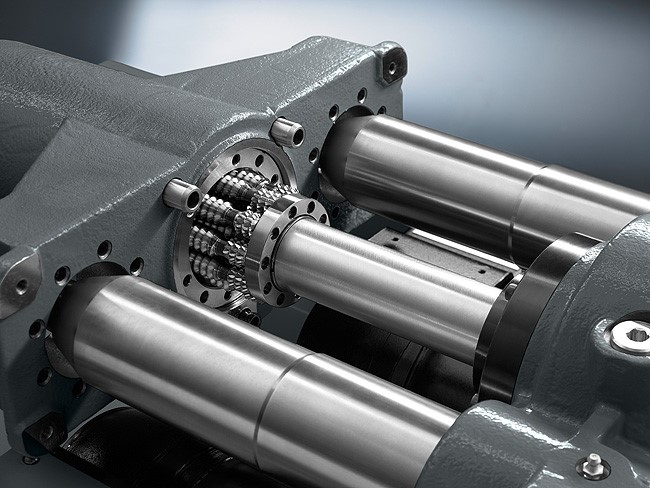
Ein weiterer entscheidender Faktor elektromechanischer Systeme ist die Eigenträgheit. Diese muss überwunden werden, um die Antriebskomponenten der Spindel oder des Getriebes und des Servomotors auf die gewünschte Enddrehzahl zu beschleunigen. In der Regel müssen dafür mindestens 50 % der installierten Antriebsleistung und des verfügbaren Drehmoments eingesetzt werden. Die Dynamik servoelektrischer Direktantriebe hängt in hohem Maße von der mechanischen Konstruktion ab. Arburg entwickelt und fertigt für seine Maschinen der Baureihen Alldrive und Hidrive eigene Planetenrollengewindetriebe, die besonders belastbar sind und eine lange Lebensdauer aufweisen (Abb. 1).
 |
|
| Abb. 1: Direktantriebe wie Planetenrollengewindetriebe sind sehr präzise und robust. |
Ohne uns in technischen Details zu verlieren, spielen bei elektrischen Spritzeinheiten die mechanische Ausführung und das Konstruktionsprinzip und damit auch die angestrebte Ausführung eine entscheidende Rolle. Die Dynamik und die Spitzenleistung, die sich bei diesen Maschinen erreichen lassen, haben einen wesentlichen Einfluss auf den Maschinenpreis und die technischen Möglichkeiten im Spritzgießprozess.Oder um bei dem eingangs erwähnten Vergleich zu bleiben: Ein 800 kg schwerer Sportwagen, der einen Anhänger mit einem 2,5 Tonnen schweren SUV in Bewegung setzen muss, kann nicht mehr in 3 s von 0 auf 100 km/h beschleunigen. Vorausgesetzt, er kann ihn überhaupt noch bei 15 % Steigung ziehen, ohne dass die Räder durchdrehen.
Aller guten Dinge sind drei – verschiedene Leistungsklassen
Derzeit lassen sich die Anwendungen und die dafür geeigneten Spritzgießmaschinen anhand der Füllzeit grob in drei Klassen einteilen (Tabelle 1). Den Großteil aller Anwendungen bilden technische Spritzgussteile mit Füllzeiten von 0,3 s und deutlich darüber. Für diesen Bereich sind hydraulische Standardmaschinen mit Direktantrieb grundsätzlich ausgelegt und ideal geeignet. Anwendungen mit extrem kurzen Füllzeiten unter 0,1 s sind eher die Domäne speziell angepasster Spritzgießmaschinen, die längst nicht jeder Hersteller anbietet. Dazu gehören beispielsweise dünnwandige Hochtemperaturteile aus PEEK für die klassische Konsumgüter- und Elektronikindustrie. Ein Beispiel sind Ladestecker für Smartphones.
|
Anwendung |
Füllzeit (1D) |
Typisches Material |
|
Technisches Spritzgießen, dickwandige Teile |
> 0,3 s |
PA12, PBT |
|
Dünnwandige Teile |
0,1–0,3 s |
PP, PE |
|
Spezialanwendungen |
< 0,1 s |
PEEK |
Tabelle 1: Die Füllzeit bei dünnwandigen Teilen liegt üblicherweise im Bereich von 0,1 bis 0,3 s.
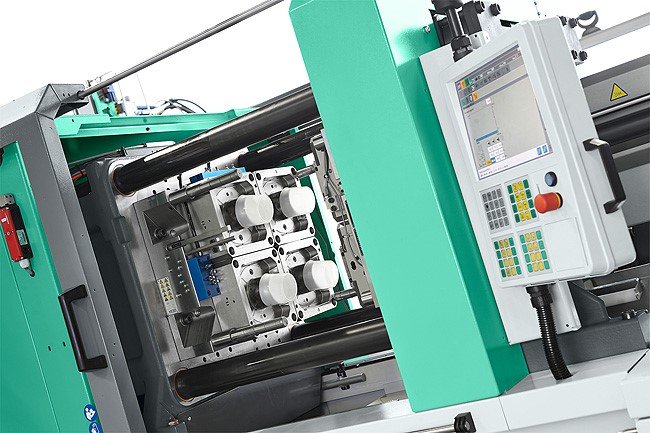
Klassische Anwendungen mit einer Füllzeit von etwa 0,1 bis 0,3 s sind hier die Verarbeitung von Polyolefinen zu dünnwandigen Verpackungsteilen wie Bechern (Abb. 2), Eimern oder Schraubverschlüssen mit einem Fließweg-Wanddicken-Verhältnis von 100 bis 300:1. Solche Dünnwandanwendungen erfordern eine hohe Dynamik. Deshalb wurden in diesem Segment bislang in großem Umfang hydraulische Maschinen mit Hydrospeichertechnologie eingesetzt. Im Trend liegen hier jedoch auch direkt angetriebene elektrische oder hybride Hochleistungsmaschinen. Hier trennt sich die Spreu vom Weizen, denn der Begriff „Hochleistung“ ist dehnbar und relativ.
 |
|
| Abb. 2: Für Hochgeschwindigkeitsanwendungen mit kurzer Einspritzzeit sind dünnwandige Gegenstände wie Rundbecher typisch, hier mit einem Versuchswerkzeug mit vier Kavitäten. |
Dreidimensional denken: Schneckengröße als Einflussfaktor
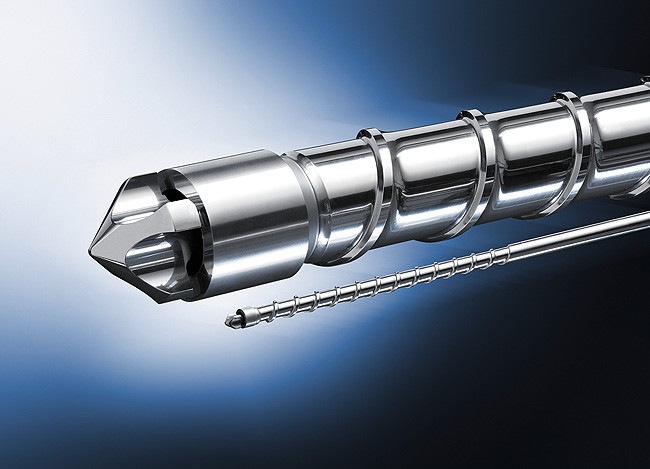
Die erreichbare Einspritzgeschwindigkeit in mm/s ist eine der charakteristischen Kenngrößen für die technische Leistungsfähigkeit einer Spritzgießmaschine. Die Verwendung der Einheit mm/s stammt eigentlich aus der Werkzeugmaschinenindustrie, wo sie die lineare Vorschubgeschwindigkeit einer Achse beschreibt. In der Dimension km/h ist dieser Ansatz eine geeignete SI-Einheit für die maximal erreichbare Fahrgeschwindigkeit eines Kraftfahrzeugs, nicht jedoch für das Spritzgießen. Hier ist die Situation grundlegend anders. Denn die Spritzeinheit der Maschine füllt nicht in Millimetern, sondern spritzt ein Volumen in Form einer flüssigen Kunststoffschmelze in die Kavitäten des Werkzeugs ein. Hier kommt die Schneckengröße ins Spiel (Abb. 3).
 |
|
| Abb. 3: Je kleiner die Schnecke, desto höher ist die Vorschubgeschwindigkeit [mm/s], die zum Einspritzen desselben Volumens flüssiger Kunststoffschmelze [cm3/s] erforderlich ist. |
Dieselbe Spritzgießmaschine kann mit unterschiedlichen Schnecken ausgestattet werden. Bei gleicher Vorschubgeschwindigkeit führt dies zu unterschiedlichen Volumenströmen pro Zeiteinheit, bis das erforderliche Volumen eingespritzt ist. In Europa sind die Durchmesser zudem üblicherweise in Schritten von 5 mm abgestuft, also 25, 30, 35 mm usw. Andere Hersteller bevorzugen Normreihen mit Durchmessern von beispielsweise 28, 32 und 46 mm, sodass ein direkter Vergleich hinsichtlich der Prozessfähigkeiten allein anhand der Vorschubgeschwindigkeit nicht sinnvoll ist.
Parameter Füllzeit
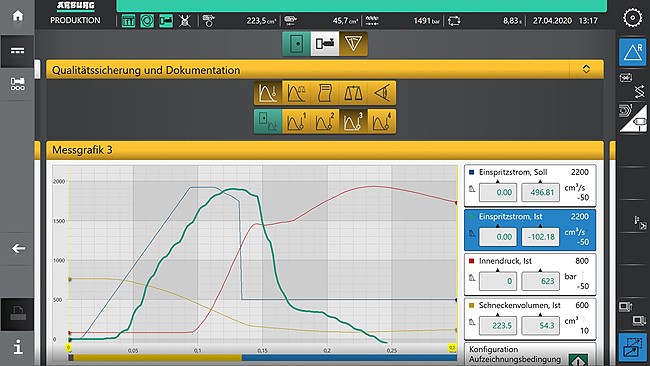
Für die jeweilige praktische Anwendung ist letztlich das Volumen der Kunststoffschmelze entscheidend, das pro Zeiteinheit eingespritzt werden kann, also die Zeit, in der der „Kuchen gebacken wird“, bevor das Material erstarrt. Dieser Füllvorgang wird durch die Füllzeit charakterisiert, auf der auch Füllsimulationen beruhen. Die maßgebliche Größe ist somit das Einspritzvolumen pro Zeiteinheit, der sogenannte Einspritzvolumenstrom (Q). Bereits seit der Entwicklung der ersten Steuerungssysteme Ende der 1970er-Jahre gibt Arburg die zugehörige physikalische Einspritzgröße als Einspritzvolumenstrom in cm3/s an und verwendet sie seit Jahrzehnten als Datenblattparameter. Ein Meilenstein in jüngerer Zeit war die Einführung des Steuerungssystems Gestica im Jahr 2016 (Abb. 4).
 |
|
|
Abb. 4: Bildschirmaufnahme des Systems Gestica während eines laufenden Versuchs im Arburg-Kundencenter. Bei der Herstellung runder 500-ml-Becher aus PP mit IML-Option wurde die Einspritzzeit auf 0,13 s optimiert (gelber Balken im unteren Bildbereich). |
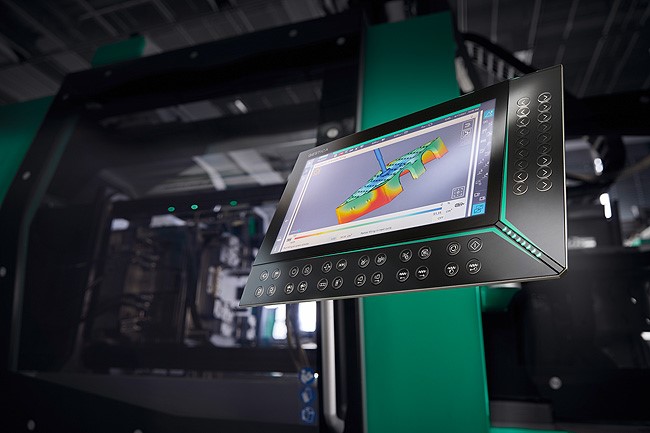
Auf dieses lassen sich auch Daten für die Füllsimulation übertragen. Die Füllsimulation kann mithilfe der Funktion „aXw Control FillAssist“ direkt auf dem Bildschirm durchgeführt werden (Abb. 5).
 |
|
| Abb. 5: Visualisierung der Füllsimulation auf der Maschinensteuerung. Der farbige Balken unten zeigt das eingespritzte Volumen an. |
Die meisten Maschinen können mit einem maximalen Schneckenhub von 3,5 bis 4,5 D arbeiten, was jedoch nur für dickwandige Teile und Füllzeiten im Sekundenbereich von Bedeutung ist. Insbesondere im Bereich dünnwandiger Teile lässt sich bei herkömmlichen Dreizonenschnecken und der nutzbaren Materialdurchsatzleistung üblicherweise etwa 1 D Schneckenhub als Einspritzvolumen nutzen. Die beim Spritzgießen mit einem Schneckenhub von 1 D erreichte Füllzeit ist daher unabhängig von der Vielzahl der Materialien und der Breite des Teilespektrums ein hervorragendes Klassifizierungsmerkmal. Innerhalb dieser Zeit müssen mehr als 95 % der flüssigen Kunststoffschmelze von der Spritzeinheit in das Werkzeug eingespritzt werden.
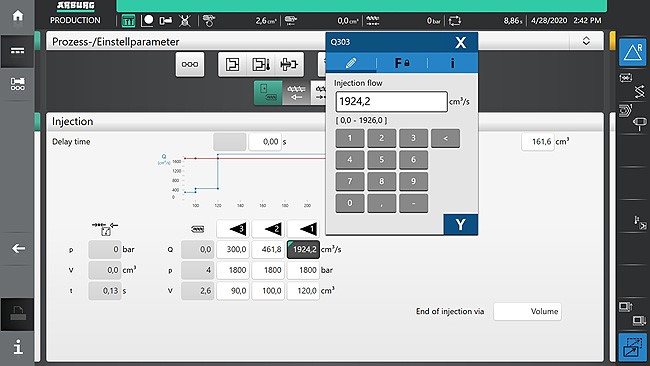
Für den Füllvorgang ist bei der jeweiligen Spritzeinheit und Maschine entscheidend, welches Schmelzevolumen innerhalb der verfügbaren Füllzeit im Werkzeug ankommt. Dies ist ein weiterer Grund, weshalb in kunststofftechnischen Datenblättern der Einspritzvolumenstrom in cm3/s anstelle der Vorschubgeschwindigkeit in mm/s angegeben wird (Abb. 6).
 |
|
|
Abb. 6: Bildschirmaufnahme des Systems Gestica zur Einstellung der Prozessparameter. Der Sollwert für den Einspritzvolumenstrom beträgt 1924,2 cm3/s, der maximale Sollwert für den Druck 1800 bar. |
Dieser Wert ist somit auf den entsprechenden Schneckendurchmesser normiert und lässt sich für das gewünschte Kunststoffteil leicht im Kopf berechnen: bei einer angenommenen Dichte von 1 g/cm3 , einem Teilevolumen von 50 cm3 und einer geforderten Füllzeit von 0,1 s. Daraus ergibt sich zunächst ein Einspritzvolumenstrom von mindestens 500 cm3/s. Bei elektrischen Antrieben, bei denen nicht unerhebliche träge Massen beschleunigt und aktiv abgebremst werden müssen, ist dieser Wert mit dem Faktor 2 zu multiplizieren (d. h., das Einspritzprofil besteht nur aus einer Beschleunigungs- und einer Verzögerungsphase). In diesem Fall sollte der für diese Anwendung geeignete Datenblattwert (ohne Fußnote) also etwa 1 000 cm3/s betragen.
Einspritzvolumenstrom versus Vorschubgeschwindigkeit
Falls Ihr Physikabitur schon eine Weile zurückliegt: Bei gegebener Vorschubgeschwindigkeit und gegebenem Schneckendurchmesser (in cm umgerechnet) lässt sich der Einspritzvolumenstrom wie folgt berechnen:
Q = Pi × ¼ D2 × v
Q = Einspritzvolumenstrom [cm3/s]
Pi ≈ 3,14
D = Durchmesser [cm]
v = Geschwindigkeit [cm/s]
Beträgt die Vorschubgeschwindigkeit beispielsweise 200 mm/s (= 20 cm/s), ergeben sich für Schnecken mit einem Durchmesser von 35 und 28 mm folgende Einspritzvolumenströme:
- 35 mm: 3,14 × ¼ x 3,52 cm2 x 20 cm/s = 192,33 cm3/s
- 28 mm: 3,14 x ¼ x 2,82 cm2 x 20 cm/s = 123,09 cm3/s
Um auch mit einer Schnecke mit einem Durchmesser von 28 mm einen Einspritzvolumenstrom von 192 cm3/s zu erreichen, müsste die Vorschubgeschwindigkeit statt 200 mm/s nun 313 mm/s betragen – also etwa das 1,5-Fache der Geschwindigkeit bei einer Schnecke mit einem Durchmesser von 35 mm. Fazit: Je kleiner die Schnecke, desto höher sind die erforderlichen Vorschubgeschwindigkeiten [mm/s], um denselben Volumenstrom an Kunststoffschmelze [cm3/s] einzuspritzen.
Um abzuschätzen, welche Spritzeinheit für eine bestimmte Anwendung geeignet ist, müssen die Füllzeit, das Teile- oder Schussgewicht und gegebenenfalls die Materialdichte bekannt sein. Aus diesem Grund hat fast jeder Verfahrenstechniker eine kleine Waage in der Tasche. Denn im Gegensatz zur Dichte der Kunststoffschmelze lässt sich das tatsächliche Gewicht des erstarrten Teils leicht bestimmen. In der Regel lässt es sich bei einer Dichte von 1 g/cm3 (z. B. bei Polyolefinen) dem einzuspritzenden Volumen gleichsetzen, um die Eignung anhand des Datenblatts grob abschätzen zu können (die genaue Berechnung anhand des PvT-Diagramms übernimmt bei modernen Maschinen die Steuerung).
Auswahl der geeigneten Spritzeinheit
Noch einmal ein einfaches Rechenbeispiel: Angenommen, der herzustellende Kugelschreiber wiegt 5 g. Multiplizieren Sie dieses Teilegewicht mit der Anzahl der Kavitäten (z. B. 8) und addieren Sie das Angussgewicht (z. B. 30 g). Im Beispiel ergibt dies ein Schussgewicht von 70 g. Eine Füllzeit von 0,5 s führt zu einem Einspritzvolumen von etwa 70 cm3 in 0,5 s, was nach der oben genannten Regel bei elektrischen Antrieben etwa 2 x 70/0,5 = 280 cm3/s entspricht. Dem Datenblatt lässt sich nun leicht entnehmen, welche Spritzeinheit bei einem Schneckenhub von 1D ein Schussvolumen von 70 cm3 und einen Einspritzvolumenstrom von mindestens 280 cm3/s erreicht. Auf diese Weise lässt sich unkompliziert eine geeignete Spritzeinheit bestimmen. Sind in der Broschüre jedoch statt der Einspritzvolumenströme Geschwindigkeiten in mm/s angegeben, müssen Sie zum Taschenrechner greifen.
Euromap: Standardisierte Größen von Spritzeinheiten
Als nahezu standardisierte Datenblattangabe hat sich die Bezeichnung der Spritzeinheiten gemäß Euromap 1 etabliert. Dabei handelt es sich um das Produkt aus dem maximalen Hubvolumen in cm3 und dem maximalen Einspritzdruck in Kilobar. Diese Klassifizierungszahl wird dann auch für den Preis-Leistungs-Vergleich verwendet. Beispiel: Eine Spritzeinheit 800 nach Euromap hat in vielen Fällen einen Schneckendurchmesser von 50 mm, einen Hub von 200 mm und einen maximalen Einspritzdruck von 2000 bar.
Da bei elektrischen Antrieben Hub wirtschaftlicher ist als Kraft, verwenden verschiedene Hersteller für eine gegebene Euromap-Kennzahl kleinere Schneckendurchmesser. Dies hat zur Folge, dass entsprechend dem quadratischen Flächenverhältnis ein größerer Hub, ein größeres Längen-Durchmesser-Verhältnis und entsprechend höhere Vorschubgeschwindigkeiten realisiert werden müssen, damit bei gegebenem Einspritzvolumen und gegebener Füllzeit dasselbe Teil im Werkzeug entsteht. Für eine Dünnwandanwendung mit beispielsweise einem Einspritzvolumen von 100 cm3 (ca. 1D Hub) und einer Füllzeit von 0,2 s wird mit einem Volumenstrom von bis zu 1000 cm3/s gerechnet (bei einer Einstellung des Einspritzvorgangs in nur zwei Phasen, d. h. Beschleunigung und sofortige Verzögerung). Bei Verwendung einer Schnecke mit einem Durchmesser von 50 mm würde eine entsprechende Vorschubgeschwindigkeit von 510 mm/s erreicht, während es bei einem Durchmesser von 45 mm 630 mm/s wären. Obwohl diese Steigerung um ca. 23 % auf dem Datenblatt besser aussieht, sind beide Varianten aus verfahrenstechnischer Sicht identisch.
Maximale Leistung an der Schneckenspitze
Die Angabe der effektiven Leistung bei Spritzeinheiten gemäß der Beschreibung in Euromap 4 hat sich in den Datenblättern leider nicht durchgesetzt, denn die tatsächlich an der Schnecke verfügbare Spitzenleistung wäre ein Parameter, der sich zumindest bei direkt angetriebenen Spritzeinheiten auch im Preis niederschlagen würde.
Für die Leistung gilt Folgendes:
L= P/10 x Q
L = Leistung [W]
P = Druck [bar]
Q = Einspritzvolumenstrom [cm3/s]
Im oben genannten Beispiel sind dies unabhängig vom Schneckendurchmesser 200 kW. Um diese Spitzenleistung am Schneckenende erreichen zu können, muss zunächst das gesamte System beschleunigt werden. Wie bereits erwähnt, spielt bei elektrischen Direktantrieben die Konstruktion eine entscheidende Rolle.
Hier kommt erneut die Schulphysik ins Spiel und mit ihr die Newtonschen Trägheitsgesetze. Zur Überwindung der Trägheit beim Beschleunigen erfordern alle heute bekannten technischen Ausführungen zusätzliche Kräfte, die dem 0,5- bis 1-Fachen der Lastkraft entsprechen. Bei der oben genannten Dünnwandanwendung wird somit schnell eine Motorspitzenleistung von 400 kW erreicht. Hier kommen das eingangs erwähnte Urlaubsbeispiel und die Frage ins Spiel, welche Kombination tatsächlich sinnvoll ist.
Mit einer kleineren Schnecke und damit auch einer kleineren Fläche muss für denselben Druck weniger Kraft aufgebracht werden. Es stellt sich auch die Frage, ob der maximale Druck während der gesamten Einspritzphase genutzt werden kann. Reine Dünnwandspritzeinheiten, die nur für kurze Füllzeiten und Spitzenleistung ausgelegt sind, eignen sich weniger für Füllzeiten von 10 s, wie sie beispielsweise bei dickwandigen optischen Bauteilen erforderlich sind. Hier würden sie zu schwingen beginnen oder aufgrund des über längere Zeit aufrechtzuerhaltenden Einspritz- und Nachdrucks überhitzen – ähnlich wie ein Cabrio, das mit schleifender Kupplung im Stau auf einer Passstraße steckt.
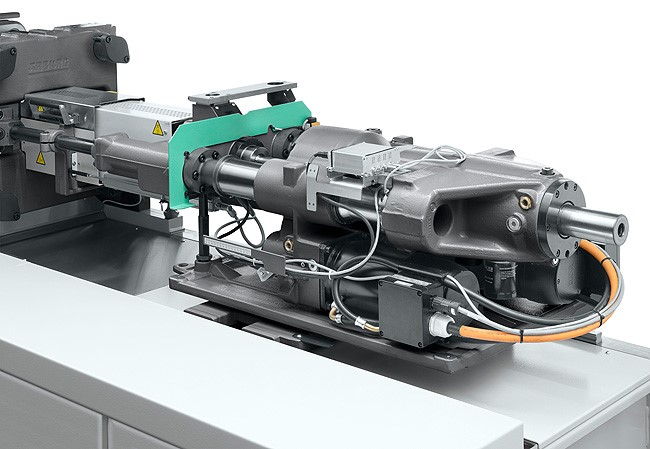
Interessant ist daher insbesondere die Frage, wie viel mechanische Leistung bei der gewünschten Geschwindigkeit tatsächlich am Schneckenende ankommt. Und bei Dünnwandanwendungen auch, wie dynamisch oder statisch sich diese Leistung regeln lässt. Bei den bewährten hydraulischen Spritzeinheiten wurde die Speichertechnologie über viele Jahre zusammen mit sehr trägheitsarmen Servoventilen weiterentwickelt. Für das oben genannte Beispiel wären hier lediglich etwa 20 kW kontinuierliche Ladeleistung erforderlich. Bei modernen elektrischen Direktantrieben gibt es tatsächlich einige technologische Ansätze, das Problem der Spitzenleistung durch mechanische oder elektrische Energiezwischenspeicherung zu lösen. Bislang hat sich jedoch nur die Lösung wirklich durchgesetzt, hierfür das „Versorgungsnetz“ zu nutzen. Diese zusätzliche Leistung wirkt sich auf den Preis der elektrischen Antriebe aus, die dadurch in einer ganz anderen Preisklasse liegen. Zudem „frisst“ die Trägheit ab einer bestimmten Größe die Spitzenleistung tatsächlich auf, weshalb elektrische Spritzeinheiten zumindest bislang nicht in allen Größen gebaut werden (Abb. 7).
 |
|
| Abb. 6: Servoelektrische Antriebe, die hier in einer Spritzeinheit der Größe 290 installiert sind, arbeiten sehr effizient. Die Spitzenleistung für dynamische Anwendungen steigt mit der Größe der Spritzeinheit überproportional an. |
Trotz all dieser Herausforderungen geht der Trend auch bei klassischen Dauerlaufaufträgen mit Füllzeiten zwischen 0,1 und 0,3 s (Verpackungsanwendungen) zum elektrischen Antrieb. Bildlich gesprochen geht es hier nicht nur darum, mit einem schweren Anhänger einen Pass zu überwinden, sondern mit ihm Hunderttausende Kilometer zurückzulegen.
Trotz all dieser Herausforderungen geht der Trend auch bei klassischen Dauerlaufaufträgen mit Füllzeiten zwischen 0,1 und 0,3 s (Verpackungsanwendungen) zum elektrischen Antrieb. Bildlich gesprochen geht es hier nicht nur darum, mit einem schweren Anhänger einen Pass zu überwinden, sondern mit ihm Hunderttausende Kilometer zurückzulegen.
Fazit
Für das Spritzgießen sind das Schussvolumen und die Füllzeit wichtig. Eine damit zusammenhängende Kenngröße ist der Einspritzvolumenstrom in cm3/s – üblicherweise bei einem Gegendruck von 2000 bar gemessen. Der Einspritzvolumenstrom lässt sich leicht aus der Anwendung berechnen, und anhand des Datenblatts kann in der Regel eine geeignete Spritzeinheit ausgewählt werden. Es gibt kein Datenblatt darüber, wie elektrische Spritzeinheiten ausgelegt sind. Dennoch ist auch wichtig, welche Klasse benötigt wird. Soll die Maschine eher auf Dauerleistung oder auf Spitzenleistung ausgelegt sein? Beides gleichzeitig ist nämlich nicht sinnvoll.
-

ARBURG spol. s.r.o.
Spritzgießmaschinen, Spritzgießmaschinen, Zubehör für die Kunststoffverarbeitung, Zweikomponenten-Spritzgießen, Produktionsautomatisierung…
Lieferanten zu diesem Thema
-

DATRIA s.r.o.
Extrusionslinien, Extruder, Regranulierlinien MIKROSAN, Schnecken und Zylinder HAYEUR, Compoundierlinien POLIMER… -

BOLE Europe Technology Co.LTD.sp.zo.o.
Spritzgießmaschinen von Bole: hydraulische, vollelektrische, Zwei-Platten-Maschinen, Spritzgießmaschinen für das… -

Zejatech s.r.o.
Überholung, Modernisierung und Service von Spritzgießmaschinen, Installation von Steuerungssystemen, Peripheriegeräten… -

FANUC Czech s.r.o.
Industrieautomation, Industrieroboter, CNC-Systeme, Herstellung von Spritzgießmaschinen, Drahterodieren, vertikales… -

PLASTICS MACHINES s.r.o.
Verkauf gebrauchter Spritzgießmaschinen, Technologien für die Kunststoffproduktion, Kunststoffzerkleinerer… -

KUBOUŠEK s.r.o.
Messgeräte, Spritzgießmaschinen, Temperiergeräte, Förderbänder, Kühlsysteme, Mühlen und Granulatoren, Heißkanäle…Lidická 1937
České Budějovice



BOLE Europe auf den Messen FAKUMA und MSV Brno 2026: Zwei Technologien, ein Ziel – maximale Effizienz
30.09.2026 Auf den Messen FAKUMA in Friedrichshafen und MSV in Brno 2026 präsentiert BOLE Europe zwei unterschiedliche Ansätze für modernes und energieeffizientes Kunststoffspritzgießen. Am Stand A7-7405 in Friedrichshafen können Besucher die...